- خدمات الطباعة ثلاثية الأبعاد

- خدمات التصنيع باستخدام الحاسب الآلي

- خدمات صب الفراغ

- خدمات تشطيب الأسطح

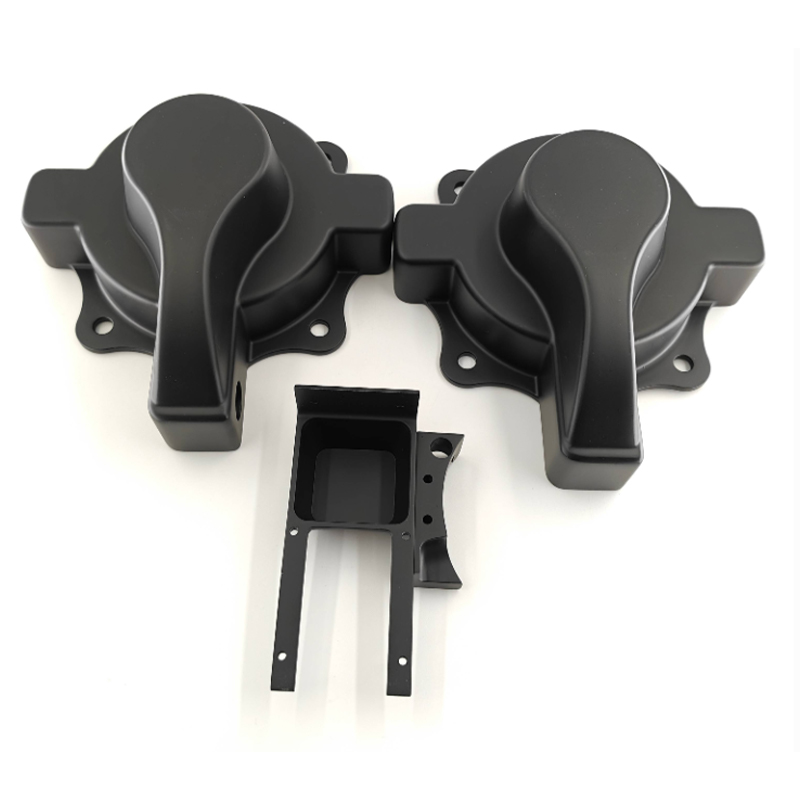
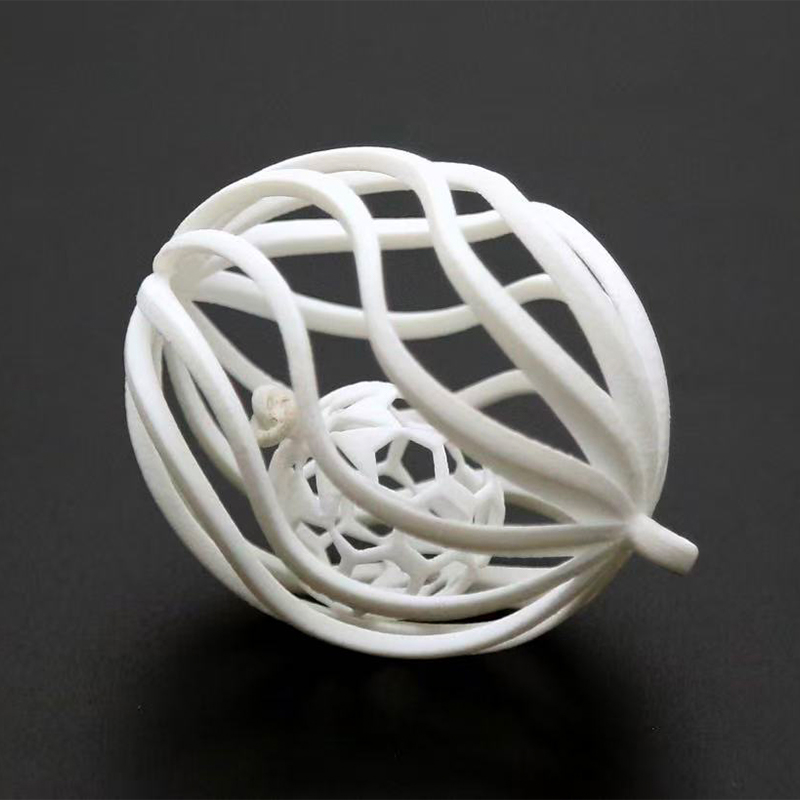
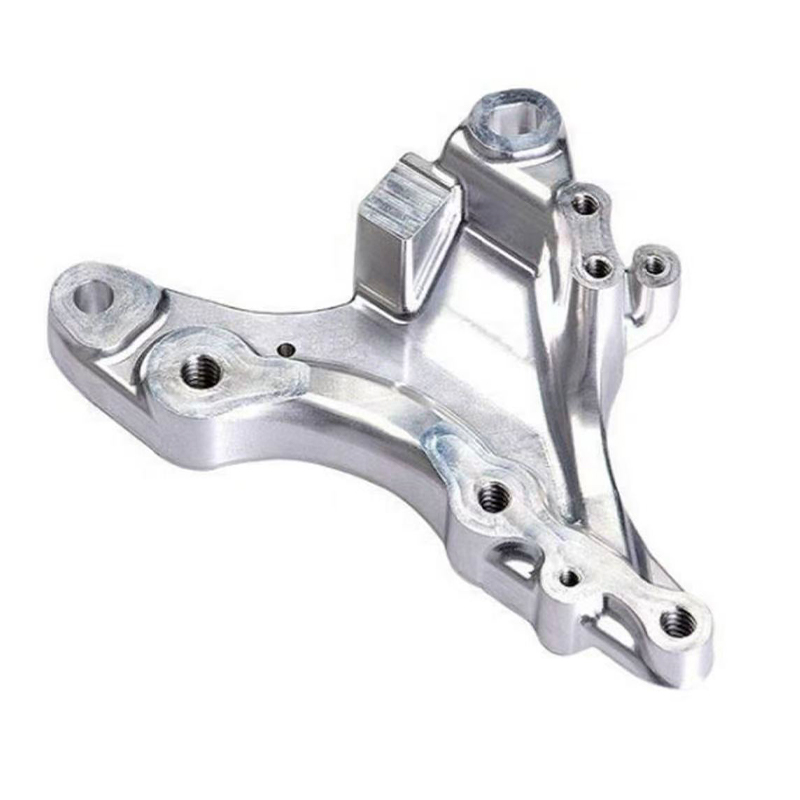
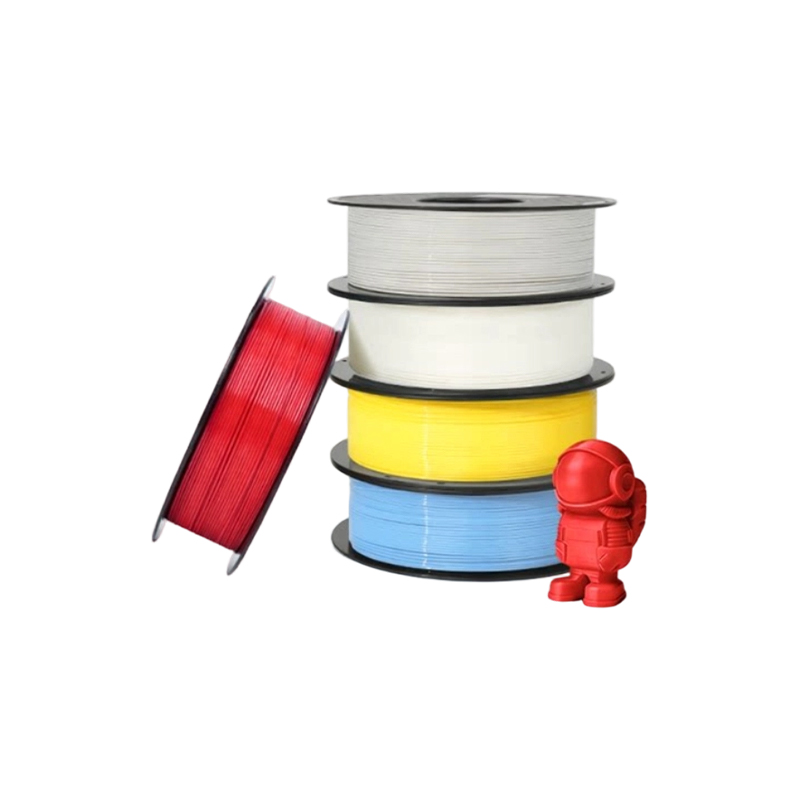
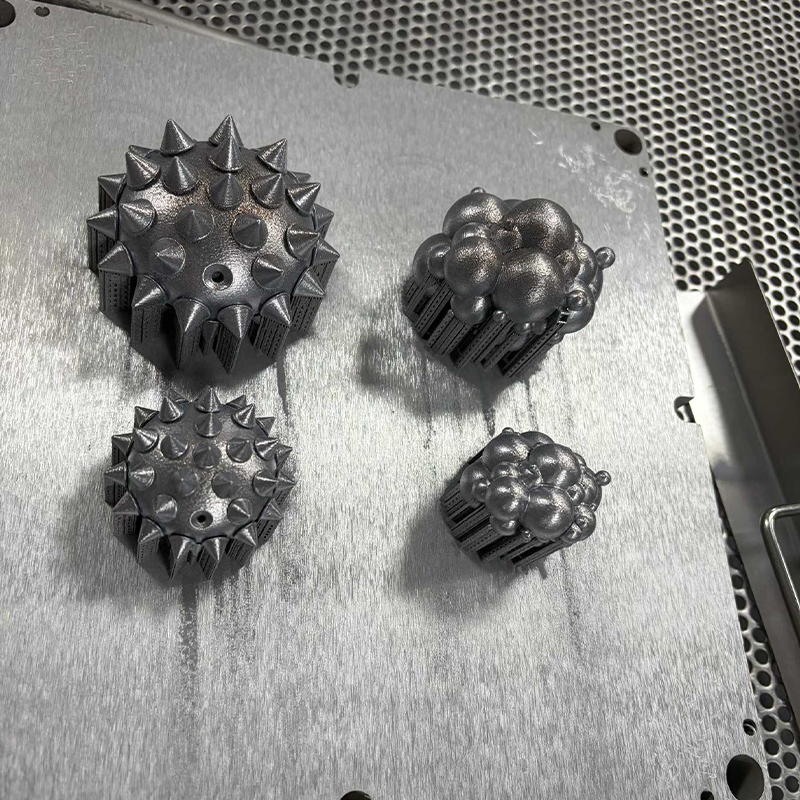
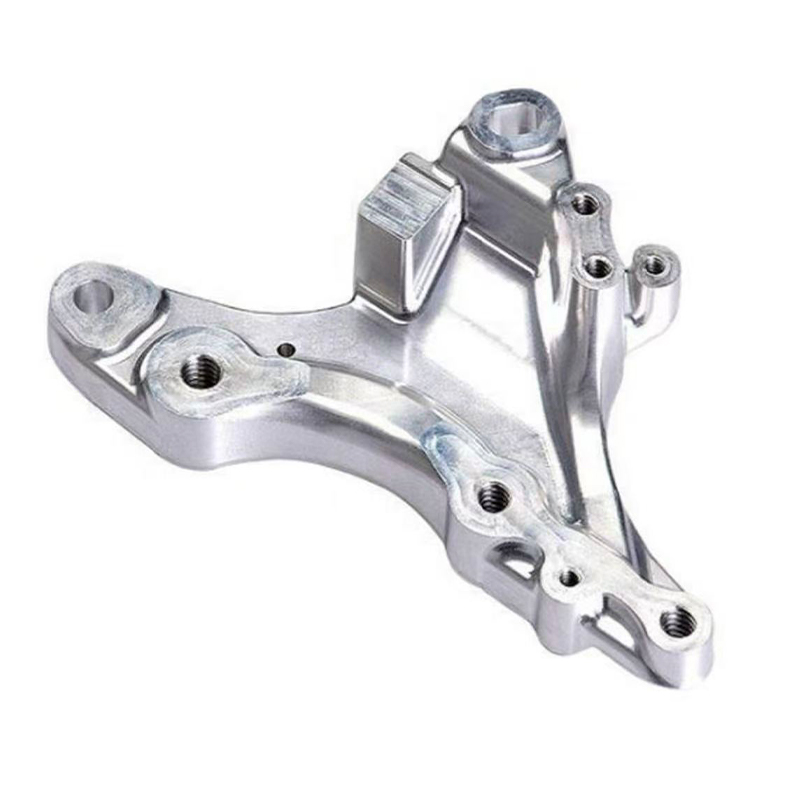
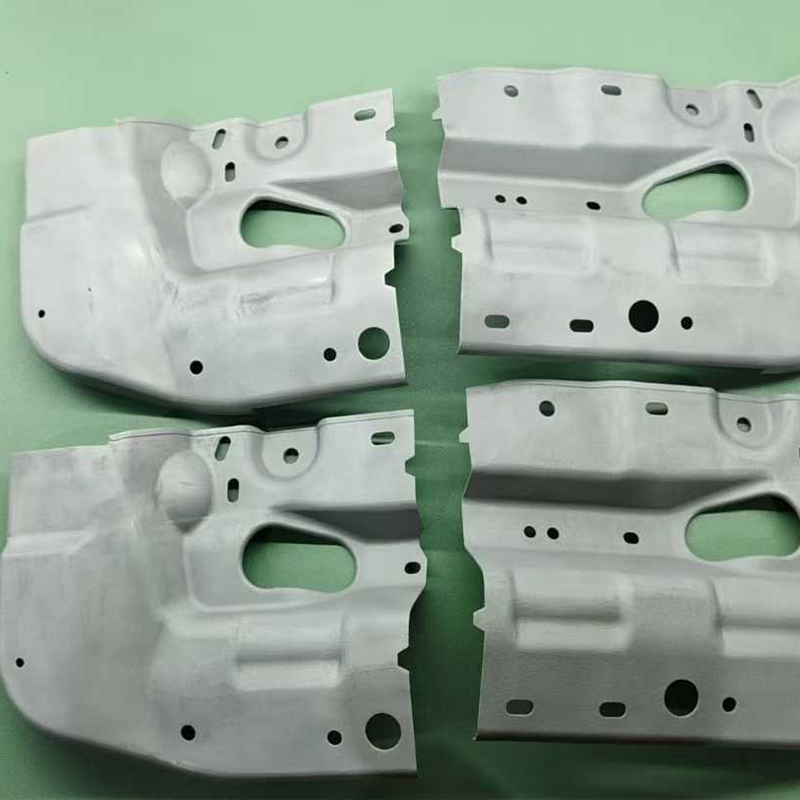
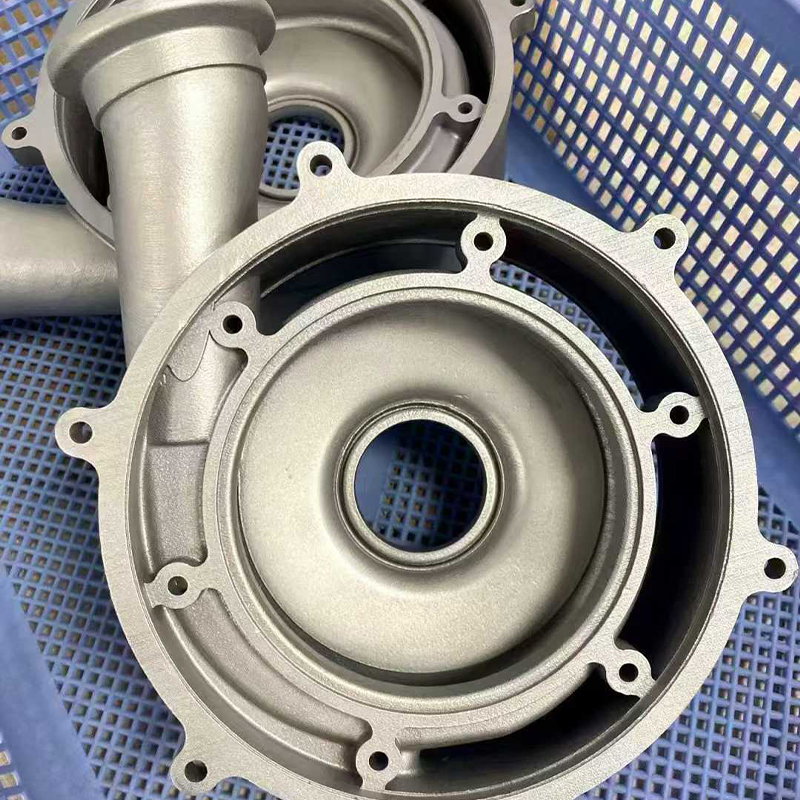
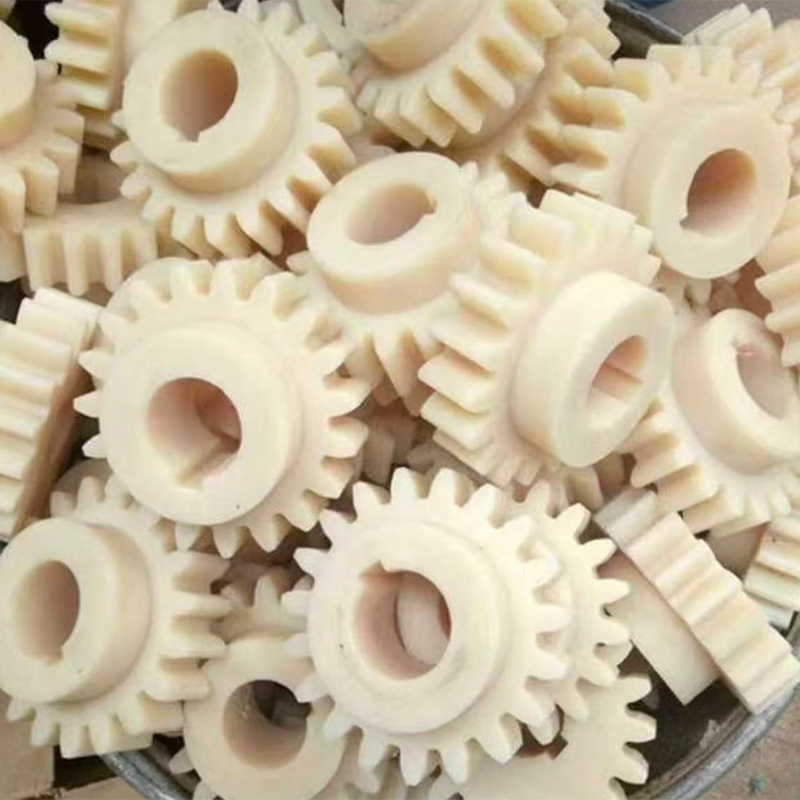
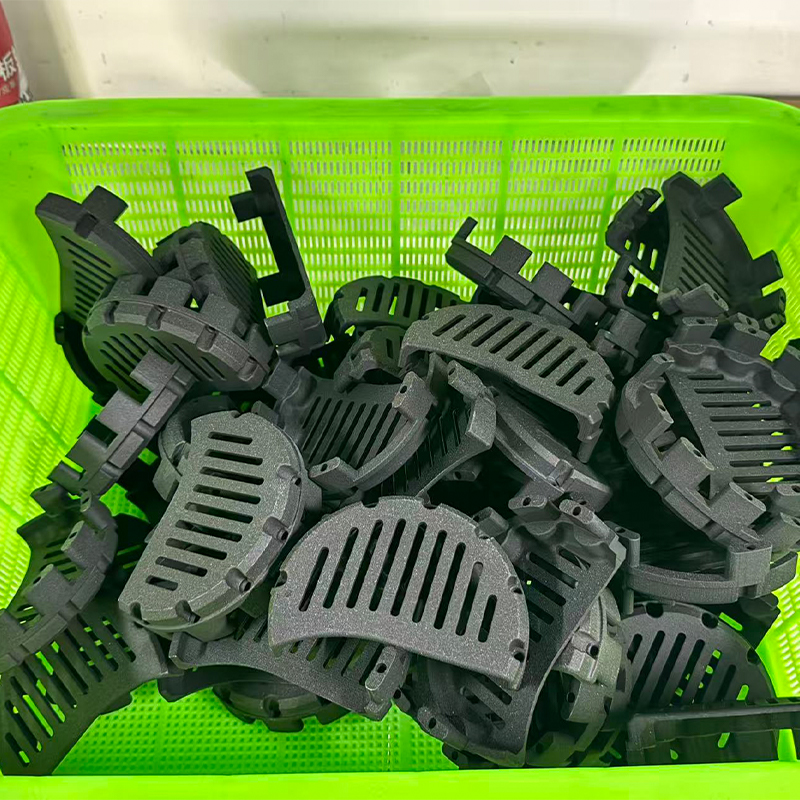
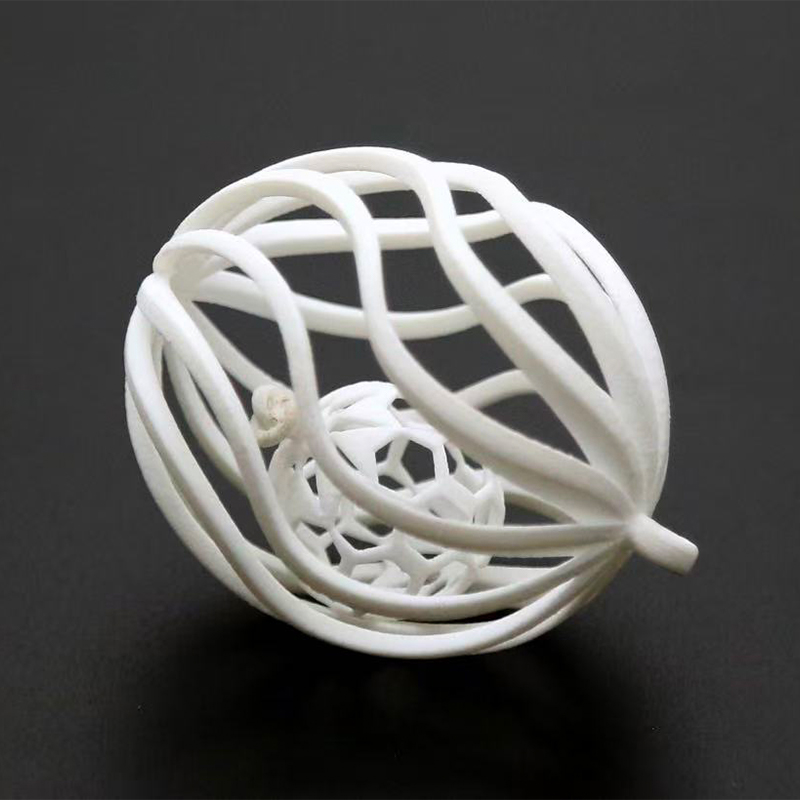
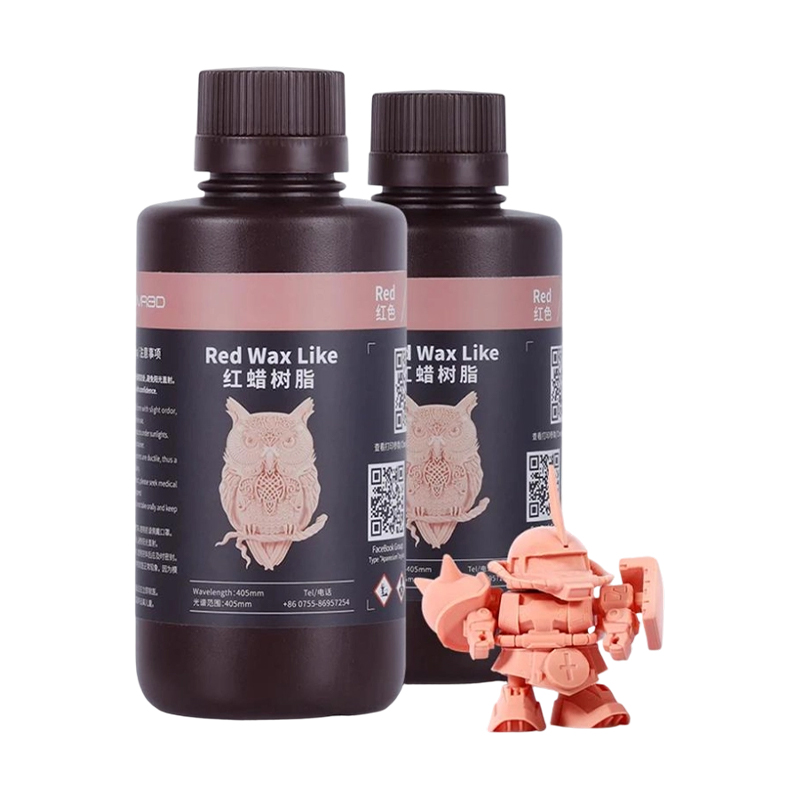
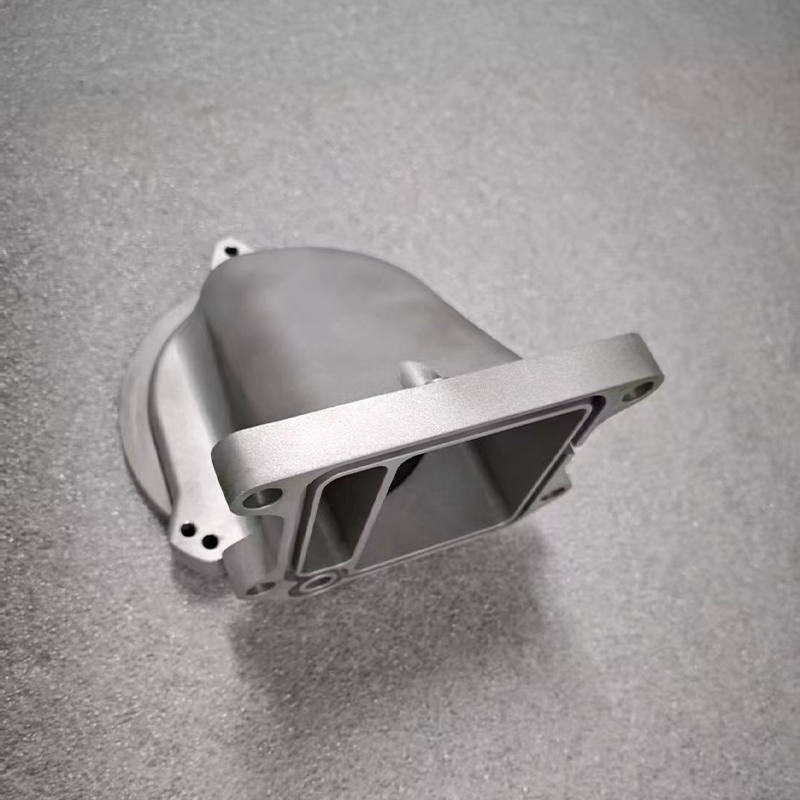
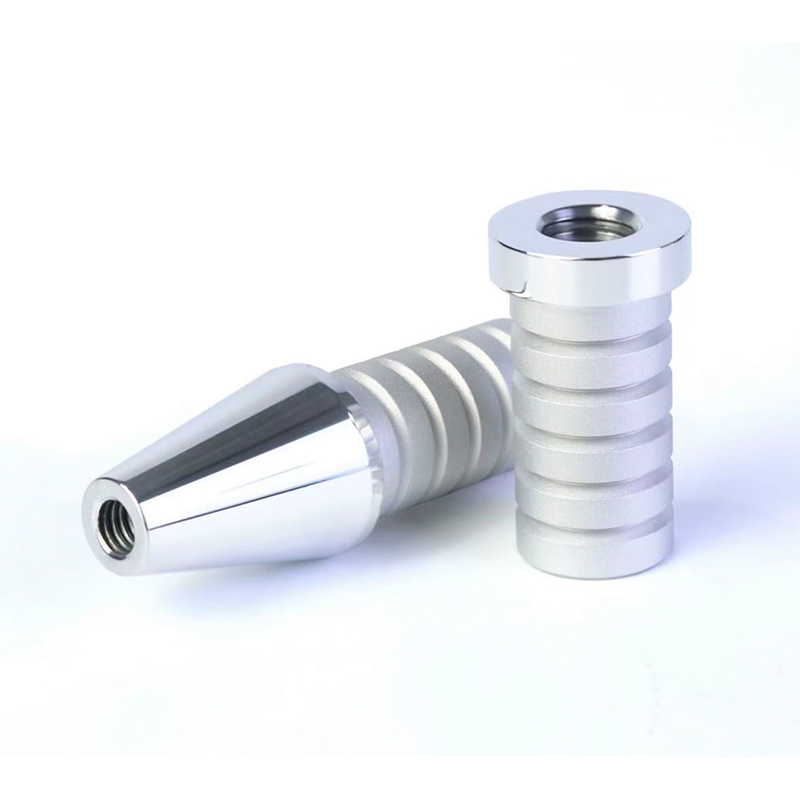
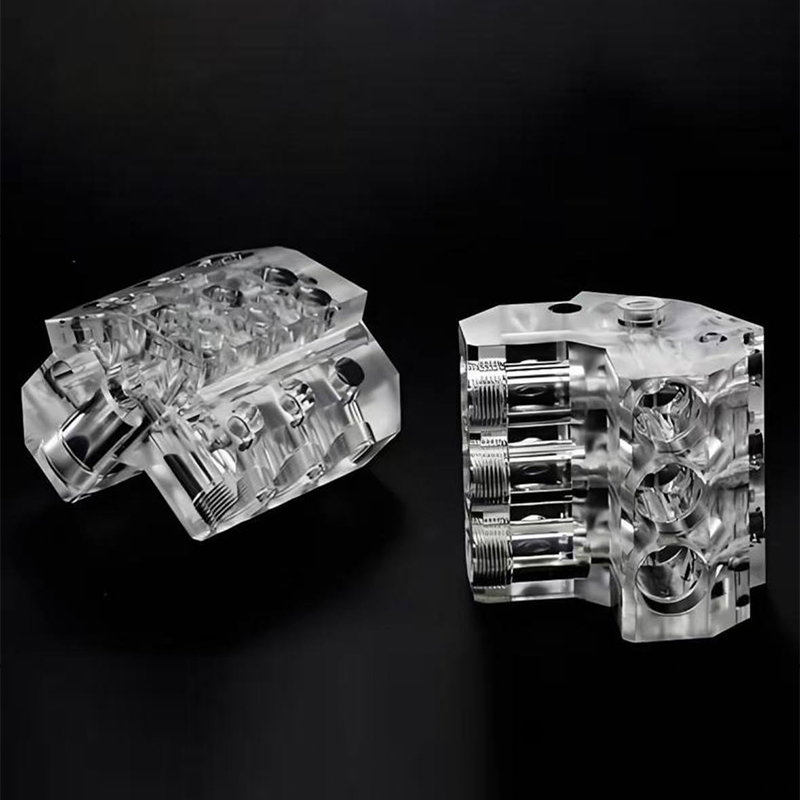
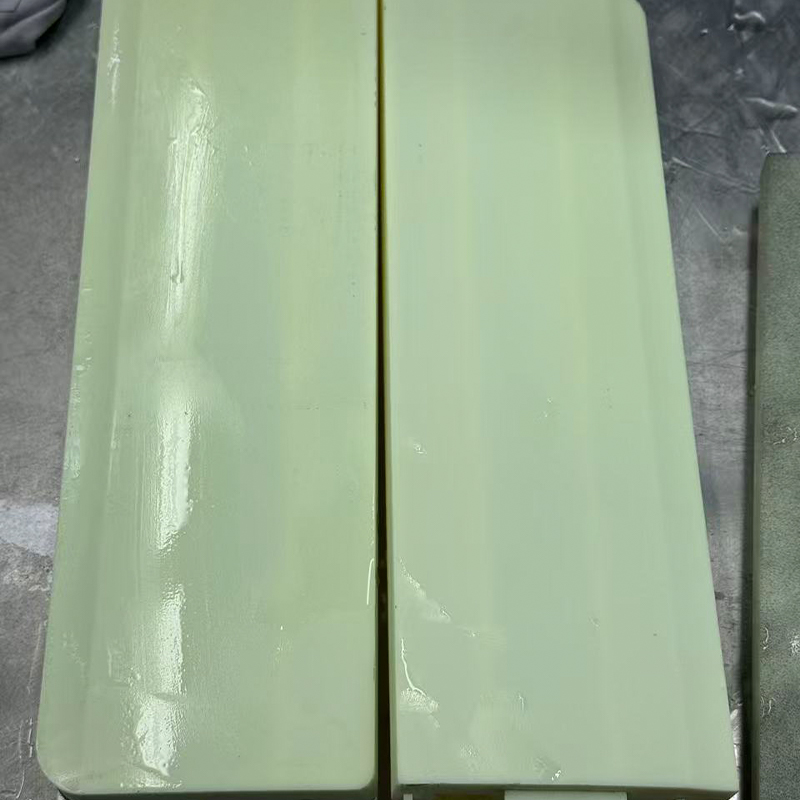
الصين SLA، DLP، SLS وSLM 3D الطباعة ومصنع صب الفراغ
الإجابة المباشرة: مطابقة تقنية الطباعة مع متطلبات الجزء
إذا كنت تقارن جيش تحرير السودان ومنع فقدان البيانات وSLS وحركة تحرير السودان قبل تقديم طلب مع أحد مصانع خدمات الطباعة ثلاثية الأبعاد لراتينج جيش تحرير السودان الصيني أو مصنع طباعة SLS نايلون ثلاثي الأبعاد في الصين، فإن القرار يتلخص في ثلاثة أسئلة يتم طرحها بهذا الترتيب: ما هو التشطيب السطحي الذي يحتاج الجزء إلى ترك الماكينة به، وما هو الحمل الميكانيكي الذي سيحمله بالفعل، وكم عدد القطع المطلوبة هذا الشهر مقابل هذا العام. جيش تحرير السودان وعمليات الراتنج منع فقدان البيانات تفوز بنعومة السطح ودقة الأبعاد، ويفوز نايلون SLS بالمتانة الوظيفية دون هياكل داعمة، ويفوز معدن SLM بالأجزاء التي يجب أن تتحمل الحمل الميكانيكي والحراري الحقيقي. . يقع الصب الفراغي جنبًا إلى جنب مع الثلاثة كجسر إلى دفعات من عشرين إلى مائتي قطعة بمجرد التحقق من صحة النموذج الرئيسي، والتشطيب السطحي هو الخطوة التي تحول أيًا من هذه المخرجات إلى جزء يبدو وكأنه منتج نهائي.
اختصار مفيد للمواصفات لأول مرة: اختر SLA أو DLP عندما يتم الحكم على الجزء بالعين المجردة أو مزود بخلوص محكم، اختر نايلون SLS عندما سيتم التعامل مع الجزء أو تثبيته أو تجميعه بشكل متكرر، اختر معدن SLM عندما يتعرض الجزء للحرارة أو الضغط أو الحمل الهيكلي الذي لا يستطيع البلاستيك تحمله، واختر صب الفراغ في اللحظة التي يحتاج فيها سيد واحد تم التحقق من صحته إلى عشرات النسخ المتطابقة. تعمل الشركة المصنعة للطباعة ثلاثية الأبعاد لراتنج SLA المخصص في الصين والتي تدير أيضًا DLP وSLS وSLM والصب الفراغي والتشطيب السطحي تحت سقف واحد على إزالة الحاجة إلى التوفيق بين البائعين المنفصلين لكل مرحلة من هذا القرار.
يعمل ما تبقى من هذه المقالة من خلال كل تقنية بالتفصيل الفني، ويقارنها بالمعايير التي تدفع فعليًا قرارات التوريد، ويشرح كيف يكمل الصب الفراغي وتشطيب السطح المسار من نموذج أولي مطبوع واحد إلى مجموعة من الأجزاء المخصصة للإنتاج.
الطباعة ثلاثية الأبعاد لراتنج SLA: معيار النماذج الأولية الدقيقة والسلسة
تقوم الطباعة الحجرية المجسمة بمعالجة طبقة الراتينج السائل بطبقة باستخدام الليزر الذي يتم تتبعه عبر منطقة البناء، مما ينتج بعض الأسطح الأكثر سلاسة المتاحة في أي عملية طباعة ثلاثية الأبعاد. عادةً ما تكون خدمة الطباعة ثلاثية الأبعاد sla هي المحطة الأولى لنماذج المظهر، والأغلفة الشفافة، والمرفقات سهلة التركيب والأنماط الرئيسية المخصصة للصب الفراغي، لأن السطح الذي يغادر الماكينة يقترب بالفعل من النهاية التي لا تصل إليها العمليات الأخرى إلا بعد الصنفرة الثانوية.
حيث تكتسب طباعة راتينج SLA مكانها
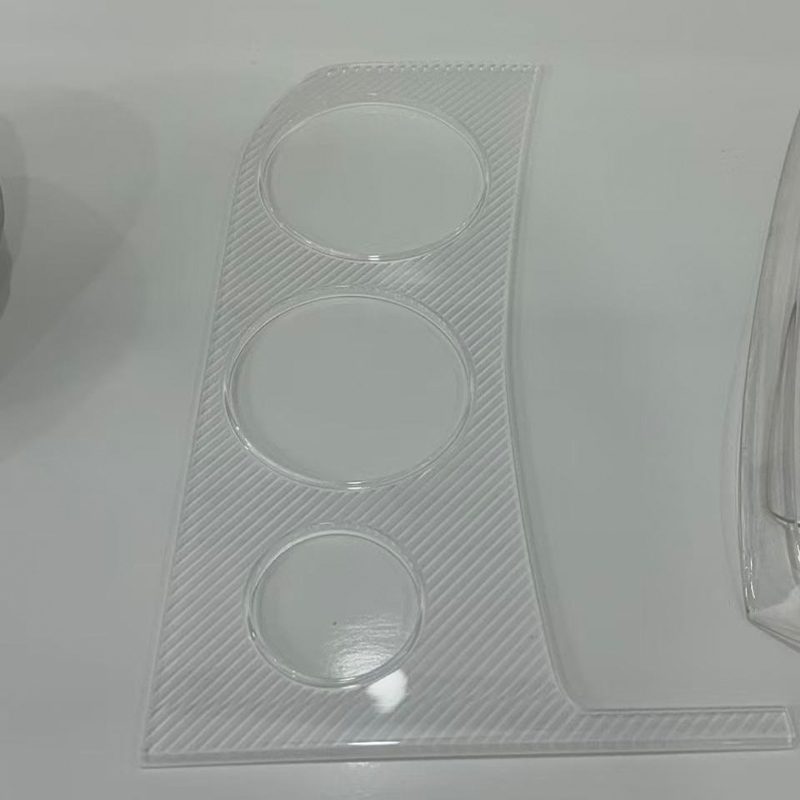
عادةً ما يقوم مورد خدمة الطباعة ثلاثية الأبعاد من الراتنج SLA في الصين بتخزين عائلات راتنجات قياسية وقوية وشفافة ومقاومة للحرارة، كل منها مصمم لغرض مختلف في المراحل النهائية. تعطي الراتنجات القياسية الأولوية للتفاصيل الدقيقة وهي الخيار الافتراضي لمراجعات التصميم. تعمل الراتنجات القوية والمتينة على تضييق الفجوة مع اللدائن الحرارية الهندسية وتناسب الملاءمة والاختبار الوظيفي الخفيف. تسمح الراتنجات الشفافة بفحص الميزات الداخلية دون تقسيم الجزء، وهو أمر مفيد للتصميمات الموائعية والإضاءة. تحافظ الدرجات المقاومة للحرارة على شكلها في ظل الظروف الدافئة وهي الخيار المعتاد عندما يجب أن يتضاعف جزء الراتنج كقالب رئيسي على المدى القصير، حيث يحتاج السيد إلى البقاء على قيد الحياة في دورات صب السيليكون المتكررة دون تليين.
ارتفاعات الطبقة بين 0.025 ملم و 0.1 ملم تعتبر روتينية يمكن صنفرة جزء SLA جيد التشطيب وإعداده على سطح لا يمكن تمييزه عن العينة المصبوبة بالحقن بمجرد مرورها من خلال التشطيب السطحي. وهذا هو بالضبط السبب وراء اقتران طباعة راتينج sla في كثير من الأحيان بالصب الفراغي: الجزء المطبوع ليس المنتج النهائي، بل هو المعلم الذي يحدد كل نسخة تالية.
الطباعة ثلاثية الأبعاد لراتنج DLP: السرعة والتكرار لتشغيل النموذج الأولي
تعالج المعالجة الرقمية للضوء مقطعًا عرضيًا كاملاً من الراتينج في ومضة واحدة من الضوء المسقط بدلاً من تتبعه نقطة بنقطة، مما يمنح الشركة المصنعة لخدمة الطباعة ثلاثية الأبعاد لراتنج DLP في الصين ميزة سرعة ذات مغزى على الأجزاء ذات البصمة الصغيرة والارتفاع الكبير. ونظرًا لأن كل طبقة تُعالج في تعريض ضوئي واحد بغض النظر عن مقدار التفاصيل التي تحتوي عليها، فإن تقنية DLP تكون فعالة بشكل خاص للمكونات الصغيرة والمعقدة هندسيًا والتي يتم إنتاجها بكميات متواضعة، ولهذا السبب ترتبط ارتباطًا وثيقًا بخدمة النموذج الأولي للطباعة ثلاثية الأبعاد التي تحتاج إلى تغيير تكرارات التصميم بسرعة.
تشترك تقنية DLP في كيمياء راتينج SLA وبالتالي الكثير من جودة سطحها، ولكن تم تحسين التقنيتين لأشكال البناء المختلفة: يتم قياس SLA بشكل أكثر رشاقة عبر منطقة بناء مسطحة كبيرة، بينما يتم قياس DLP بشكل أكثر كفاءة في الاتجاه الرأسي للأجزاء الأصغر. سيقوم مزود خدمات النماذج الأولية ثلاثية الأبعاد بتعيين مهمة لأي من الجهازين الذي يناسب هندسته بدلاً من استخدام تقنية واحدة افتراضيًا لكل طلب.
تطبيقات DLP النموذجية
- تتطلب أغلفة ومشابك الموصلات الصغيرة خيطًا رفيعًا أو تفاصيل ملائمة.
- تحتاج المكونات الملحقة بالأسنان وأدوات السمع والمجوهرات إلى بنية سطحية على مستوى الميكرون.
- دورات التصميم التكرارية حيث يجب طباعة عدة مراجعات ومقارنتها خلال يوم عمل واحد.
- الأنماط الرئيسية لمكونات الصب الصغيرة التي سيتم تكرارها عن طريق الصب الفراغي على دفعات.
يمكن لمورد النموذج الأولي للطباعة ثلاثية الأبعاد لراتنج DLP في الصين، والذي يقوم أيضًا بالآلات وأجزاء التشطيب، أن يحمل سيد DLP مباشرة إلى الصب الفراغي دون تسليم، وهو المكان الذي تتوقف فيه خدمة النموذج الأولي للطابعة ثلاثية الأبعاد عن كونها خطوة مستقلة وتصبح جزءًا من مسار إنتاج مستمر.
مقارنة SLA وDLP على المقاييس المهمة
كثيرًا ما يتساءل المشترون عما إذا كان SLA أو DLP هو الخيار الأفضل دون أن يدركوا أن كلاهما ينتمي إلى نفس عائلة معالجة الراتنج ويختلفان بشكل أساسي في كيفية تطبيق الضوء. يسجل الرسم البياني الشريطي أدناه كلا التقنيتين عبر خمسة معايير عملية على مقياس من واحد إلى عشرة، استنادًا إلى الأداء النموذجي في بيئة إنتاج جيدة الإدارة.
تبرز خمس نقاط من هذه المقارنة. تفضل السرعة الكبيرة للمنطقة المسطحة SLA لأن الليزر الخاص بها يمكنه تتبع منصة واسعة بالكامل في تمريرة واحدة دون عقوبة الدقة التي يواجهها DLP عندما يجب أن يتوسع جهاز العرض الثابت الخاص به عبر مجال كبير. تفضل السرعة الرأسية للأجزاء الصغيرة تقنية DLP للسبب المعاكس: البصمة الصغيرة تعني أن كل طبقة تومض على الفور تقريبًا بغض النظر عن طول الجزء الذي ينمو. ترتبط تفاصيل السطح الدقيقة بشكل أساسي، نظرًا لأن كلاهما مقيد بنفس كيمياء الراتنج وحجم البقعة أو البكسل المماثل في الإعدادات النموذجية. من الواضح أن حجم البناء الكبير يفضل SLA، الذي يمتد نهجه المعتمد على الليزر إلى منصات أكبر بشكل اقتصادي أكثر بكثير من النظام القائم على جهاز العرض. تفضل إمكانية تكرار الدُفعات بشكل طفيف تقنية DLP لأن الأجزاء المتطابقة المتداخلة عبر علاج مجال الإسقاط الثابت مع اختلاف موضعي أقل من الليزر الذي يجتاح مساحة واسعة. لا توجد تكنولوجيا متفوقة بشكل قاطع؛ يعتمد الاختيار الصحيح كليًا على حجم الجزء وشكل الدفعة ، وهذا هو السبب في أن متجر النماذج الأولية الجاد لخدمات الطباعة ثلاثية الأبعاد يبقي كلا النوعين من الماكينات متاحًا بدلاً من فرض كل مهمة من خلال منصة واحدة.
طباعة SLS نايلون ثلاثية الأبعاد: أجزاء وظيفية بدون هياكل داعمة
يقوم تلبيد الليزر الانتقائي بدمج النايلون المسحوق مع الليزر داخل طبقة مسحوق ساخنة، ويعمل المسحوق غير المختلط حول كل جزء كدعم خاص به أثناء البناء. هذه الحقيقة الواحدة تغير كل شيء فيما يتعلق بما يمكن أن تنتجه خدمة الطباعة ثلاثية الأبعاد من النايلون: يمكن تداخل القنوات الداخلية والتجمعات المتشابكة والأضلاع الرفيعة والمفصلات الحية وطباعتها معًا دون الحاجة إلى بنية دعم واحدة لإزالتها بعد ذلك.
السلوك المادي الذي يهم الأجزاء الحقيقية
تظل PA12 هي الدرجة الأساسية لطباعة النايلون sls، مما يوفر توازنًا جيدًا بين الصلابة ومقاومة الصدمات والمقاومة الكيميائية للاستخدام الوظيفي العام. يوفر PA11 استطالة أكبر قبل الكسر، مما يناسب ميزات التركيب السريع والأجزاء التي تنثني بشكل متكرر أثناء الخدمة. تعمل درجات النايلون المملوءة بالزجاج والمملوءة بالكربون على زيادة الصلابة واستقرار الأبعاد بشكل كبير، وهو أمر مهم بالنسبة للأدوات والتركيبات والأقواس التي يجب أن تحمل مسندًا دقيقًا تحت قوة التثبيت. لان تخرج أجزاء النايلون ثلاثية الأبعاد من الماكينة بخصائص ميكانيكية متناحية كافية في معظم الطائرات ، يمكن التعامل معها كنماذج أولية وظيفية حقيقية بدلاً من كونها نماذج عرض، بشرط مراعاة اتجاه الجزء أثناء الإنشاء للأحمال التي ستراها بالفعل.
يتميز السطح المدمج بملمس غير لامع محبب قليلاً من المسحوق المحيط. بالنسبة للأجزاء الموجهة نحو الطلاء النهائي أو التجميلي، تتم إزالة هذا النسيج أثناء تشطيب السطح من خلال التفجير بالخرز أو التنعيم بالبخار أو الصنفرة اليدوية قبل تطبيق أي طلاء.
SLM ميتال 3D الطباعة: الهندسة التي لا يمكن للآلات الوصول إليها
يقوم الصهر بالليزر الانتقائي بإذابة مسحوق المعدن بالكامل طبقة تلو الأخرى لإنتاج أجزاء معدنية كثيفة وعملية مباشرةً من ملف رقمي. تحافظ عملية الطباعة المعدنية ثلاثية الأبعاد على الشكل الهندسي الذي لا يمكن لأداة القطع الوصول إليه فعليًا: قنوات التبريد المتوافقة التي تتبع محيط تجويف القالب، والهياكل الشبكية الداخلية التي تقلل الوزن مع الحفاظ على الصلابة، ومسارات التحميل المحسنة للطوبولوجيا التي توجه المواد فقط إلى حيث يشير تحليل الإجهاد إلى أنها تنتمي.
المواد وانضباط ما بعد المعالجة
يقوم مصنع خدمة الطباعة المعدنية ثلاثية الأبعاد SLM في الصين عادةً بمعالجة سبائك الألومنيوم للأجزاء الهيكلية خفيفة الوزن، ودرجات الفولاذ المقاوم للصدأ للمكونات المقاومة للتآكل، وفولاذ الأدوات لإدراج القوالب التي تحتاج إلى تبريد مطابق، والتيتانيوم للتطبيقات عالية القوة ومنخفضة الوزن. ما يفصل الطباعة المعدنية ثلاثية الأبعاد المخصصة بشكل صحيح عن القدرة الزخرفية فقط هو التسلسل الذي يتبع البناء: تخفيف الضغط بينما لا يزال الجزء متصلًا بلوحة التصميم، وإزالة سلك EDM أو المنشار الحزامي بعناية من اللوحة، وإزالة الدعم، وإنهاء المعالجة الآلية لكل وجه مانع للتسرب، وميزة تجويف المحمل والخيوط الملولبة. لا ينبغي أبدًا تثبيت جزء SLM الذي لم يتم الانتهاء من تشكيله على أسطحه الوظيفية كمكون دقيق بغض النظر عن مدى دقة ظهور الطباعة الخام.
بالنسبة للمكونات الأكبر حجمًا، يتم التعامل مع الطباعة المعدنية ثلاثية الأبعاد بشكل عام من خلال توجيه الأجزاء بعناية، وعند الضرورة، التجزئة والربط، نظرًا لأن غرف بناء طبقة المسحوق المعدنية أصغر بطبيعتها من أنظمة البوليمر. يمكن لشركات الطباعة المعدنية ثلاثية الأبعاد التي تشغل أيضًا أقسام CNC أن تنهي مجموعة معدنية مجزأة بالآلة إلى التسامح النهائي في نفس المنشأة التي طبعتها، مع تجنب مرحلة الشحن الثانية لجزء معدني باهظ الثمن ومكتمل جزئيًا.
أربع تقنيات طباعة جنبًا إلى جنب
يلخص الجدول أدناه المغلف العملي لـ SLA وDLP وSLS وSLM كما يتم توفيرها عادةً، لدعم اختيار تقنية المرور الأول قبل بدء التخطيط التفصيلي للعملية.
| التكنولوجيا | ارتفاع الطبقة النموذجية | سطح مبني | العائلة المادية | الاستخدام الأمثل |
|---|---|---|---|---|
| جيش تحرير السودان | 0.025-0.1 ملم | را 3-6 ميكرومتر | راتينج قياسي وقوي وشفاف ومقاوم للحرارة | نماذج المظهر، سادة العفن |
| DLP | 0.025-0.1 ملم | را 3-6 ميكرومتر | الراتنج القياسي والهندسي | أجزاء مفصلة صغيرة، التكرار السريع |
| SLS | 0.06-0.12 ملم | را 10-15 ميكرومتر | PA12، PA11، مملوء بالنايلون | الأجزاء الوظيفية والتجمعات المعقدة |
| SLM | 0.02-0.06 ملم | را 8-20 ميكرومتر | الألومنيوم، الفولاذ المقاوم للصدأ، فولاذ الأدوات، التيتانيوم | الأجزاء الحاملة والواجب الحراري |
النمط عبر الطاولة متسق: الدقة وجودة السطح تتحرك في اتجاه واحد حيث تتحرك المادة من الراتنج نحو المعدن، بينما تتحرك القدرة الوظيفية في الاتجاه الآخر. SLA وDLP يقعان في النهاية الدقيقة للتشطيب ولكن النهاية الناعمة للمهمة الميكانيكية، SLS يقع في المنتصف مع متانة وظيفية حقيقية، وSLM يقع في النهاية البعيدة حيث لا يمكن لعملية البلاستيك أن تتبعها. لا توجد تقنية واحدة في هذا الجدول تتفوق على التقنيات الأخرى في كل عمود ، وهذا هو بالضبط السبب وراء قيام مورد خدمة الطباعة الصناعية ثلاثية الأبعاد في الصين الذي يقوم بتشغيل جميع الخيارات الأربعة بإبقاء كل خيار مفتوحًا للعميل الذي يتطور الجزء الخاص به من نموذج مراجعة التصميم إلى مكون إنتاج حامل.
صب الفراغ: مضاعفة الماجستير في دفعة جاهزة للإنتاج
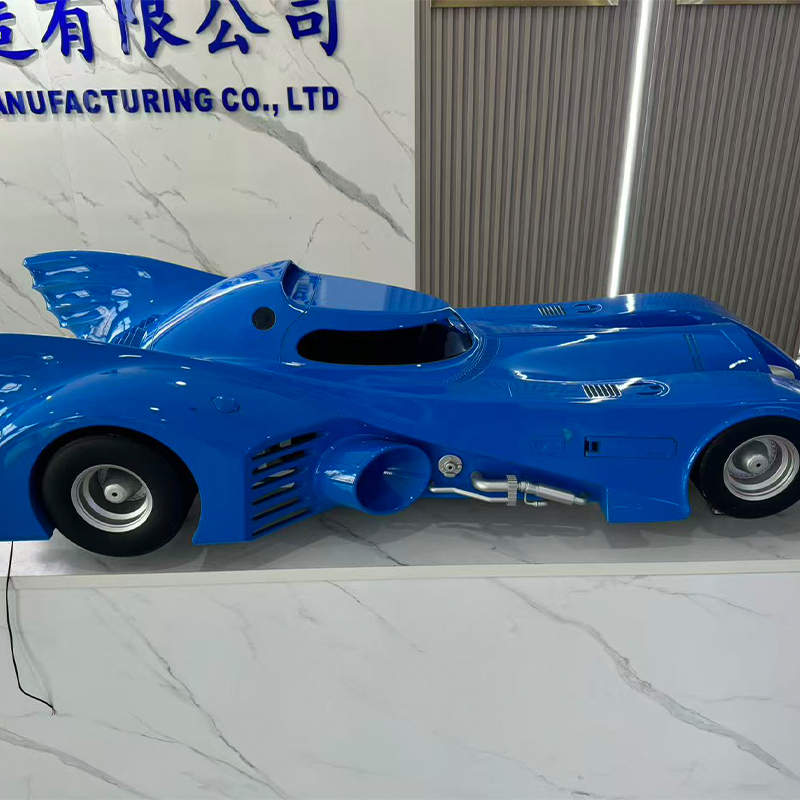
يحتل الصب الفراغي، المعروف أيضًا باسم تكرار قالب السيليكون، المساحة بين نموذج أولي واحد تم التحقق منه وأداة إنتاج كاملة. يأخذ مصنع خدمات صب الفراغ الصيني نمطًا رئيسيًا، غالبًا ما يتم إنتاجه عن طريق طباعة SLA أو DLP أو عن طريق الآلات الدقيقة، ويغلفه بالسيليكون السائل الذي يعالج كل تفاصيل السطح. يتم قطع القالب المعالج على طول خط فراق مخطط، ويتم صب راتنجات البولي يوريثين المصممة لمحاكاة ABS أو البولي بروبيلين أو المطاط أو الأكريليك الشفاف تحت فراغ في التجويف الناتج، مما يزيل الهواء المحبوس الذي قد يترك فراغات في الصب النهائي.
يتتبع الرسم البياني الخطي أدناه متوسط عدد النسخ القابلة للاستخدام المتبقية عند سحب المسبوكات المتعاقبة من قالب واحد، مما يوضح سبب سحب القوالب عادةً واستبدالها بدلاً من دفعها إلى أجل غير مسمى.
يشرح هذا المنحنى قاعدة التخطيط القياسية المستخدمة في جميع أنحاء الصناعة. تظل دقة الأبعاد قريبة للغاية من القالب الرئيسي في أول عشرة إلى خمسة عشر قالبًا، ولهذا السبب لا يمكن تمييز النسخ المبكرة من القالب عن النموذج الرئيسي نفسه. يتسارع الانخفاض بشكل ملحوظ بعد الصب الخامس عشر حيث يبدأ السيليكون في فقدان مرونته وتدور الزوايا الداخلية الحادة قليلاً مع كل دورة قولبة. بحلول حوالي خمسة وعشرين عامًا، انخفض الإخلاص عادةً بدرجة كافية بحيث تقوم عملية واعية بالجودة بسحب القالب بدلاً من المخاطرة بوصول الأجزاء غير المسموح بها إلى العميل. وهذا هو السبب وراء التخطيط لطلب مكون من مائة قطعة حول أربعة إلى خمسة قوالب متوازية بدلاً من تشغيل قالب واحد حتى الاستنفاد ، نظرًا لأن تشغيل القوالب بالتوازي يبقي كل عملية صب داخل المنطقة عالية الدقة لهذا المنحنى. إن الوجبات الجاهزة العملية للمشترين هي أن عروض أسعار دفعة الصب الفراغي يجب أن تحدد عدد القوالب التي سيتم استخدامها، وليس فقط إجمالي عدد القطع، لأن هذه التفاصيل تحدد اتساق أبعاد الدفعة ككل.
خدمات التشطيب السطحي: تحويل الجزء الخام إلى منتج نهائي
كل عملية موصوفة أعلاه تترك جزءًا ذو نسيج خام مميز، ولا يتم عادةً شحن أي منها بهذه الحالة الخام إلى العميل النهائي. تقوم إحدى الشركات المصنعة لخدمات تشطيب الأسطح في الصين بتحويل المادة الفارغة المطبوعة أو المصبوبة أو المصنعة آليًا إلى جزء يتوافق مع المظهر المقصود ومتطلبات السطح الوظيفية، ويجب تحديد هذه المرحلة بنفس الدقة مثل أي تسامح في الأبعاد.
تتوفر خيارات التشطيب للأجزاء المطبوعة والمصبوبة والمصنعة
- الصنفرة والتلميع اليدوي لإزالة خطوط الطبقة من أجزاء SLA وDLP وSLS قبل الطلاء.
- تفجير الخرز والرمل للحصول على ملمس موحد غير لامع على الأجزاء المصنوعة من النايلون والمعدن.
- تجانس البخار لأجزاء النايلون التي تتطلب سطحًا محكمًا ومنخفض الاحتكاك.
- طلاء بالرش مطابق لمرجع اللون المتوفر في الأنظمة اللامعة أو الساتان أو غير اللامعة أو الناعمة الملمس.
- أنودة لأجزاء الألومنيوم SLM التي تحتاج إلى مقاومة للتآكل ولون ثابت.
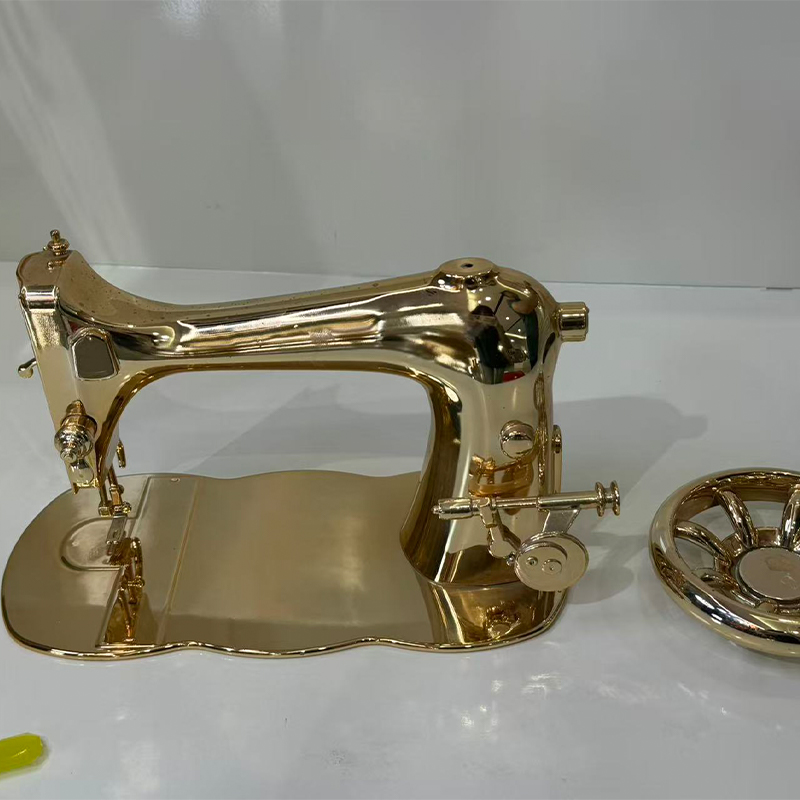
- الطلاء الكهربائي والتعدين الفراغي للأسطح الزخرفية العاكسة على ركائز بلاستيكية أو معدنية.
- طباعة الوسادة وطباعة الشاشة الحريرية ووضع العلامات بالليزر على الشعارات والأساطير وأكواد التتبع.
يمكن لمورد التشطيب السطحي لأجزاء CNC الصيني الذي يقوم أيضًا بتشغيل خطوط الطباعة والصب والتصنيع أن يحمل جزءًا خلال هذه المرحلة دون نقله إلى بائع خارجي، وهو الأمر الأكثر أهمية بالنسبة للتجميعات التجميلية حيث يجب أن يتطابق اللون واللمعان عبر الأجزاء المنتجة بواسطة عمليات مختلفة. يعد إخفاء الخيوط وتجويف المحامل وإغلاق الوجوه قبل الطلاء من أكثر مشكلات الجودة شيوعًا في تشطيب الأسطح ، نظرًا لأن طبقة الطلاء أو الطلاء النموذجية تضيف 30 إلى 60 ميكرون من السمك مما يؤدي إلى إغلاق الخلوص الوظيفي إذا تركت الميزة دون حماية.
اختيار الطريق حسب حجم الدفعة: إطار القرار
غالبًا ما يكون الحجم هو العامل الوحيد الأكثر حسمًا في الاختيار بين الطباعة المباشرة والصب الفراغي، أكثر من المواد أو الهندسة وحدها. يوضح الرسم البياني أدناه متوسط الجهد المكافئ للتكلفة لكل جزء، معبرًا عنه كمؤشر نسبي بدلاً من رقم العملة، مقابل حجم الدفعة لتقنيات الطباعة الأربعة والصب الفراغي.
يعد نمط التقاطع في هذا المخطط هو المعلومة الوحيدة الأكثر فائدة لاتخاذ قرار بشأن حجم الدُفعة. في دفعة واحدة، يقع الصب الفراغي في الجزء العلوي من مقياس الجهد لأن خطوة صنع القالب بأكملها مشحونة مقابل قطعة واحدة، مما يؤكد أنه لا ينبغي أبدًا اختيارها لمرة واحدة حقيقية. بما يقرب من عشر قطع، انخفض منحنى الصب الفراغي بشكل حاد بالفعل ويستمر في الانخفاض بشكل أسرع من أي تقنية طباعة مع نمو الحجم، متجاوزًا طباعة راتينج SLA وDLP قبل علامة الخمسين قطعة. يستقر معدن SLM باستمرار فوق منحنيات الراتنج والنايلون في كل حجم دفعة موضح، مما يعكس المعالجة اللاحقة الإضافية التي تتطلبها كل طباعة معدنية بغض النظر عن الكمية. يظل نايلون SLS هو المنحنى الأكثر مسطحًا والأقل عبر المجموعة بأكملها تقريبًا، وهي ميزته التجارية الأساسية: جهد يمكن التنبؤ به لكل جزء دون الحاجة إلى استثمار في الأدوات بأي حجم. عادة ما تقع نقطة التقاطع بين الطباعة المباشرة والصب الفراغي بين خمسة عشر وثلاثين قطعة ، وهو النطاق الذي يجب على معظم المشترين مقارنة كلا المسارين به بدلاً من اختيار المسار الذي استخدموه في المرة الأخيرة.
مقارنة القدرات كاملة النطاق عبر جميع المسارات الخمسة
يدرج الرسم البياني أدناه راتنجات SLA/DLP، ونايلون SLS، ومعدن SLM، والصب الفراغي عبر خمسة معايير تتكرر باستمرار في محادثات تحديد المصادر، على مقياس من واحد إلى خمسة، لدعم مقارنة نظرة واحدة عبر كل مسار تمت تغطيته في هذه المقالة.
يجعل هذا التراكب المفاضلات عبر جميع المعايير الخمسة مرئية في وقت واحد. يشكل SLA وDLP شكلاً ممتدًا نحو تشطيب السطح وسرعة القطعة الواحدة، مما يؤكد دورهما باعتبارهما أسرع طريق لنموذج أولي جيد المظهر ولكنه الأضعف في الخدمة الميكانيكية. ينجذب المعدن SLM بقوة نحو المهام الميكانيكية ونطاق المواد بينما يتراجع عن قابلية التوسع في الدُفعات وسرعة القطعة الواحدة، مما يعكس حقيقة أن كل بناء معدني يحمل معالجة لاحقة ثابتة كبيرة بغض النظر عن مدى بساطة الجزء. ينتج نايلون SLS المضلع الأكثر توازناً ومتوسط الحجم في المجموعة، وهو ما يتوافق مع دوره كأرضية وسطية يمكن الاعتماد عليها للأجزاء الوظيفية التي يجب إنتاجها بشكل متكرر دون هشاشة الراتنج أو الحمل المعدني. يمتد الصب الفراغي بشكل واضح نحو قابلية التوسع على دفعات وتشطيب السطح أثناء التعاقد على سرعة قطعة واحدة، مما يطابق تمامًا هويته كعملية مضاعفة بدلاً من عملية البناء الأول. لا يوجد شكل واحد يغطي المخطط بأكمله ، وهو أوضح دليل على أن العلاقة المفيدة حقًا مع الموردين تعتمد على الوصول إلى جميع تقنيات الطباعة الأربع بالإضافة إلى الصب والتشطيب، بدلاً من الخبرة في تقنية واحدة فقط.
حول شركة تشجيانغ جياهنغ المحدودة لتصنيع المعدات الذكية
تعتبر شركة Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. رائدة في مجال الابتكار والتصنيع الصناعي. يقوم فريق التصميم الخبير لدينا بتحويل أفكار العملاء إلى تصميمات منتجات عملية وجمالية. نحن نقدم الطباعة ثلاثية الأبعاد على الراتنج والنايلون والمعادن والمواد الأخرى، ولدينا تصنيع آلي متقدم. يسمح تكرار قالب السيليكون بإنتاج دفعة صغيرة منخفضة التكلفة وعالية الدقة. تعمل المعالجات السطحية مثل الطلاء على تحسين مظهر المنتج. من خلال خدمتنا الشاملة، يمكن للعملاء إنهاء عملية التصميم إلى المنتج على منصة واحدة، مما يوفر الوقت والتكلفة. نحن نهدف إلى أن نكون شريكًا موثوقًا به على المدى الطويل للتنمية الصناعية.
ضمن هذا الهيكل، تخدم طباعة راتينج SLA وDLP محادثات التصميم الأولى، ويحمل نايلون SLS نماذج أولية وظيفية وأجزاء استخدام نهائي منخفضة الحجم، ويأخذ معدن SLM هندسة وحالات تحميل لا يمكن لأي عملية أخرى الوصول إليها، ويضاعف الصب الفراغي القطعة الرئيسية التي تم التحقق منها في دفعة جاهزة للإنتاج، ويقدم تشطيب السطح كل جزء في الحالة التي يتوقعها السوق النهائي. تشترك كل مرحلة في نفس ملف الأجزاء ونفس سجل الجودة ونفس نقطة الاتصال الهندسية وهو المعنى العملي لمنصة متكاملة وليس وصفًا تسويقيًا لها.
تحديد الوظيفة حتى يتم اختيار التكنولوجيا المناسبة
يؤدي الطلب المحدد جيدًا إلى إزالة معظم التخمين من اختيار التكنولوجيا، ويعكس التسلسل أدناه المعلومات التي يحتاجها المهندس فعليًا قبل التوصية بـ SLA أو DLP أو SLS أو SLM أو الصب الفراغي.
- اذكر غرض الجزء بوضوح: المراجعة المرئية، أو التحقق من الملاءمة، أو الاختبار الوظيفي، أو مكون الاستخدام النهائي.
- حدد الكمية المطلوبة الآن والكمية المحتملة المطلوبة خلال الأشهر الستة التالية.
- حدد أي ميزات يجب أن تكون مانعة للماء، أو حاملة للأحمال، أو شفافة، أو معرضة للحرارة.
- لاحظ ما إذا كان يجب أن يتطابق الجزء مع معيار اللون أو الملمس أو اللمعان الموجود.
- ضع علامة على أي شكل هندسي داخلي، مثل القنوات أو الشبكات، التي لا يمكن لأداة القطع الوصول إليها.
- تأكد من بيئة التشغيل، بما في ذلك نطاق درجة الحرارة والتعرض للمواد الكيميائية أو أشعة الشمس.
يمكن لمصنع طباعة DLP الراتنج ثلاثي الأبعاد المخصص في الصين أو مورد معادن SLM الذي يتلقى هذه المعلومات مقدمًا أن يوصي بمسار بثقة بدلاً من التخلف عن استخدام أي جهاز يكون مجانيًا. القرار التقني يجب أن يتوافق مع متطلبات القطعة وليس العكس ، والمورد الذي يطرح هذه الأسئلة قبل عرض الأسعار يُظهر هذا الانضباط بالضبط.
الأسئلة المتداولة
س1: ما هو الفرق العملي الرئيسي بين طباعة SLA وطباعة DLP؟
كلاهما يعالج الراتنج السائل وينتج جودة سطحية مماثلة، لكن حجمهما مختلف. يستخدم SLA الليزر الذي يتتبع كل طبقة نقطة بنقطة، والذي يتوسع بكفاءة عبر منصات البناء المسطحة الكبيرة. يقوم DLP بعرض طبقة كاملة مرة واحدة، وهو أسرع بالنسبة للأجزاء الصغيرة ذات الارتفاع الكبير لأن وقت الإنشاء يعتمد على عدد الطبقات بدلاً من مقدار التفاصيل لكل طبقة. من الناحية العملية، اختر SLA للأجزاء الأكبر أو الأوسع وDLP للمكونات الصغيرة المفصلة المنتجة بكميات متواضعة.
س2: هل يمكن استخدام أجزاء النايلون SLS كمكونات إنتاج نهائية، أم أنها مجرد نماذج أولية؟
تُستخدم أجزاء النايلون SLS بشكل روتيني كمكونات إنتاج نهائية، خاصة في الدرجات المملوءة بالزجاج أو المملوءة بالكربون التي تضيف الصلابة واستقرار الأبعاد. إنها تعمل بشكل جيد كأقواس، وأغطية، وقنوات، وأدوات تثبيت في العديد من الصناعات. الاعتبارات الرئيسية هي نسيج السطح، والذي يمكن تحسينه من خلال تفجير الخرز أو تنعيم البخار، والتعرض طويل الأمد للأشعة فوق البنفسجية أو درجة حرارة مرتفعة مستدامة، وكلاهما يجب فحصهما مقابل ورقة بيانات المواد المحددة قبل المواصفات النهائية.
س 3: لماذا يحتاج الجزء المعدني SLM إلى المعالجة بعد خروجه من الطابعة؟
تحقق الطباعة المعدنية المبنية تسامحًا جيدًا ولكن ليس على مستوى التصنيع على الميزات الوظيفية، كما أن تشطيب سطحها، على الرغم من أنه مقبول للعديد من الأشكال الهندسية، إلا أنه عمومًا يكون خشنًا للغاية بالنسبة لإغلاق الوجوه أو التجاويف أو الخيوط الدقيقة. يؤدي الانتهاء من المعالجة بعد تخفيف الضغط وإزالة الدعم إلى جلب هذه الميزات المحددة إلى التسامح وإنهاء السطح الذي يتطلبه التطبيق فعليًا، مع ترك الهندسة الداخلية المعقدة تمامًا كما هي مطبوعة. هذا المزيج هو السبب وراء قيام موردي الطباعة المعدنية الجادين بتشغيل أقسام التصنيع بدلاً من شحن الأجزاء مباشرة من لوحة التصميم.
س 4: في أي حجم دفعة يصبح الصب الفراغي أكثر كفاءة من الطباعة المباشرة؟
يقع التقاطع عادةً بين خمسة عشر وثلاثين قطعة، اعتمادًا على حجم القطعة والتعقيد الهندسي. وتحت هذا النطاق، فإن الجهد الثابت لبناء القالب يفوق فائدته. وفوق ذلك، يتم توزيع تكلفة القالب على أجزاء كافية بحيث يصبح الصب الفراغي هو الطريق الأكثر كفاءة، وتستمر ميزته في النمو مع زيادة حجم الدفعة نحو النقطة التي يمكن فيها تبرير أداة الإنتاج في النهاية.
س 5: كم عدد الأجزاء التي يمكن إنتاجها من قالب صب فراغي واحد قبل انخفاض الجودة؟
تظل دقة الأبعاد قريبة من الشكل الرئيسي الأصلي في أول خمس عشرة عملية صب تقريبًا ثم تنخفض عندما يفقد السيليكون مرونته تدريجيًا وتلين الزوايا الداخلية الحادة. معظم العمليات التي تهتم بالجودة تتخلص من القالب الذي يتراوح ما بين عشرين إلى خمسة وعشرين علامة صب بدلاً من المخاطرة بالأجزاء التي تقع خارج نطاق التسامح. بالنسبة للطلبات الأكبر حجمًا، يتم إنتاج العديد من القوالب من نفس القالب الرئيسي ويتم تشغيلها بالتوازي، مما يحافظ على كل عملية صب ضمن الجزء عالي الدقة من ذلك المنحنى.
س6: هل يؤدي تشطيب السطح إلى تغيير أبعاد الجزء المطبوع أو المصبوب؟
نعم، وهذه إحدى التفاصيل الأكثر شيوعًا التي يتم تجاهلها في المواصفات. يزيل الصنفرة كمية صغيرة يمكن التحكم فيها بشكل عام من المواد، بينما يضيف الطلاء بالرش والطلاء سمكًا للمادة، عادةً في حدود 30 إلى 60 ميكرون لكل سطح اعتمادًا على نظام الطلاء. يجب إخفاء أي ميزة ذات خلوص وظيفي محكم، مثل تجويف المحمل أو الفتحة الملولبة أو وجه الغلق، قبل الطلاء أو تشكيلها آليًا بعد الانتهاء، بدلاً من تركها لامتصاص أي سمك للفيلم يحدث أثناء تطبيق العملية.
معلومات الاتصال
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
إضافة
-

المبنى 7، رقم 188، قسم هونغني من طريق تشا وانغ، منطقة دانغو الفرعية، مدينة بينغو، مدينة جياشينغ، مقاطعة تشجيانغ، الصين
حقوق النشر© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM / ODM الشركات المصنعة لمنصة التصنيع الذكية المتكاملة
