خدمات الطباعة ثلاثية الأبعاد في الصين ودليل الشركة المصنعة للآلات CNC
الإجابة المباشرة: ما الذي تقدمه منصة التصنيع الذكية المتكاملة بالفعل
إذا كنت مصادر أجزاء من الصين خدمات الطباعة ثلاثية الأبعاد أيها المصنع، الشيء الوحيد الأكثر فائدة الذي يجب معرفته هو ما يلي: إن مسار العملية أقل أهمية من ما إذا كان أحد الموردين يتحكم في السلسلة بأكملها بدءًا من الملف الرقمي وحتى الجزء النهائي الذي تم فحصه . المشتري الذي يرسل نموذجًا إلى بائع واحد للطباعة، ويشحن المخرجات إلى بائع ثانٍ للتصنيع، ثم ينقل الأجزاء إلى بائع ثالث للطلاء عادةً ما يفقد ما بين سبعة إلى اثني عشر يوم عمل لعمليات التسليم وحدها، وكل عملية تسليم هي مكان تصبح فيه مسؤولية التسامح غامضة. تعمل منصة التصنيع الذكية المتكاملة على إزالة هذه الفجوات من خلال إجراء مراجعة التصميم والتصنيع الإضافي والتصنيع الطرحي وتكرار قالب السيليكون ومعالجة الأسطح وفحص الأبعاد داخل نظام إنتاج واحد بسجل جودة واحد.
من الناحية العملية، يعني ذلك محادثة هندسية واحدة بدلاً من ثلاثة، ومجموعة واحدة من الرسومات يتم تفسيرها بطريقة واحدة، وطرف واحد مسؤول عندما يعود التجويف بمقدار 0.05 مم. بالنسبة للمهندسين الذين يقومون بتقييم مقدمي خدمات الطباعة ثلاثية الأبعاد، فإن القائمة المرجعية قصيرة وملموسة: هل يمكنهم الطباعة بالراتنج والنايلون والمعادن؛ هل يمكنهم متابعة الجزء المطبوع باستخدام التصنيع باستخدام الحاسب الآلي بشأن الميزات المهمة؛ هل يمكنهم الوصول إلى كميات صغيرة من دون استخدام أدوات صعبة؛ وهل يمكنهم توثيق كل ذلك. المورد الذي يجيب بنعم على الأسئلة الأربعة هو العرض حلول التصنيع الدقيقة وقفة واحدة بدلاً من ورشة عمل ذات عملية واحدة.
يشرح الجزء المتبقي من هذه المقالة كيفية عمل كل قدرة، حيث تكون كل واحدة هي الاختيار الصحيح، وما هي الدقة والمدة الزمنية التي يمكنك توقعها بشكل واقعي، وكيفية تقييم الشركة المصنعة لخدمات التصنيع باستخدام الحاسب الآلي في الصين أو مورد خدمة الطباعة الصناعية ثلاثية الأبعاد في الصين قبل الالتزام ببرنامج لهم. كل توصية أدناه مكتوبة للمشتري الفني الذي يتعين عليه الدفاع عن قرار التوريد داخليًا.
لماذا تكلف المصادر المجزأة أكثر مما تبدو عليه؟
تقوم معظم فرق المشتريات بمقارنة الموردين في البند المقتبس لعملية واحدة. وهذه المقارنة غير مكتملة، لأن العبء الحقيقي الذي تفرضه سلسلة التوريد المجزأة يكمن في الفجوات بين العمليات: إعادة التسعير، وإعادة التركيب، وإعادة التفتيش، والشحن بين المصانع، والساعات الهندسية التي يتم إنفاقها في ترجمة افتراضات أحد البائعين إلى لغة بائع آخر. يمر الجزء الذي يتطلب الطباعة والتصنيع الآلي والسفع بالخرز والطلاء عبر أربع قوائم انتظار جدولة عندما يتم تقسيمه عبر أربعة موردين، ويكون وقت قائمة الانتظار دائمًا أطول من وقت المعالجة.
يؤدي الدمج مع خدمة طباعة صناعية ثلاثية الأبعاد تعمل أيضًا على تشغيل خطوط التصنيع والتشطيب إلى تغيير الحسابات. يتم إعادة استخدام بيانات التثبيت التي تم إنشاؤها للفراغ المطبوع في خطوة المعالجة. شهادات المواد تتبع الجزء بدلاً من وصولها بشكل منفصل عبر البريد الإلكتروني. يتم اكتشاف حالات عدم المطابقة في المحطة التي قامت بإنشائها وليس بعد ثلاثة أسابيع لدى البائع النهائي. في البرامج النموذجية ذات الحجم المنخفض، يؤدي الدمج إلى تقليل إجمالي الوقت المنقضي من الملف الذي تم تحريره إلى الجزء الذي تم فحصه بنسبة 35 إلى 50 بالمائة ، حتى عندما لا تتغير أوقات العملية الفردية.
أين تذهب الأيام في الواقع
يقارن الرسم البياني أدناه المهل الزمنية المنقضية النموذجية لمسارات العمليات الشائعة، والتي يتم قياسها من لحظة إصدار ملف قابل للتصنيع إلى لحظة تعبئة الأجزاء للشحن. هذه هي أيام العمل لوظيفة واحدة في متجر محمل بشكل طبيعي، وليس الحد الأدنى النظري.
هناك العديد من الأشياء التي تستحق القراءة من هذا الرسم البياني بدلاً من تجاوزه. أولاً، تعد طباعة الراتنج أسرع طريق للوصول إلى جسم مادي، ولهذا السبب تظل خدمة طباعة النماذج ثلاثية الأبعاد هي الخدمة الافتراضية للمراجعات المبكرة للشكل والملاءمة حيث لا يشكل التحميل الميكانيكي مصدر قلق بعد. ثانيًا، تتقارب الأجزاء المعدنية المضافة والأجزاء المصنعة من الفولاذ المقاوم للصدأ في نفس المهلة الزمنية تقريبًا، لأن كليهما تهيمن عليهما مرحلة ما بعد المعالجة بدلاً من خطوة التشكيل الأولية: تحتاج المطبوعات المعدنية إلى تخفيف الضغط، وإزالة الدعم، وغالبًا ما تنتهي من التشغيل الآلي، في حين أن التصنيع غير القابل للصدأ يحتاج إلى تغذية أبطأ، والمزيد من تغييرات الأدوات وإزالة الأزيز. ثالثًا، يعد مسار قالب السيليكون أطول مسار فردي على المخطط، ولكن هذا الرقم يغطي خمسين نسخة جاهزة بدلاً من نسخة واحدة، لذا فإن وقت القطعة الواحدة هو الأقل من بين النسخ الستة. رابعًا، إن الفجوة بين تصنيع الألمنيوم والتصنيع المقاوم للصدأ ليست من صنعات الجدولة ولكنها من صنع الفيزياء، وأي مورد يقتبسهما على أنهما متطابقان لم يفكر في الوظيفة. وأخيرًا، لم يتحسن أي من هذه الأرقام كثيرًا باختيار آلة أسرع؛ فهي تتحسن عن طريق إزالة الانتظار بين الخطوات، وهو بالضبط ما تم تصميم النظام الأساسي المتكامل للقيام به.
الإمكانات الكامنة وراء خدمات الطباعة ثلاثية الأبعاد الاحترافية
تغطي عبارة خدمات الطباعة ثلاثية الأبعاد مجموعة من العمليات التي تشترك فقط في فكرة بناء مادة طبقة تلو الأخرى. تختلف تفاوتاتها وخصائصها السطحية وخصائصها المادية ونقاط نجاحها الاقتصادية اختلافًا كبيرًا، واختيار النوع الخاطئ هو السبب الأكثر شيوعًا لخيبة الأمل بين المشترين لأول مرة. لن تقوم الشركة المصنعة لخدمة الطباعة ثلاثية الأبعاد المخصصة في الصين بقبول الملف ببساطة وطباعته على أي جهاز خامل؛ سوف يسأل ما هو الجزء الذي يجب أن يبقى على قيد الحياة، وكم هو مطلوب، وماذا يحدث للجزء بعد أن يغادر غرفة البناء.
عمليات الراتنج للإخلاص البصري والأبعاد
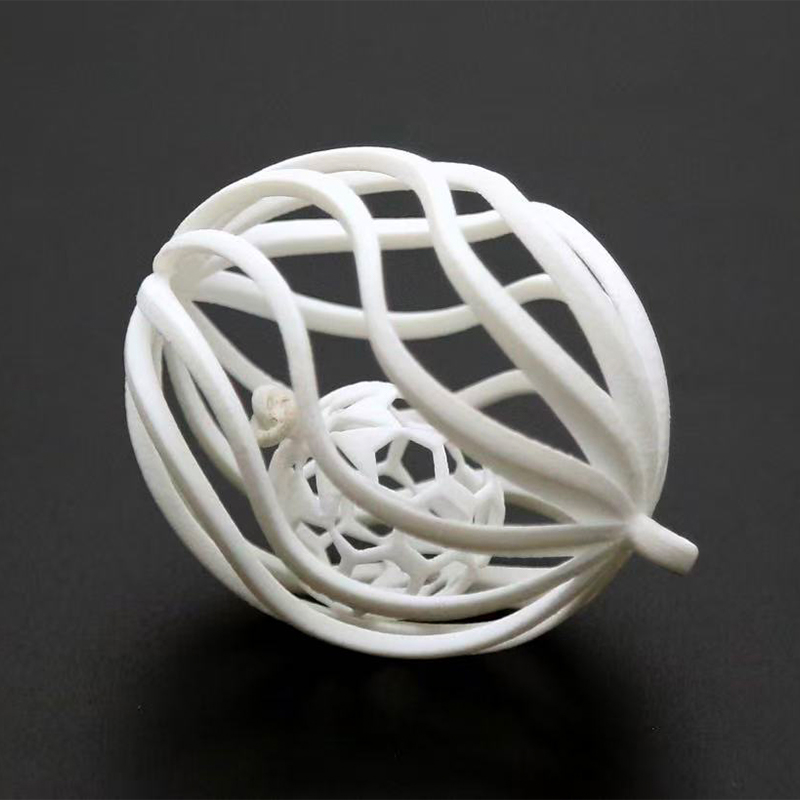
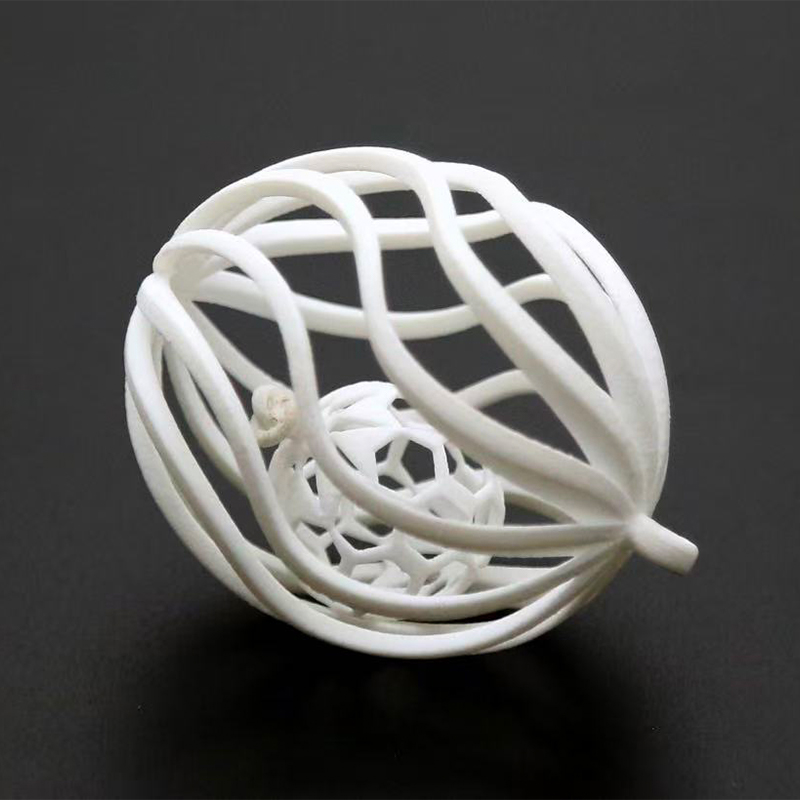
تنتج الطباعة الحجرية المجسمة وتقنيات الراتينج ذات الصلة أنعم الأسطح المبنية المتوفرة في التصنيع الإضافي، مع ارتفاع الطبقة عادة بين 0.025 مم و0.1 مم. وهذا يجعلها الأداة المناسبة لنماذج المظهر، وأدلة الضوء الشفافة، والهياكل الشبكية الدقيقة والأنماط الرئيسية المخصصة لقوالب السيليكون. إن المقايضة ميكانيكية: فالراتنجات القياسية هشة نسبيًا وتفقد صلابتها عند الاحتفاظ بها في درجة حرارة مرتفعة، لذا فإن جزء الراتينج يكون بشكل عام جهاز اتصال أو نمطًا وليس مكونًا حاملًا. تعمل الراتنجات الهندسية ذات الانحراف الحراري العالي والمتانة المحسنة على تضييق هذه الفجوة، وهي المواصفات الصحيحة عندما يتعين التعامل مع الجزء المطبوع بشكل متكرر في منصة الاختبار.
عمليات مسحوق النايلون للأجزاء الوظيفية
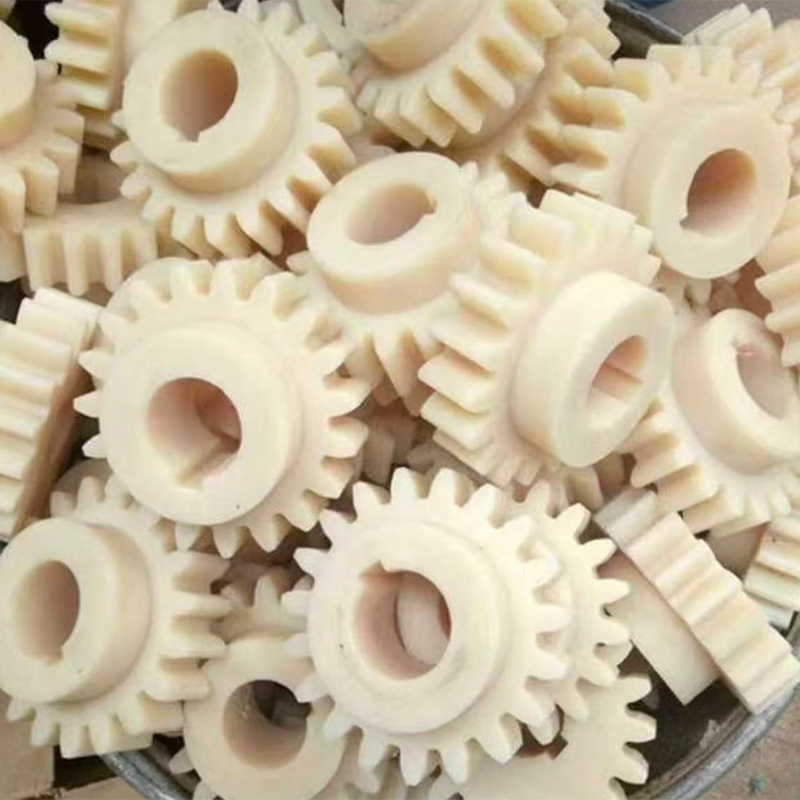
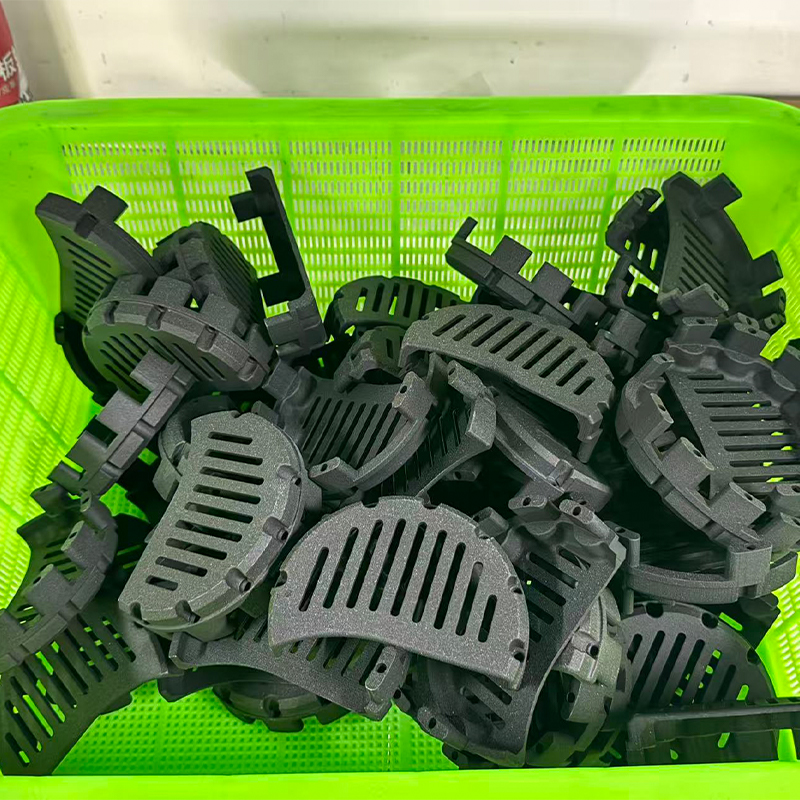
تُبنى عمليات النايلون ذات الطبقة المسحوقة بدون هياكل داعمة، مما يحرر المصمم ليتمكن من دمج الأشكال الهندسية المعقدة والقنوات الداخلية والمفصلات الحية التي لا يمكن لأي طريق آخر إنتاجها اقتصاديًا. تخرج الأجزاء بطبقة نهائية غير لامعة موحدة وخصائص متناحية كافية لتكون بمثابة مكونات وظيفية حقيقية: الأقواس والقنوات والمبيتات والأدوات وأغطية الاستخدام النهائي. تعمل درجات النايلون المملوءة بالزجاج والمملوءة بالكربون على زيادة الصلابة وثبات الأبعاد للتركيبات التي يجب أن تحمل مسندًا تحت حمل التثبيت. بالنسبة للمهندسين، الخاصية المهمة ليست قوة الشد الرئيسية ولكن القدرة على دمج العشرات من الأجزاء المتباينة في بنية واحدة واستلامها جميعًا في نفس النافذة لمدة أربعة أيام .
تصنيع الإضافات المعدنية للهندسة التي لا يمكن تشكيلها
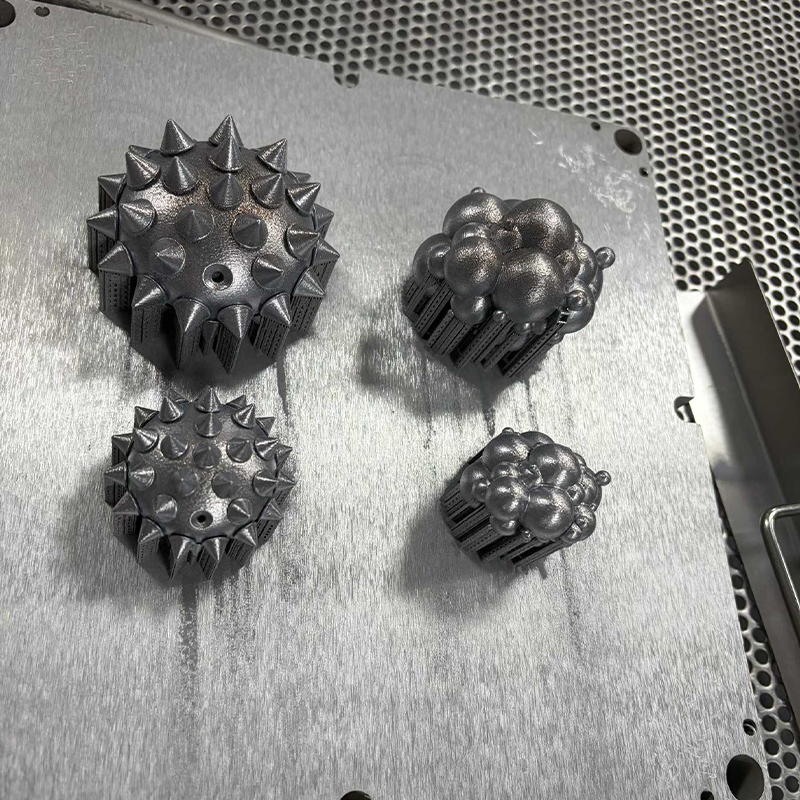
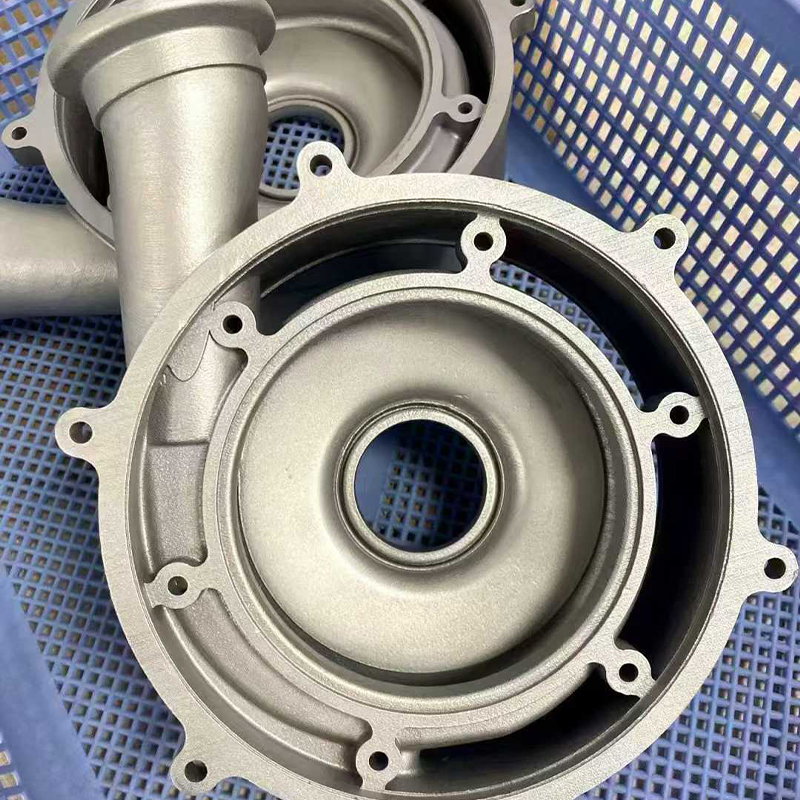
تكتسب الطباعة المعدنية مكانها عندما يحتوي جزء ما على قنوات تبريد متوافقة، أو مشعبات داخلية، أو مسارات تحميل محسنة للطوبولوجيا، أو شبكات رقيقة الجدران لا يمكن للقاطع الوصول إليها ببساطة. تتم معالجة سبائك الألومنيوم والدرجات المقاومة للصدأ وفولاذ الأدوات والتيتانيوم بشكل روتيني. النظام الذي يفصل بين المورد الجاد والمورد العادي هو مرحلة ما بعد المعالجة: تخفيف الضغط بشكل صحيح قبل أن يغادر الجزء لوحة التصميم، وإزالة الدعم بشكل متحكم فيه، والضغط المتساوي الاستاتيكي الساخن عندما تكون المسامية مهمة، والانتهاء من المعالجة الآلية لكل سطح مانع للتسرب ومقعد محمل وثقب ملولب. لا ينبغي أبدًا التعامل مع الطباعة المعدنية التي لم يتم الانتهاء منها آليًا على أنها مكون دقيق.
مطابقة العملية للمتطلبات: جدول المقارنة
يلخص الجدول أدناه الغلاف العملي لكل طريق حيث يتم توفيره عادةً بواسطة خدمة طباعة ثلاثية الأبعاد صناعية تعمل أيضًا على تشغيل خطوط التصنيع والقولبة. يتم ذكر التفاوتات على أنها يمكن تحقيقها عادةً في الهندسة المصممة جيدًا، وليس كحدود مطلقة، وتفترض أن الجزء قد تمت مراجعته من أجل قابلية التصنيع قبل إطلاق المهمة.
مقارنة التسامح النموذجي والتشطيب ومجموعة المواد وحجم الدفعة الاقتصادية لطرق المعالجة الرئيسية المقدمة ضمن منصة تصنيع دقيقة شاملة.
اقرأ الجدول حسب العمود وليس حسب الصف. يوضح عمود التسامح لماذا لا يعد الانتهاء من المعالجة بعد الطباعة أمرًا اختياريًا لميزات الدقة: أفضل تسامح إضافي في القائمة لا يزال أقل حجمًا من المعالجة الروتينية ذات 5 محاور . يشرح العمود السطحي سبب بدء الأجزاء التجميلية المطلية دائمًا على شكل قطع رئيسية من الراتنج أو فراغات مُشكَّلة بدلاً من مطبوعات النايلون. عمود الدفعة هو العمود الذي يتجاهله المشترون في أغلب الأحيان، وهو الذي يحدد ما إذا كان البرنامج سيظل مربحًا مع نمو الأحجام.
خدمة طباعة ثلاثية الأبعاد واسعة النطاق: البناء خارج نطاق المغلف القياسي
لقد نما الطلب على خدمة الطباعة ثلاثية الأبعاد الكبيرة بشكل أسرع من حجم بناء الآلات، ونادرًا ما تكون الإجابة العملية للهندسة كبيرة الحجم هي آلة واحدة ضخمة. إنه تقسيم ذكي: تقسيم النموذج على طول مستويات تم اختيارها لأسباب هيكلية وتجميلية، وطباعة الأجزاء بالتوازي، وربطها أو ربطها ميكانيكيًا بميزات موجودة مصممة في التقسيم. إذا تم ذلك بشكل جيد، فإن الجزء المقسم يكون أقوى وأكثر استقامة من طباعة قطعة واحدة بنفس الحجم، لأن كل جزء يواجه تدرجًا حراريًا أقل أثناء البناء.
يقارن الرسم البياني أدناه أطول بُعد فردي يمكن تحقيقه بشكل روتيني على كل مسار قبل أن يصبح التقسيم ضروريًا. إنها خريطة قدرات، وليست تصنيفًا، وهي توضح السبب وراء كون خدمة الطباعة ثلاثية الأبعاد واسعة النطاق وقسم التصنيع شركاء طبيعيين وليس منافسين.
يسدد هذا المخطط قراءة متأنية لأي شخص يحدد الأجزاء كبيرة الحجم. يصل البثق كبير الحجم إلى أكبر بُعد للقطعة الواحدة لأي مسار إضافي معروض، ولهذا السبب يهيمن على التطبيقات مثل تركيبات الفحص وأدوات التشكيل والمرفقات النموذجية وأنماط المسبك حيث يكون التسامح الأبعاد في أعشار المليمتر مقبولًا. يصل الطحن القنطري إلى أبعد مسافة تقريبًا بينما يحافظ على التفاوتات المسموح بها أكثر إحكامًا بحوالي عشرين مرة، لذلك يتم إقران العمليتين بشكل متكرر: طباعة الشكل بالجملة، ثم تشكيل المسندات ووجوه التزاوج على نفس المنصة. تقع أنظمة طبقة المسحوق المعدنية في الطرف السفلي من محور الحجم، وهو أكبر عائق منفرد أمام اعتماد الإضافات المعدنية والسبب في طباعة التجميعات المعدنية الكبيرة عادةً كأجزاء وربطها. يحتل النايلون والراتنج الصناعي الشريط الأوسط، ويغطي بشكل مريح معظم أغلفة المنتجات الاستهلاكية والمكونات الداخلية للسيارات في قطعة واحدة. الاستنتاج العملي هو ذلك يجب التعامل مع مغلف البناء كمدخل تصميم من جلسة CAD الأولى، وليس كقيد تم اكتشافه عند عرض الأسعار .
خدمات التصنيع باستخدام الحاسب الآلي المخصصة: حيث يتم إنشاء الدقة فعليًا
التصنيع الإضافي يخلق الهندسة. التصنيع يخلق الدقة. يجب أن يكون أي مورد صيني لتصنيع المعدات الأصلية لتصنيع الآلات باستخدام الحاسب الآلي (CNC) يستحق المشاركة قادرًا على الشرح، دون سابق إنذار، كيف يحتفظون بالموضع بين العمليات، وكيف يعوضون عن تآكل الأداة عبر الدفعة، وكيف يتحققون من المقالة الأولى قبل إطلاق الباقي. تكشف هذه الإجابات الثلاثة عن القدرة الحقيقية أكثر مما تكشفه قائمة العلامات التجارية للآلات.
اعتبارات خدمة تصنيع الألومنيوم
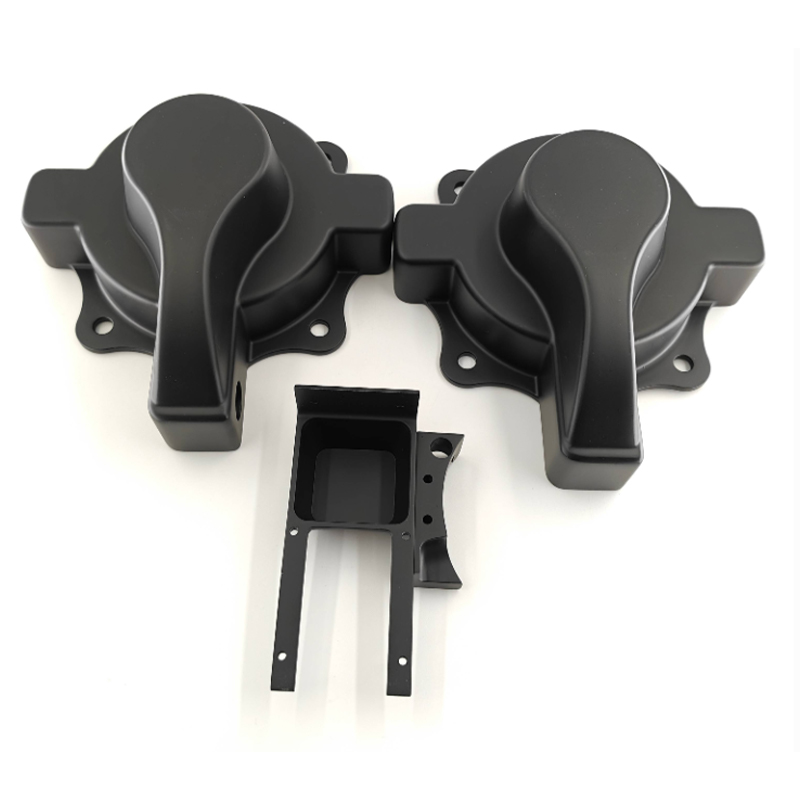
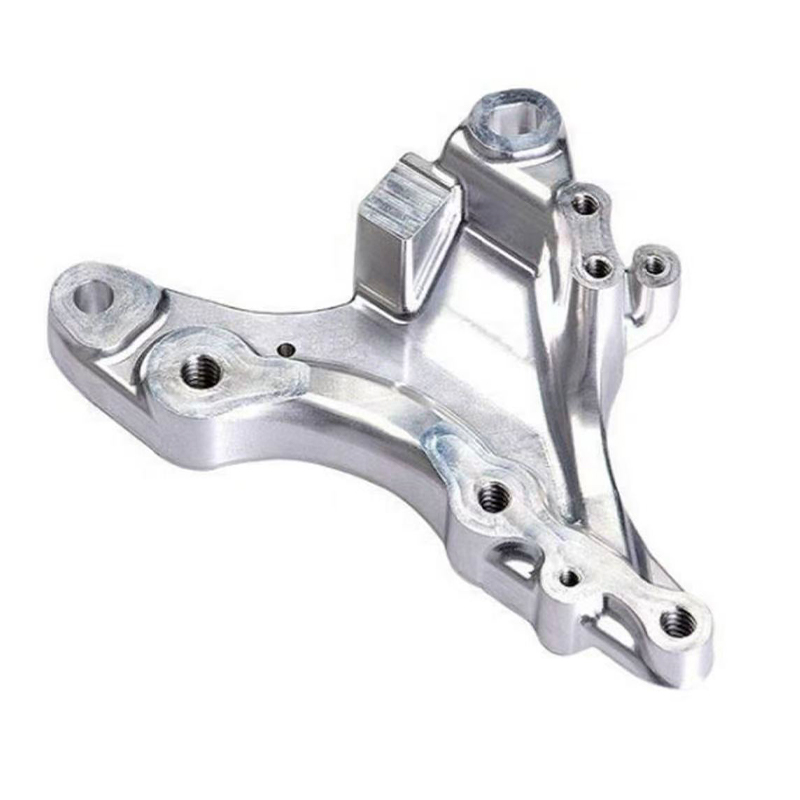
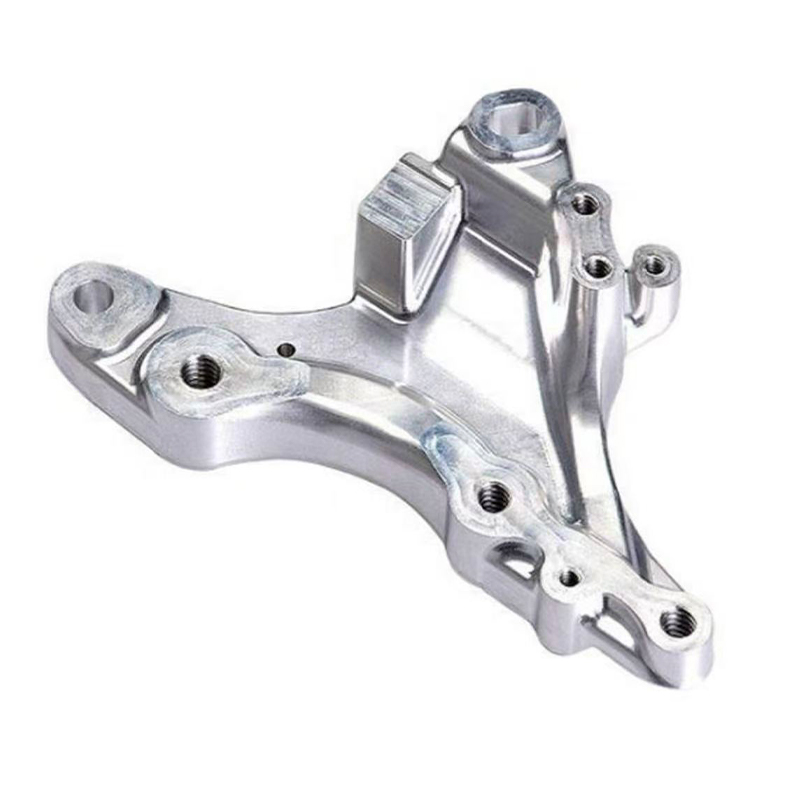
يظل الألومنيوم هو العمود الفقري للنماذج الأولية والإنتاج منخفض الحجم لأنه يقطع بسرعة ويتحمل جيدًا ويقبل مجموعة واسعة من التشطيبات. تهتم خدمة التصنيع باستخدام الحاسب الآلي للألمنيوم الفعالة بثلاثة تفاصيل تفصل الأجزاء المقبولة عن الأجزاء الممتازة: إخلاء الرقائق في الجيوب العميقة، حيث تترك الرقائق علامات الشهود؛ سمك الجدار نسبة إلى قوة التثبيت، لأن الجدران الرقيقة تنحرف ثم ترتد خارج نطاق التسامح؛ والاختيار الصحيح بين 6061 و7075 و5052 اعتمادًا على ما إذا كانت الأولوية هي قابلية التشغيل الآلي أو القوة أو القابلية للتشكيل. يمكن لجزء الألمنيوم المخطط جيدًا أن ينتقل من المخزون الخام إلى المكون النهائي في إعداد واحد على جهاز ذي 5 محاور، مما يزيل خطأ التجميع الذي قد تحدثه ثلاث عمليات إعداد منفصلة.
خدمات التصنيع باستخدام الحاسب الآلي الفولاذ المقاوم للصدأ والمعادن الصلبة
تتطلب خدمات تصنيع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي عقلية مختلفة. تصلب العمل يعني أن الأداة التي تسكن أو تفرك بدلاً من القطع ستخلق طبقة صلبة تدمر التمريرة التالية. إن إدارة الحرارة، والتركيبات الصلبة، وهندسة الأدوات الأكثر وضوحًا، واستراتيجيات التغذية المتعمدة كلها أمور أكثر أهمية من سرعة المغزل الخام. بالنسبة للدرجات 316 والطباعة على الوجهين، يمكن أن يكون وقت الدورة ضعفين إلى ثلاثة أضعاف وقت جزء الألومنيوم المكافئ، وهذا هو السبب في أن فترات التسليم الصادقة من مورد غير القابل للصدأ تكون أطول، ولماذا ينبغي التشكيك في عرض الأسعار الذي يتجاهل الفرق.
لماذا تغير خدمات التصنيع باستخدام الحاسب الآلي ذات 5 محاور محادثة التصميم
يسمح العمل المتزامن بخمسة محاور للقاطع بالاقتراب من قطعة العمل من زوايا متغيرة باستمرار. الفوائد الهندسية ملموسة: أدوات أقصر وأكثر صلابة تصل إلى ميزات عميقة دون ثرثرة؛ يتم تشكيل الزوايا السفلية والمركبة بدون تركيبات مخصصة؛ والأهم من ذلك، أن الميزات التي يجب أن تكون متحدة المركز مع بعضها البعض يتم قطعها في إعداد واحد بحيث يتم تحديد العلاقة بينها بواسطة الآلة بدلاً من إعادة التثبيت من قبل المشغل. بالنسبة للعلب المعقدة والدفاعات والمشعبات والأدوات الطبية، هذا هو الفرق بين الجزء الذي يتم تجميعه والجزء الذي يتم تجميعه تقريبًا.
مقارنة الطرق الأساسية الثلاثة بالمعايير المهمة
نادراً ما يختار المهندسون عملية على محور واحد. يوضح الرسم البياني أدناه المسارات الأساسية الثلاثة التي تقدمها منصة الخدمة الكاملة عبر ستة معايير تظهر باستمرار في قرارات تحديد المصادر، على مقياس من واحد إلى خمسة. الغرض منه هو أن يكون بمثابة أداة مساعدة في اتخاذ القرار للمحادثة الأولى للمشروع، عندما لا تكون العملية قد تم إصلاحها بعد.
تحكي الأشكال قصة أوضح من الدرجات الفردية. تشكل الطباعة ثلاثية الأبعاد شكلاً طويلًا وضيقًا يبلغ ذروته في الحرية الهندسية وسرعة القطعة الواحدة بينما يتراجع عن التسامح والتشطيب، وهو بالضبط توقيع العملية المستخدمة للتكرار المبكر والأشكال التي لا يمكن قطعها. تشكل التصنيع باستخدام الحاسب الآلي ملفًا واسعًا ومتوازنًا مع أقوى نقاطه في التسامح ونطاق المواد والتشطيب، مما يؤكد دورها كطريق يحول المفهوم إلى مكون مؤهل. يقع تكرار قالب السيليكون بين الاثنين، ويستبدل القليل من الدقة بالقدرة على إنتاج العشرات من الأجزاء التجميلية المتطابقة من سيد واحد. والأهم من ذلك، أن المضلعات الثلاثة تتداخل بدلاً من أن تتداخل، مما يعني عدم وجود عملية واحدة تهيمن، والإجابة الصحيحة لمعظم البرامج الحقيقية هي تسلسل وليس اختيارًا. والنتيجة العملية هي أن المورد الذي يقدم واحدًا فقط من هذه الأشكال الثلاثة يمكنه أن يخدم مرحلة واحدة فقط من عمر المنتج ، بينما يمكن للنظام الأساسي المتكامل أن يحمل نفس الجزء من النموذج المفاهيمي إلى الدفعة التجريبية دون تغيير البائعين.
تكرار قالب السيليكون: الجسر بين النموذج الأولي والإنتاج
بين الطباعة لمرة واحدة والأدوات الفولاذية الصلبة توجد فجوة تفاجئ العديد من البرامج. يحتاج الفريق إلى خمسين أو مائة جزء لإجراء تجربة ميدانية أو تقديم شهادة أو إطلاق تجاري، ولكن الحجم لا يمكن أن يبرر قالب الإنتاج ولا يمكن للجدول الزمني استيعاب المهلة الزمنية للأدوات. إن استنساخ قالب السيليكون، والذي يسمى أيضًا الصب الفراغي أو صب اليوريثان، يملأ هذه الفجوة بدقة.
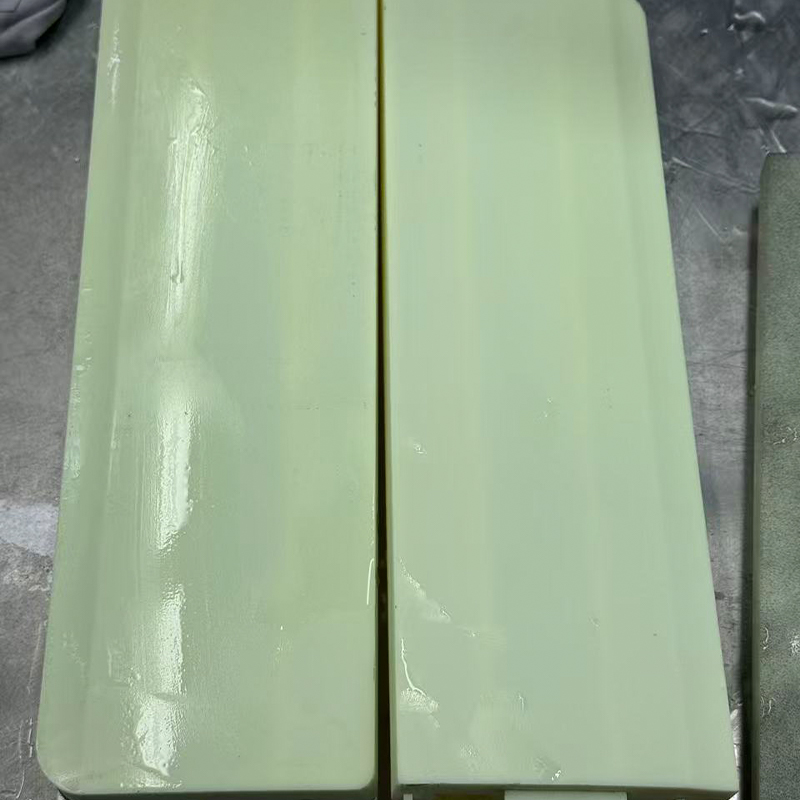
سير العمل واضح ومباشر. يتم إنتاج النموذج الرئيسي، عادة عن طريق طباعة الراتنج عالية الدقة أو عن طريق التصنيع، ويتم الانتهاء منه على السطح الدقيق الذي يتطلبه الجزء النهائي لأن السيليكون سوف ينسخ كل التفاصيل بأمانة، بما في ذلك العيوب. يتم تعليق القطعة الرئيسية في إطار ومغلفة بالسيليكون السائل، الذي يتم معالجته ثم قطعه على طول خط فراق مخطط بعناية. يتم بعد ذلك صب راتنجات البولي يوريثين المختارة لمحاكاة ABS أو البولي بروبيلين أو المطاط أو النايلون المملوء بالزجاج أو الأكريليك الشفاف تحت فراغ في التجويف. قالب واحد ينتج عادة يتطلب ما بين 20 و25 نسخة عالية الجودة قبل انحراف الأبعاد أداة جديدة ، لذلك يتم التخطيط لطلب مائة قطعة حول أربعة أو خمسة قوالب تعمل بالتوازي.
يوضح الرسم البياني أدناه متوسط ساعات الإنتاج لكل جزء منتهي مع نمو حجم الدفعة، وهي أوضح طريقة لمعرفة المكان الذي يستحق فيه كل مسار مكانه.
خمس ملاحظات تتبع من هذه المنحنيات. في دفعة واحدة، يعتبر قولبة السيليكون هو الطريق الأقل كفاءة على الإطلاق لأن جهد صنع القالب بأكمله يتم تحميله على قطعة واحدة، ولهذا السبب لا يقوم أحد بإلقاء قطعة واحدة. لقد انهار منحنى السيليكون بمقدار عشر قطع بشكل كبير وأصبح بالفعل قريبًا من القطعتين الأخريين، مما يوضح مدى سرعة عمل استهلاك القالب لصالح المشتري. بعد خمسين قطعة، تتسطح المنحنيات الثلاثة، مما يعني أن الحجم المتزايد لم يعد يغير الجهد لكل جزء كثيرًا ويتحول القرار إلى خصائص المواد والتسامح بدلاً من ذلك. يعد منحنى الطباعة ثلاثية الأبعاد هو الأكثر تسطيحًا عبر المجموعة بأكملها، وهي ميزتها الهادئة: يمكن التنبؤ بها بأي كمية، بدون أي خطوة للتخطيط للأدوات. يستمر منحنى CNC في الانخفاض بلطف إلى مائتي قطعة نظرًا لأن البرمجة والتثبيت عبارة عن جهود لمرة واحدة تنتشر عبر مسار متزايد، وهذا هو السبب غالبًا ما تصبح خدمات التصنيع باستخدام الحاسب الآلي المخصصة هي الطريق الأكثر كفاءة في الأحجام التي تتوقف فيها طرق النماذج الأولية عن القياس .
المعالجة السطحية: الخطوة التي تحدد الجودة المدركة
سيتم الحكم على الجزء المثالي الأبعاد ذو النهاية غير المتناسقة بالفشل من قبل أي شخص لا يحمل الفرجار. وبالتالي فإن المعالجة السطحية ليست زخرفة تجميلية؛ إنها المرحلة التي يصبح فيها العمل الهندسي مرئيًا، ويجب تحديده بنفس الدقة التي يتم بها شرح التسامح.
العلاجات الرئيسية المتاحة ضمن منصة واحدة، والغرض من كل علاج منها، موضحة أدناه.
الصنفرة والتلميع، والتي تعمل على إزالة خطوط الطبقة من الأجزاء المطبوعة وإعداد أي سطح للطلاء أو الطلاء.
التفجير بالخرز والرمل، الذي ينتج نسيجًا غير لامع موحدًا يخفي علامات الأدوات الصغيرة ويمنح الطلاء مفتاحًا ميكانيكيًا.
طلاء بالرش بأنظمة لامعة، وساتانية، وغير لامعة، وناعمة الملمس، ومزخرفة، ومتوافقة مع مرجع اللون المقدم بدلاً من الوصف اللفظي.
أنودة للألمنيوم، والتي تضيف طبقة أكسيد يمكن التحكم فيها لمقاومة التآكل واللون دون تغيير ملموس في الأبعاد.
طلاء مسحوق للأجزاء الفولاذية والألمنيوم التي تحتاج إلى طبقة سميكة مقاومة للصدمات.
الطلاء الكهربائي والتعدين الفراغي للأسطح العاكسة والزخرفية على كل من الركائز المعدنية والبلاستيكية.
طباعة الشاشة الحريرية وطباعة الوسادة ووضع العلامات بالليزر على الشعارات والأساطير وأكواد التتبع.
هناك تخصصان يفصلان بين التشطيب الجيد والتشطيب المتوسط. الأول هو الإخفاء: يجب حماية الخيوط وتجويف المحامل وأوجه الغلق ومناطق الاتصال الكهربائية بحيث لا يستهلك بناء الفيلم التسامح الذي عمل الميكانيكي على تحقيقه. يضيف نظام الطلاء النموذجي 30 إلى 60 ميكرون لكل سطح، وهو ما يكفي لتحويل ملاءمة الانزلاق المريحة إلى ملاءمة متداخلة إذا تم تطبيقه على تجويف غير مقنع. والثاني هو التحكم في اللون تحت الإضاءة القياسية، لأن اللون المعتمد تحت مصابيح الفلورسنت في الورشة لن يتطابق مع إضاءة صالة العرض، وإعادة العمل في تلك المرحلة مؤلمة للجميع.
ما العمل الذي يصل فعليًا إلى منصة شاملة
إن فهم المزيج النموذجي من المشاريع التي يتعامل معها مورد معروف يساعد المشتري على تحديد ما إذا كانت متطلباته الخاصة روتينية أو استثنائية لهذا المتجر. يعكس التوزيع أدناه نمطًا تمثيليًا للعمل الوارد عبر العملاء الصناعيين.
يحمل هذا التوزيع عدة دروس للمشترين. تظل النماذج الأولية الوظيفية هي الفئة الأكبر، مما يؤكد أن معظم الأجزاء التي تخرج من منصة حديثة تهدف إلى اختبارها وليس مجرد النظر إليها، وبالتالي يجب أن يتم بناؤها من مواد ذات بيانات ميكانيكية ذات معنى. تشكل أجزاء الاستخدام النهائي ذات الحجم المنخفض ثاني أكبر كتلة، ونموها هو أوضح دليل على أن العمليات المضافة والجسر قد انتقلت من متجر النماذج إلى الإنتاج الحقيقي. لا تزال نماذج التحقق من صحة التصميم تمثل ما يقرب من خمس القبول، وهو ما يعكس مقدار القيمة التي تستمر الفرق في وضعها على الاحتفاظ بجسم مادي أثناء المراجعة. تعد الأدوات والقوالب الرئيسية حصة أصغر ولكنها تتطلب الكثير من الناحية الفنية، لأنه يجب إنهاء الأنماط الرئيسية وفقًا لمعايير الجزء النهائي قبل بدء النسخ المتماثل. تمثل خدمات ما بعد البيع وقطع الغيار القطاع الأسرع نموًا في العديد من القطاعات، نظرًا لأن المخزون الرقمي يلغي الحاجة إلى تخزين المكونات بطيئة الحركة، و يمكن للمورد الذي يحتفظ بملفات العملية التي تم التحقق من صحتها إعادة إنتاج الجزء المتوقف بعد سنوات من التشغيل الأصلي .
كيفية تقييم مصنع خدمات الطباعة ثلاثية الأبعاد في الصين قبل الالتزام به
يعد الاختيار من بين مقدمي خدمات الطباعة ثلاثية الأبعاد وموردي الآلات عملية منظمة وليست عملية غريزية. يعكس التسلسل أدناه الترتيب الذي يهم الأسئلة بالفعل، ويستحق العمل عليه قبل الترتيب الأول وليس بعد المشكلة الأولى.
تأكيد اتساع العملية. اسأل ما إذا كان يتم تنفيذ الراتنج والنايلون والمعادن والتصنيع والصب والتشطيب داخل الشركة أو عن طريق التعاقد من الباطن، واطلب الإجابة على كل عملية على حدة.
اطلب مراجعة التصميم للتصنيع على ملفك الفعلي. إن جودة ردود الفعل، وليس سرعتها، هي التي تكشف العمق الهندسي.
إنشاء ممارسة التفتيش. اسأل ما الذي تم قياسه، وما هي المعدات، وبأي وتيرة، وما هو التقرير المصاحب للشحنة.
توضيح إمكانية تتبع المواد. يجب أن تشير الشهادات إلى الكمية المحددة المستخدمة للأجزاء الخاصة بك، وليس الدرجة بشكل عام.
اختبر الاتصال بسؤال فني ليس له إجابة بسيطة، ولاحظ ما إذا كنت تتلقى رد مهندس أو رد مبيعات.
تحقق من التعامل مع الملكية الفكرية، بما في ذلك شروط السرية وممارسة تخزين الملفات وما إذا كان قد تم استخدام الشكل الهندسي الخاص بك كعينة توضيحية.
قم بتشغيل إصدار تجريبي مدفوع الأجر على جزء أصلي قبل نقل البرنامج، وقم بتقييم الإصدار التجريبي من حيث الوثائق وكذلك على الأجزاء نفسها.
هناك علامتان تحذيريتان تستحقان اهتمامًا خاصًا. المورد الذي يقبل كل المتطلبات دون سؤال واحد حول نية التسامح أو اختيار المسند أو الأسطح الوظيفية ربما لم يفتح الملف. والمورد الذي يقتبس مهلة زمنية مماثلة للراتنج والنايلون والمعادن والأجزاء المصنوعة من الفولاذ المقاوم للصدأ يقتبس من قالب وليس من السعة. إن المؤشر الأكثر موثوقية لعلاقة ناجحة طويلة الأمد هو جودة الأسئلة المطروحة قبل كتابة الجزء الأول.
سير عمل التصميم إلى المنتج على منصة واحدة
من الأسهل رؤية قيمة منصة التصنيع الذكية المتكاملة عندما يتم رسم المسار بأكمله كسلسلة واحدة متواصلة بدلاً من سلسلة من أوامر الشراء. يوضح الرسم البياني أدناه المراحل السبع التي يمر بها الجزء النموذجي من المحادثة الأولى إلى الشحنة المعبأة.
وكل مرحلة في هذه السلسلة موجودة لحماية المرحلة التي تليها. تكتشف مراجعة التصميم وقابلية التصنيع المشكلات الهندسية في حين أن إصلاحها في التصميم بمساعدة الكمبيوتر (CAD) لا يزال رخيصًا، وهذا هو المكان الذي يتم فيه منع غالبية التأخيرات التي يمكن تجنبها. يعمل تخطيط العمليات الرقمية على إصلاح الإعدادات والتركيبات ومسارات الأدوات قبل استهلاك أي مادة، بحيث ينفذ العاملون في المتجر الخطة بدلاً من الارتجال. يعد اختيار المواد والمسار هو نقطة القرار حيث يتم تطبيق مخططات المقارنة السابقة فعليًا على جزء معين. يتم رسم كتلة التصنيع كوحدة واحدة بشكل متعمد، لأن الطباعة والتصنيع الآلي يتم تطبيقهما بشكل متكرر على نفس المكون بدلاً من أن يكونا بديلين. يُظهر الصف السفلي سلسلة التشطيب، حيث يقوم استنساخ السيليكون بمضاعفة الجزء المعتمد في دفعة، وتمنحه المعالجة السطحية هويته النهائية، ويغلق الفحص الحلقة عن طريق مقارنة النتيجة المادية بالهدف الأصلي، بحيث لا شيء يُشحن دون دليل على أنه يطابق النموذج الذي جاء منه .
حول شركة تشجيانغ جياهنغ المحدودة لتصنيع المعدات الذكية
تعتبر شركة Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. رائدة في مجال الابتكار والتصنيع الصناعي. يقوم فريق التصميم الخبير لدينا بتحويل أفكار العملاء إلى تصميمات منتجات عملية وجمالية. نحن نقدم الطباعة ثلاثية الأبعاد على الراتنج والنايلون والمعادن والمواد الأخرى، ولدينا تصنيع آلي متقدم. يسمح تكرار قالب السيليكون بإنتاج دفعة صغيرة منخفضة التكلفة وعالية الدقة. تعمل المعالجات السطحية مثل الطلاء على تحسين مظهر المنتج. من خلال خدمتنا الشاملة، يمكن للعملاء إنهاء عملية التصميم إلى المنتج على منصة واحدة، مما يوفر الوقت والتكلفة. نحن نهدف إلى أن نكون شريكًا موثوقًا به على المدى الطويل للتنمية الصناعية.
من الناحية العملية، يعني هذا الهيكل أن العميل يمكن أن يصل ومعه رسم تخطيطي أو متطلبات وظيفية أو مكون قديم لم يعد يحتوي على رسومات، ويغادر مع الأجزاء النهائية التي تم فحصها دون إدارة مورد ثانٍ على الإطلاق. يقوم فريق التصميم بترجمة النية إلى هندسة قابلة للتصنيع، وتقوم أقسام الإضافات والتصنيع بإنتاجها، ويقوم خط النسخ بضربها عندما تكون هناك حاجة إلى دفعة، ويقوم قسم التشطيب بتسليمها في الحالة التي يتوقعها السوق النهائي. تشترك كل مرحلة في نفس رقم الجزء ونفس سجل التسامح ونفس نقطة الاتصال.
تطبيقات الصناعة وأين يناسب كل طريق
السيارات والتنقل
تعتمد برامج التطوير على الزخارف الداخلية المطبوعة لدراسات الملاءمة، وقنوات النايلون والأقواس لتجارب التعبئة والتغليف تحت غطاء المحرك، وأغطية الألمنيوم المُشكَّلة آليًا لمجموعة نقل الحركة وأجهزة اختبار البطارية. تستخدم رياضة السيارات وشركات صناعة السيارات المتخصصة نفس التركيبة لأجزاء الاستخدام النهائي ذات الحجم المنخفض حقًا، حيث لا يمكن تبرير استخدام الأدوات الصلبة أبدًا.
الأجهزة الطبية ومعدات المختبرات
تستفيد أغلفة الأجهزة والأدلة الجراحية وأجسام القبضات ومشعبات السوائل من مزيج من الهندسة المطبوعة المعقدة وأسطح الختم المُشكَّلة آليًا. يتم تحديد خدمات التصنيع باستخدام الحاسب الآلي للفولاذ المقاوم للصدأ بشكل متكرر هنا للمكونات التي يجب تعقيمها بشكل متكرر، كما أن وثائق المواد التي يمكن تتبعها غير قابلة للتفاوض.
الالكترونيات والأجهزة الاستهلاكية
نماذج المظهر مصنوعة من أساتذة الراتنج ومطلية وفقًا لمعايير الألوان التي تدفع مراجعات التصميم، في حين توفر دفعات اليوريثان المصبوب تصميمات تجريبية وعينات الشهادات. تظهر الإطارات المتوسطة وموزعات الحرارة المصنوعة من الألومنيوم في نفس البرامج، وهذا هو السبب في أن خدمة الطباعة ثلاثية الأبعاد التجارية والتي تشمل أيضًا الآلات أكثر فائدة بكثير من تلك التي لا تفعل ذلك.
الأتمتة الصناعية والروبوتات
تعد أدوات نهاية الذراع، والقابضون المخصصون، وحوامل المستشعرات والحماية من المرشحين الكلاسيكيين لخدمة النموذج الأولي للتصنيع باستخدام الحاسب الآلي المدعومة بقدرة إضافية. تتغير المتطلبات مع بدء تشغيل خط الإنتاج، وبالتالي فإن القدرة على مراجعة التركيبات واستلام الإصدار الجديد في غضون أيام تستحق أكثر من مجرد تحسين هامشي في أي عملية منفردة.
تحضير الملفات والمواصفات لاستعادة الأجزاء الجيدة
ولا يمكن للموردين أن يعملوا إلا بما يتلقونه، وهناك حصة مذهلة من النزاعات المتعلقة بالجودة تنشأ من معلومات غير كاملة وليس من خطأ في التصنيع. إن إرسال ملف معلمي مثل STEP إلى جانب أي تصدير شبكي يسمح للمورد بإعادة بناء مسارات الأدوات بدقة، لأن الشبكة تتجاهل التعريف الرياضي للسطح المنحني وتجبر الميكانيكي على تقريبه.
ينبغي تطبيق التسامح بشكل انتقائي. إن وضع علامة على كل بُعد على أنه بالغ الأهمية لا يخبر المورد بأي شيء ويجبره على التعامل مع الميزة الأكثر مرونة بنفس العناية التي تعامل بها الميزة الأكثر إحكامًا. إن تحديد الميزات الثلاث إلى الخمس التي تتحكم حقًا في الوظيفة يتيح تنظيم خطة العملية بأكملها حول حمايتها. يستحق اختيار المسند نفس التفكير: يجب أن يعكس مخطط المسند كيفية وضع الجزء في تجميعه، بحيث يجيب تقرير الفحص على السؤال الذي يهتم به التصميم بالفعل.
وأخيرا، ذكر الاستخدام المقصود. سوف يرى المورد الذي يعرف شريحة ما اهتزازًا عند درجة حرارة مرتفعة، وسيقوم بتوجيه اختيار المادة بشكل مختلف عن الشخص الذي يفترض أنها نموذج عرض. غالبًا ما تمنع هذه الجملة المفردة من السياق حلقة تكرار كاملة، ولا يكلف تضمينها في الرسالة الأولى شيئًا.
الأسئلة المتداولة
س 1: كيف يمكنني الاختيار بين خدمات الطباعة ثلاثية الأبعاد والتصنيع باستخدام الحاسب الآلي لجزء جديد؟
ابدأ بالتسامح والهندسة. إذا كان الجزء يحتوي على قنوات داخلية أو شبكات أو أشكال عضوية لا يمكن لأداة القطع الوصول إليها، فإن التصنيع الإضافي هو الطريق الطبيعي. إذا كان الجزء يحتاج إلى ميزات تصل إلى ±0.05 مم أو أكثر إحكامًا، أو يحتاج إلى سبيكة معتمدة معينة، أو يحتاج إلى تشطيب سطحي دقيق، فإن التصنيع الآلي هو الحل. تحتاج العديد من المكونات الحقيقية إلى كليهما، مع طباعة الشكل المجمع وتصنيع الوجوه المهمة بعد ذلك، ويمكن للمورد الذي يقوم بتشغيل كلتا الإمكانيتين تخطيط هذا التسلسل في مستند عملية واحد بدلاً من أمري شراء.
س2: ما هي تنسيقات الملفات والمعلومات التي يجب أن أرسلها مع الطلب؟
أرسل ملف STEP أو IGES كنموذج هندسي رئيسي، بالإضافة إلى رسم ثنائي الأبعاد يوضح الأبعاد الهامة ومسندات الإسناد ومتطلبات تشطيب السطح ومواصفات المواد. قم بتضمين الكمية والتطبيق المقصود وأي سياق تنظيمي. إذا كان اللون أو الملمس مهمًا، فقم بتوفير مرجع مادي أو رمز لون معروف بدلاً من الوصف بالكلمات. عندما يتم استخدام تنسيق شبكي مثل STL لمهمة إضافية بحتة، تأكد من دقة التصدير، نظرًا لأن الشبكة الخشنة ستظهر جوانب مرئية على الأسطح المنحنية.
س3: هل يمكن استخدام الأجزاء المطبوعة كمكونات إنتاج حقيقية أم كنماذج أولية فقط؟
يمكن أن تكون مكونات إنتاج حقيقية عندما يتم اختيار المواد والعملية بشكل متعمد. تعمل أجزاء مسحوق النايلون، وخاصة الدرجات المملوءة، كأقواس ومبيت وقنوات وتركيبات للاستخدام النهائي في العديد من الصناعات. تُستخدم الأجزاء المعدنية المطبوعة في الإنتاج حيث لا يمكن إنتاج الهندسة بأي طريقة أخرى، بشرط أن يتم تخفيف الضغط عنها بشكل صحيح وتشطيبها آليًا على الأسطح الوظيفية. وتتمثل الحدود العملية في تشطيب السطح، والتسامح الذي يمكن تحقيقه دون استخدام الآلات الثانوية، والسلوك طويل الأمد تحت التعرض للأشعة فوق البنفسجية أو الحرارة المستمرة، وكلها يجب تأكيدها في ورقة بيانات المادة المحددة.
س 4: كم عدد الأجزاء التي يمكن أن ينتجها قالب السيليكون قبل انخفاض الجودة؟
ينتج القالب النموذجي حوالي 20 إلى 25 نسخة مقبولة، على الرغم من أن الرقم الدقيق يعتمد على هندسة الأجزاء والقطع السفلية وراتنج الصب المستخدم. تؤدي القطع السفلية العدوانية والزوايا الداخلية الحادة إلى تآكل السيليكون بشكل أسرع. بالنسبة للمتطلبات الأكبر، يتم إنتاج قوالب متطابقة متعددة من نفس القالب الرئيسي ويتم تشغيلها بالتوازي، مما يحافظ على الاتساق عبر الدفعة ويختصر الجدول الزمني الإجمالي. نظرًا لأن كل قالب مأخوذ من سيد واحد، فإن اتفاق الأبعاد بين القوالب يكون قريبًا جدًا بشكل عام.
س5: ما هي التفاوتات التي يمكن تحقيقها بشكل واقعي على الأجزاء المصنوعة من الألومنيوم والفولاذ المقاوم للصدأ؟
يحمل العمل الروتيني ثلاثي المحاور ±0.02 مم على الميزات المدعومة جيدًا، بينما يحمل العمل المتزامن ذو 5 محاور ±0.01 مم على الأجزاء المصممة للتصنيع الميكانيكي الفردي. يعتمد تحقيق هذه الأرقام على سمك الجدار وطول الجزء واستراتيجية التثبيت والثبات الحراري أثناء القطع. ستكون الميزات الطويلة الرفيعة والجيوب العميقة دائمًا أكثر مرونة من تلك الصلبة المدمجة. يتمثل النهج الأكثر إنتاجية في تحديد التفاوتات المسموح بها فقط عندما تتطلب الوظيفة ذلك ومناقشة تلك الميزات المحددة مع المورد قبل إصلاح خطة العملية.
س6: كيف يتم التعامل مع السرية بالنسبة للتصاميم الخاصة؟
يجب تنفيذ اتفاقية السرية قبل نقل الملفات، ويجب أن تشمل تخزين الملفات، والوصول الداخلي، والإفصاح عن المقاول من الباطن والتخلص من اللوحات الرئيسية والتركيبات والمواد المتبقية بعد إغلاق المشروع. اسأل على وجه التحديد ما إذا كان من الممكن أن تظهر هندستك في عينات التسويق أو عروض القدرات، وقم بتسجيل الإجابة كتابيًا. المورد الذي اعتاد على العمل مع برامج التطوير سيكون لديه بالفعل عملية محددة لذلك وسيكون قادرًا على وصفها دون تردد.