- خدمات الطباعة ثلاثية الأبعاد

- خدمات التصنيع باستخدام الحاسب الآلي

- خدمات صب الفراغ

- خدمات تشطيب الأسطح

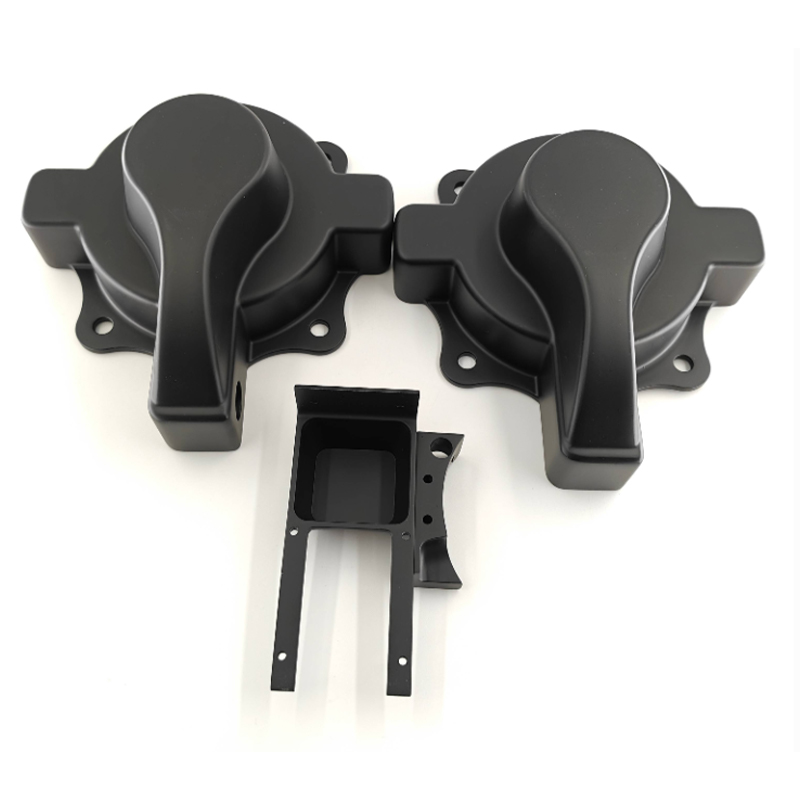
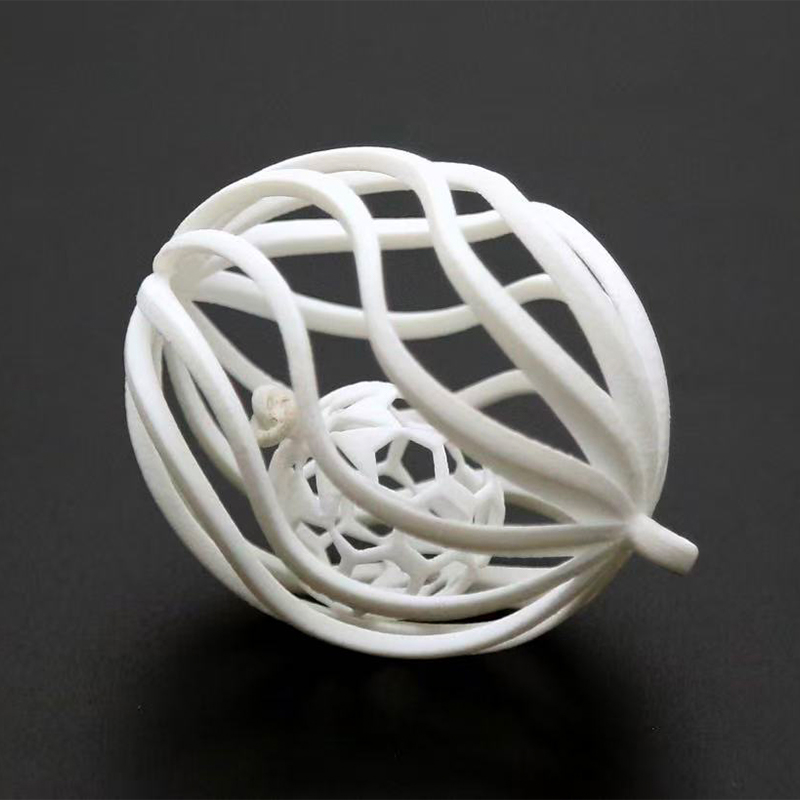
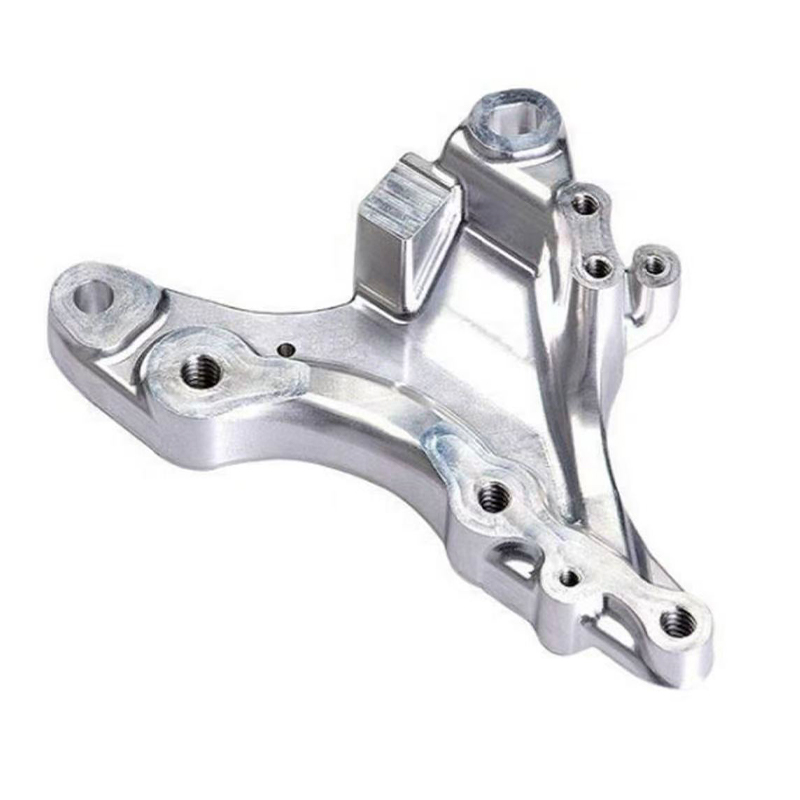
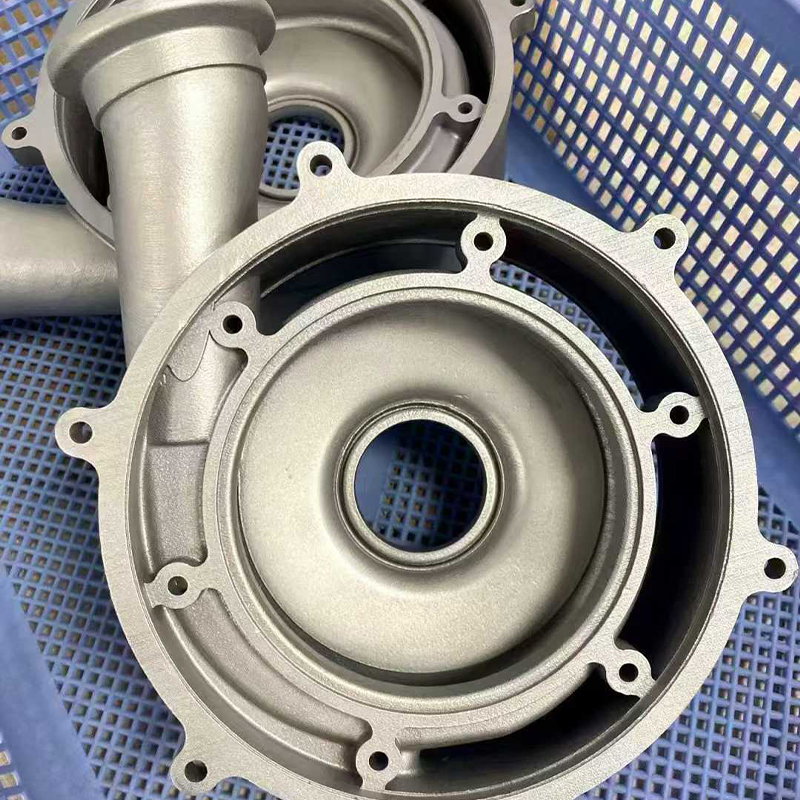
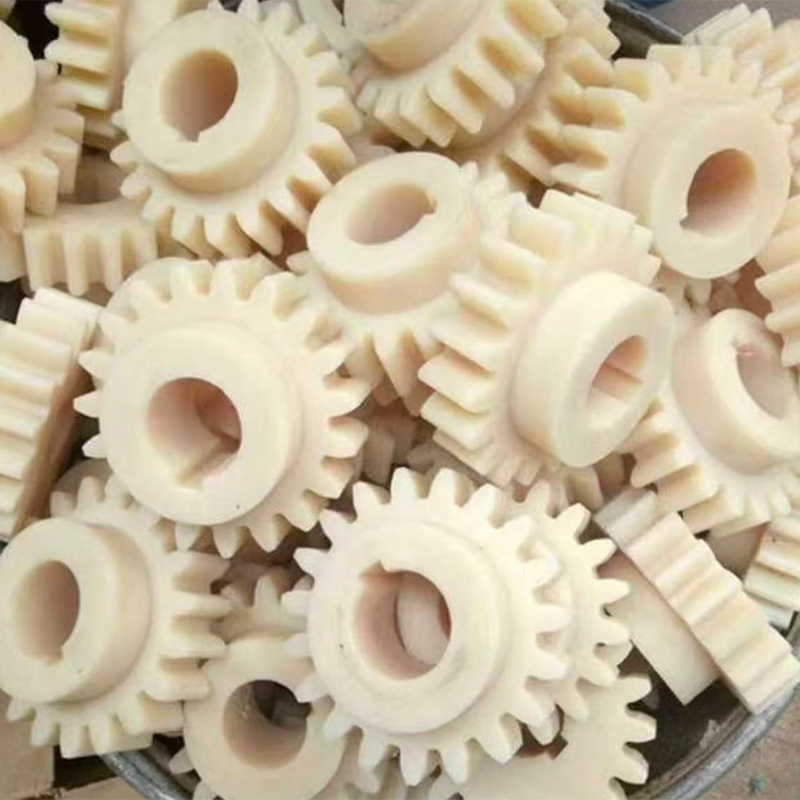
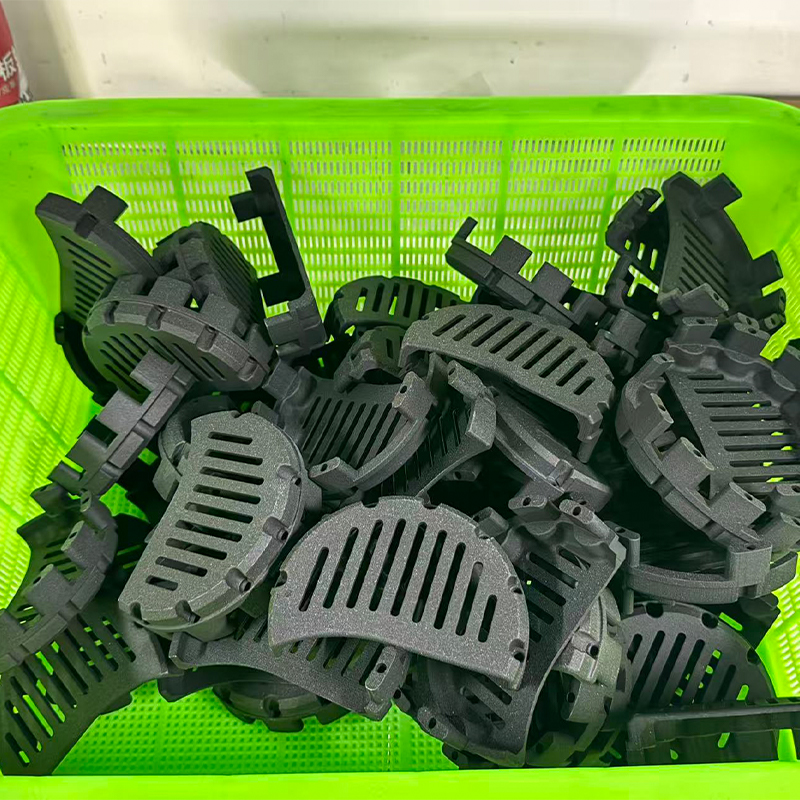
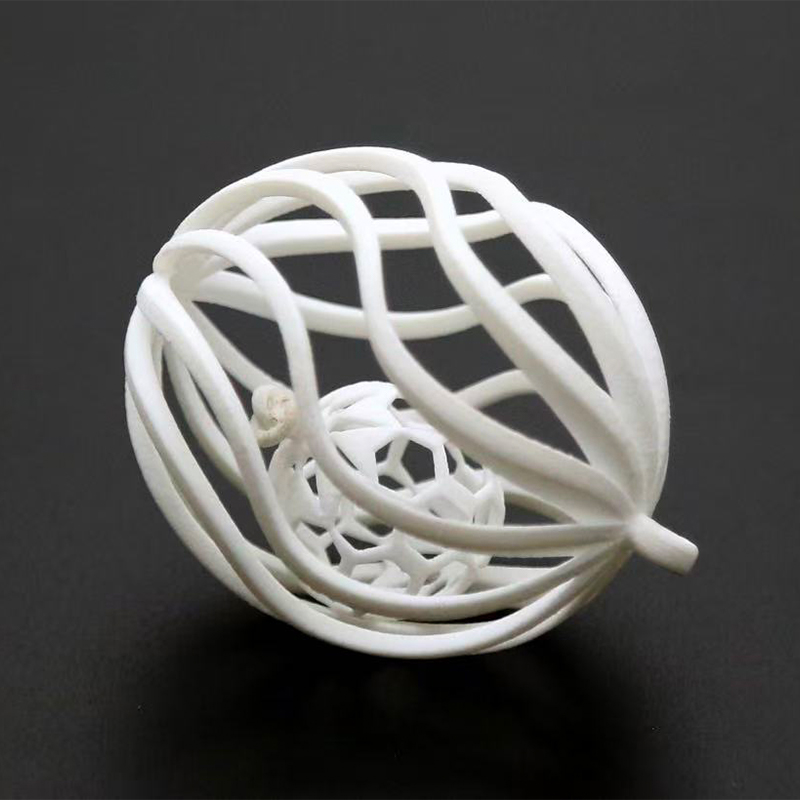
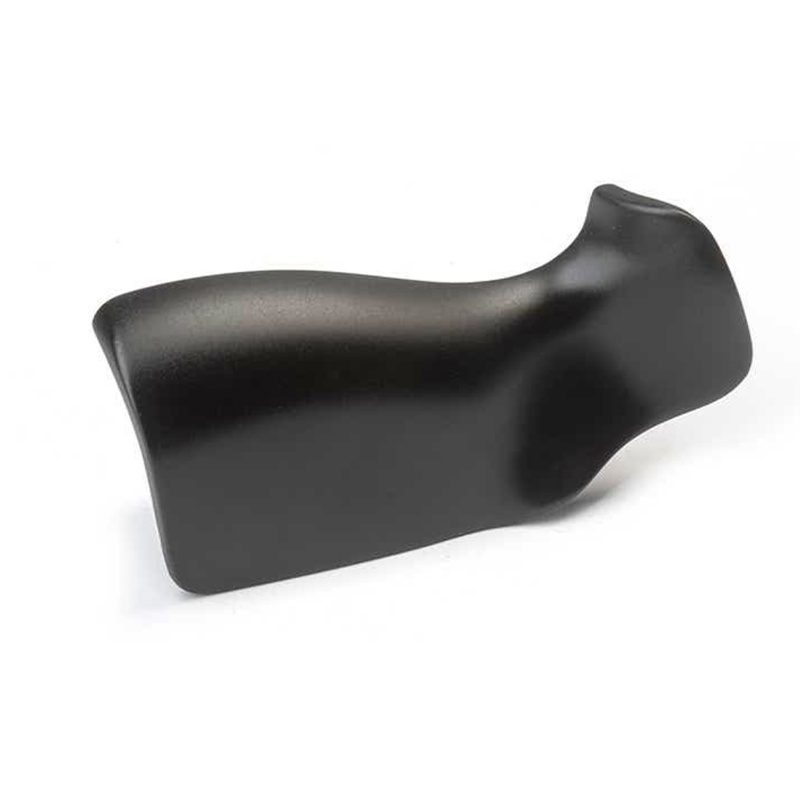
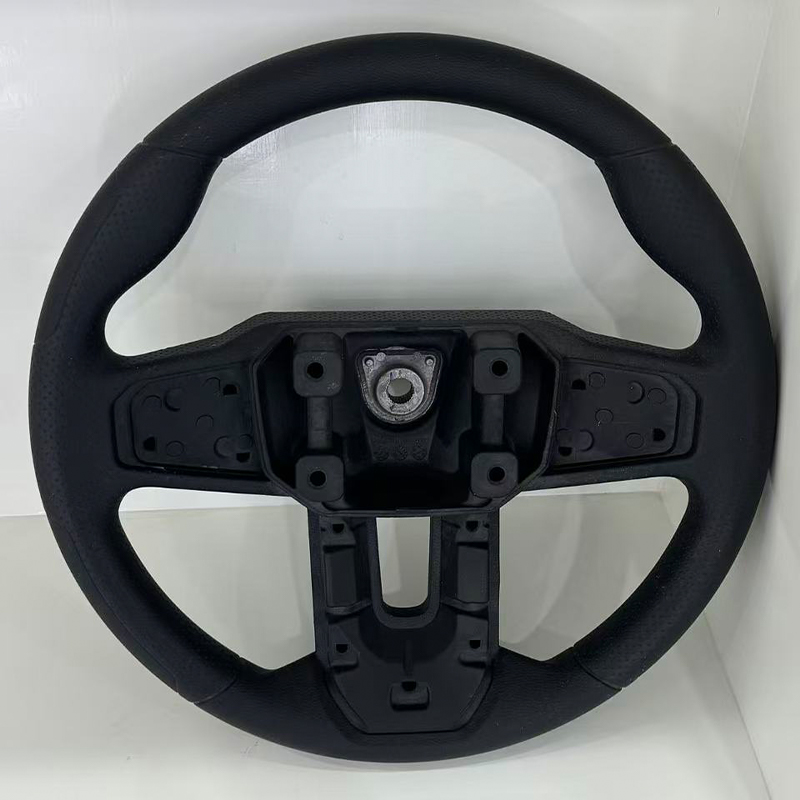
الصين طباعة FDM ثلاثية الأبعاد، دليل الطحن والخراطة والصب الفراغي باستخدام الحاسب الآلي
الجواب المباشر: الاختيار بين FDM وCNC والصب الفراغي
إذا كنت تقارن fdm خدمة الطباعة ثلاثية الأبعاد ضد الطحن باستخدام الحاسب الآلي، أو الخراطة باستخدام الحاسب الآلي، أو الصب الفراغي لجزء قادم، يعود القرار إلى ثلاثة عوامل: مدى السرعة التي تحتاج إليها لجسم مادي، ومدى ضيق التسامح الذي يجب أن يكون عليه فعليًا، وما إذا كانت الهندسة دورانية أو منشورية أو عضوية. تعد الطباعة البلاستيكية FDM هي الطريقة الأسرع والأكثر اقتصادا لتحمل الشكل في يدك خلال يوم واحد، والطحن باستخدام الحاسب الآلي هو الأداة المناسبة للأجزاء المنشورية ذات الوجوه المسطحة والجيوب والثقوب التي تتطلب تحملًا حقيقيًا، كما أن الخراطة باستخدام الحاسب الآلي لا مثيل لها للمكونات الأسطوانية والمتماثلة دورانيًا، كما أن الصب الفراغي هو الاختيار الصحيح في اللحظة التي يحتاج فيها المعلم المعتمد إلى أن يصبح عشرين نسخة متطابقة أو أكثر . لا يحل أي من هذه الطرق الأربعة محل الطرق الأخرى؛ يغطي كل منها هندسة مميزة ونافذة حجمية، وتغطي الأربعة معًا تقريبًا كل جزء سينتجه التصميم الميكانيكي على الإطلاق.
قاعدة أساسية قصيرة: الوصول إلى إمكانية خدمة الطباعة البلاستيكية ثلاثية الأبعاد عندما يكون الجزء معقدًا ومنخفض الحجم ومتسامحًا؛ الوصول إلى مصنع خدمة الطحن باستخدام الحاسب الآلي عندما تحدد الأجزاء المسطحة أو الجيوب أو الفتحات أو الثقوب الدقيقة الجزء؛ الوصول إلى شركة الخراطة باستخدام الحاسب الآلي عندما يكون الجزء عبارة عن عمود أو جلبة أو مغزل أو أي شكل أسطواني آخر؛ والوصول إلى الشركة المصنعة المخصصة لصب الفراغ بمجرد أن تصبح العينة الواحدة المعتمدة مجموعة من الأجزاء الوظيفية المتسقة والقابلة للطلاء. يتيح مصنع الطحن CNC الدقيق المخصص في الصين والذي يقوم أيضًا بتشغيل FDM والصب الفراغي تحت سقف واحد لجزء واحد التحرك عبر أي مجموعة من هذه المسارات التي يحتاجها بالفعل، دون تغيير البائع في كل مرحلة.
تشرح الأقسام أدناه كل عملية بتفاصيل العمل، وتقارنها مع التسامح الحقيقي وبيانات التكلفة، وتستعرض كيفية توسيع أجزاء السيليكون المصبوبة بالصب الفراغي والضغط لنفس المنصة إلى إنتاج دفعة صغيرة.
طباعة FDM البلاستيكية ثلاثية الأبعاد: هندسة سريعة واقتصادية للتكرار
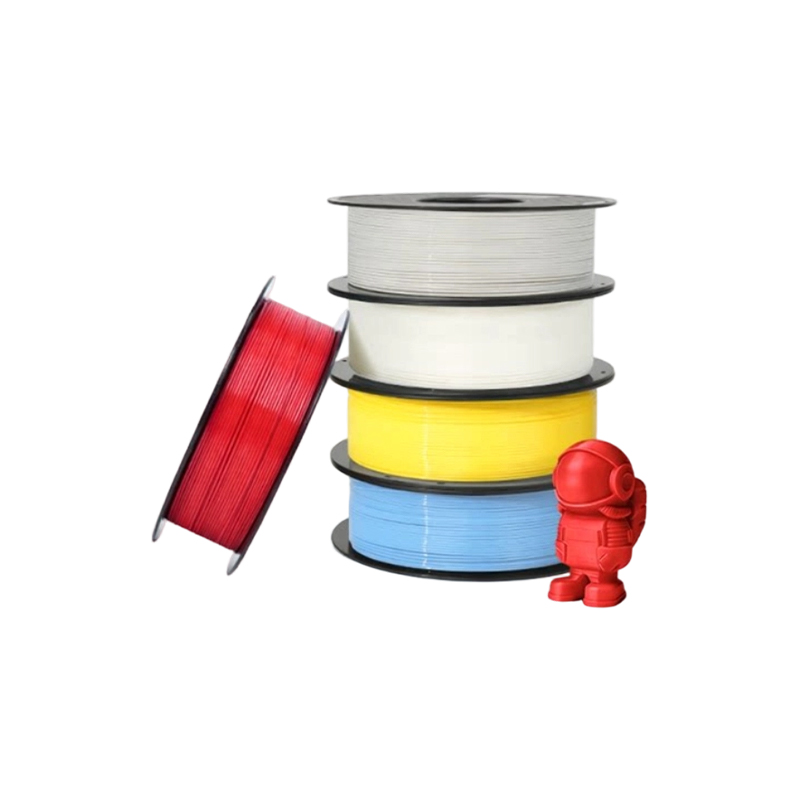
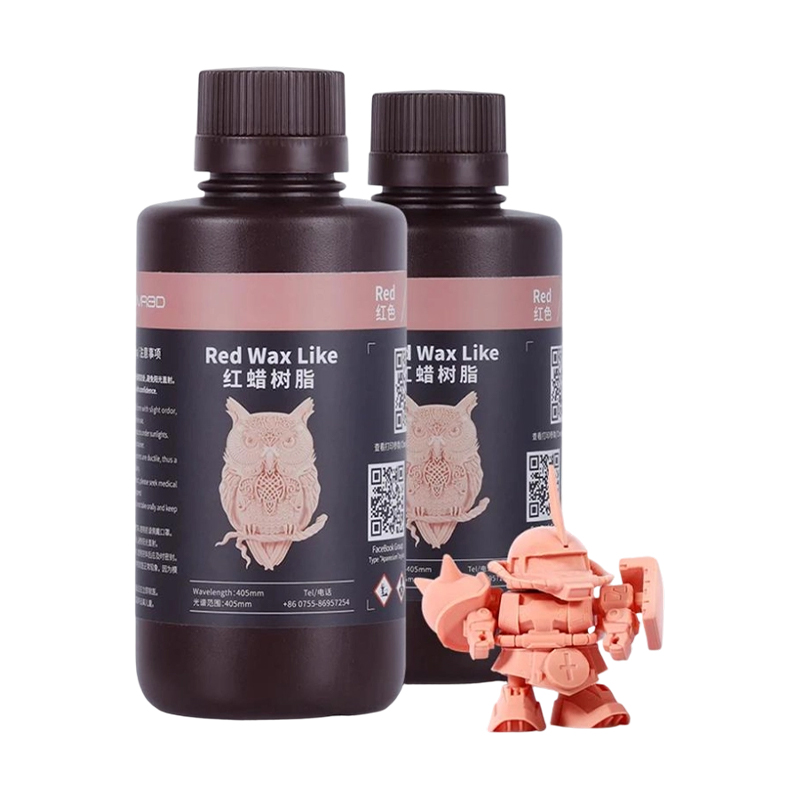
تعمل نمذجة الترسيب المنصهر على بناء الأجزاء عن طريق بثق طبقة من اللدائن الحرارية المنصهرة طبقة تلو الأخرى من خلال فوهة ساخنة. إنها عملية الإضافات الأكثر انتشارًا في العالم لسبب بسيط: المعدات موثوقة، ونطاق المواد واسع، ويمكن لمصنع خدمة الطباعة البلاستيكية ثلاثية الأبعاد FDM في الصين تحويل ملف التصميم إلى جزء مادي بشكل أسرع من أي طريق تصنيع آخر تقريبًا. وهذا يجعل خدمة الطباعة fdm هي الاختيار الافتراضي لنماذج المفاهيم المبكرة، والأدوات، والتركيبات، ونماذج التغليف بالحجم الطبيعي وأي جزء يكون الهدف فيه هو التحقق من الملاءمة والشكل بدلاً من التصديق على الأداء الميكانيكي النهائي.
الخيارات المادية التي تهم
عادةً ما تقوم إحدى الشركات المصنعة للطباعة ثلاثية الأبعاد البلاستيكية FDM المخصصة في الصين بتخزين ABS للمتانة للأغراض العامة، وPLA للنماذج منخفضة التكلفة المستقرة الأبعاد، وPETG لتوازن القوة ومقاومة الرطوبة، والخيوط الهندسية مثل النايلون والبولي كربونات والمركبات المملوءة بألياف الكربون للأجزاء التي تحتاج إلى البقاء على قيد الحياة عند التعامل الحقيقي والحمل الميكانيكي. التصاق الطبقة اتجاهي ، مما يعني أن أجزاء FDM تكون أقوى بشكل ملحوظ عند تحميلها في مستوى كل طبقة مقارنةً بتحميلها عبر حدود الطبقة، لذا فإن مورد الطباعة ثلاثية الأبعاد للنموذج البلاستيكي FDM الصيني المختص سيقوم بتوجيه الجزء عمدًا حول مسار التحميل المتوقع بدلاً من طباعته في أي موضع يستخدم أقل المواد.
يُظهر السطح المدمج خطوط طبقة مرئية بدقة نموذجية تتراوح بين 0.1 مم و0.3 مم، وهي أكثر خشونة من عمليات الراتنج ولكنها مقبولة تمامًا للنماذج الأولية الوظيفية والمكونات الداخلية والأجزاء المخصصة للطلاء بعد الصنفرة. بالنسبة للتطبيقات التي يكون فيها الملمس المرئي غير مقبول، توصي خدمات الطباعة البلاستيكية عمومًا بعملية مسحوق الراتنج أو النايلون بدلاً من ذلك، مع الاحتفاظ بـ FDM لقوته الحقيقية: السرعة، والتكلفة المنخفضة لكل جزء بكميات منخفضة، ومجموعة واسعة جدًا من المواد الهندسية التي يمكن الوصول إليها.
الطحن باستخدام الحاسب الآلي: معيار الأجزاء المنشورية الدقيقة
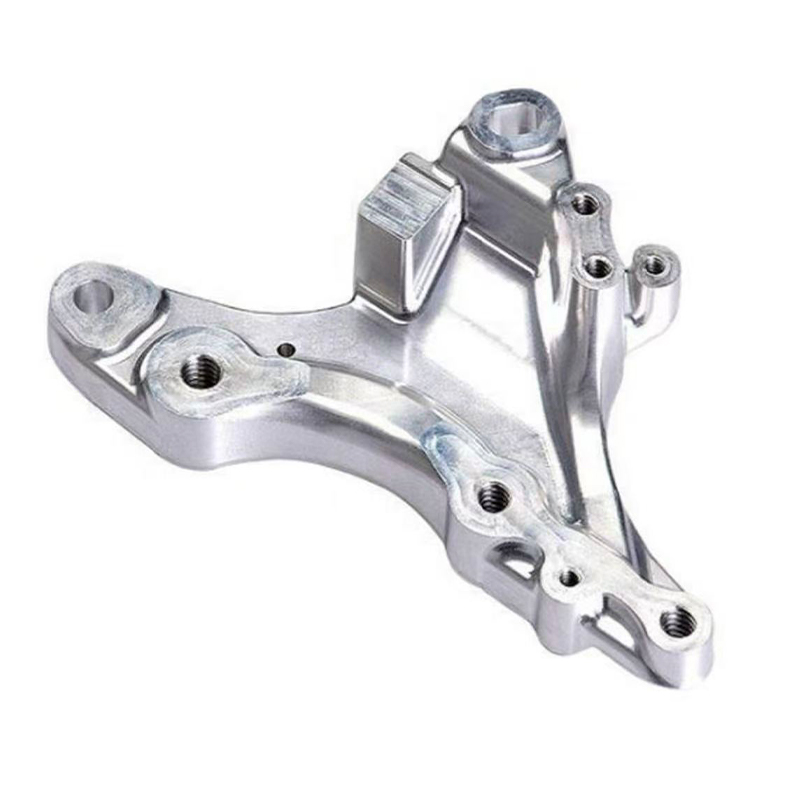
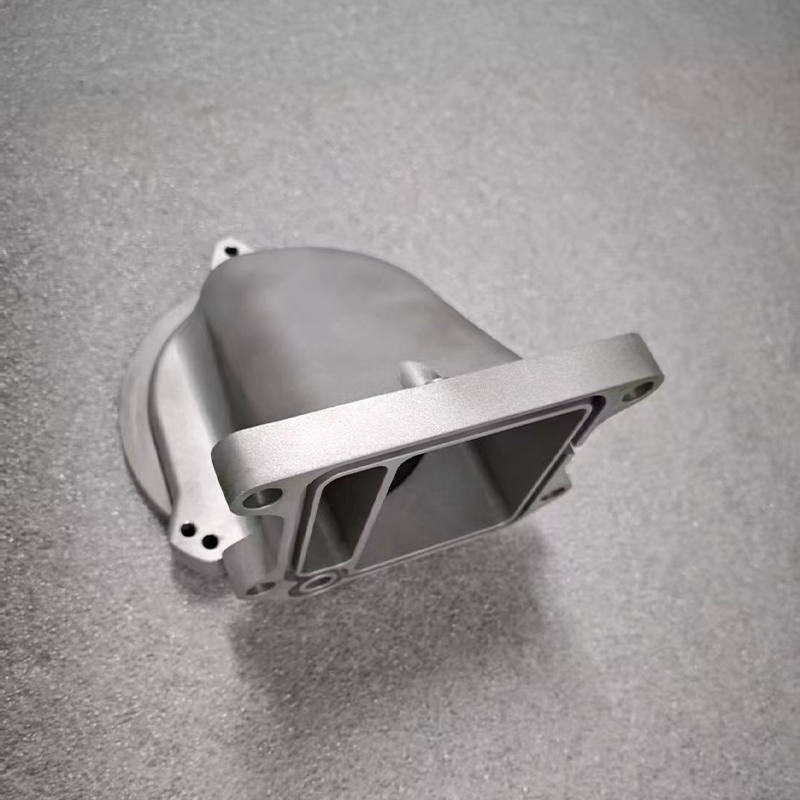
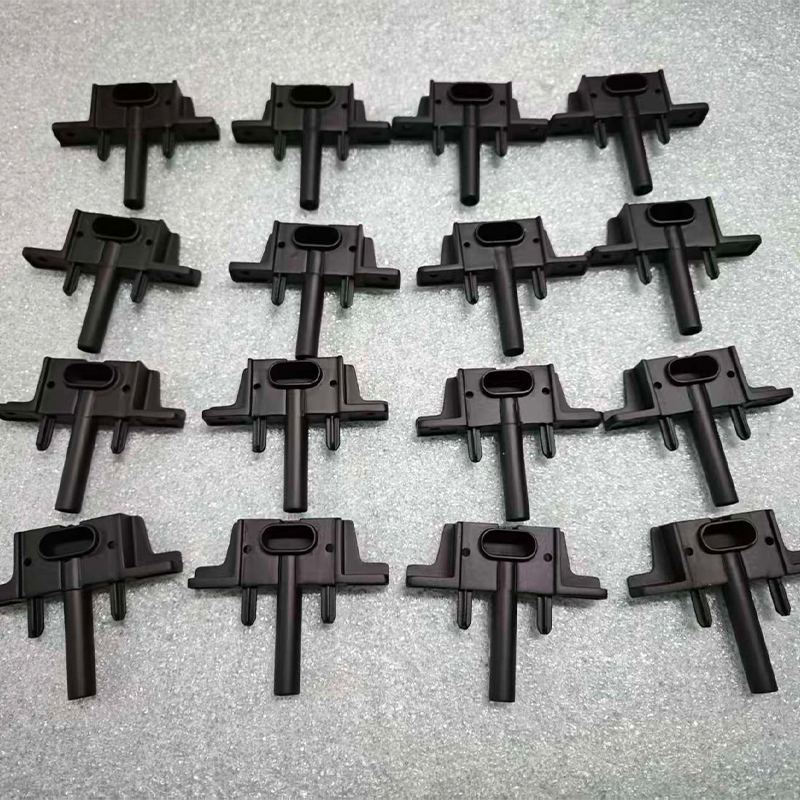
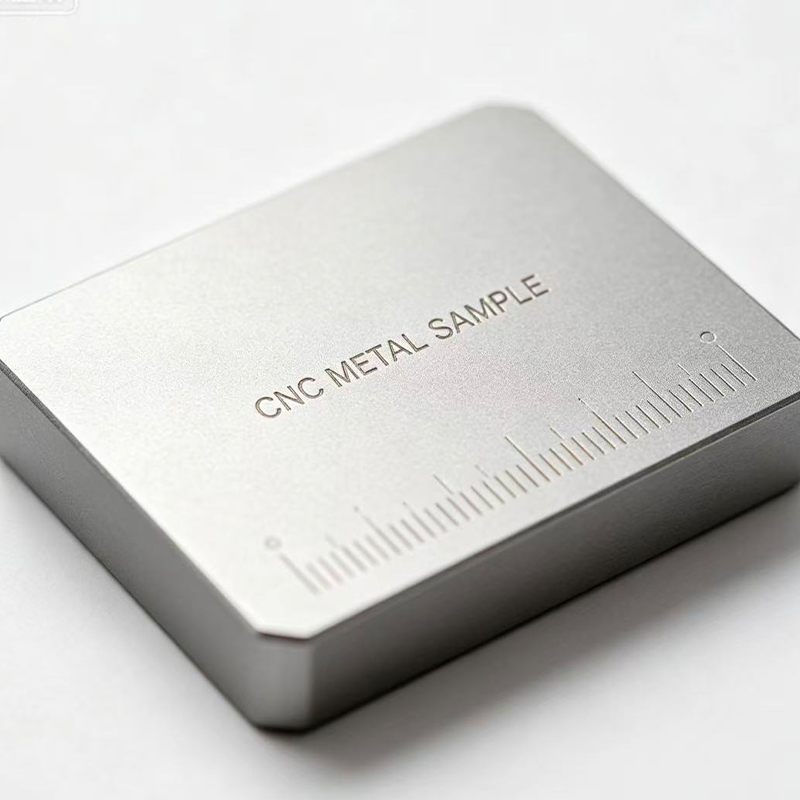
يقوم الطحن باستخدام الحاسب الآلي بإزالة المواد من الكتلة الصلبة باستخدام أدوات القطع الدوارة الموجهة على طول المسارات المبرمجة، ويظل المسار الأساسي للأجزاء المحددة بالأوجه المسطحة والجيوب والفتحات والثقوب الدقيقة وميزات التثبيت. يعمل مصنع خدمة الطحن باستخدام الحاسب الآلي في الصين من الألومنيوم والصلب والفولاذ المقاوم للصدأ والنحاس والتيتانيوم ومجموعة من اللدائن الهندسية، وتتراوح العملية من نموذج أولي واحد لوظيفة الطحن باستخدام الحاسب الآلي إلى عمليات الإنتاج لآلاف الأجزاء المتطابقة.
الطحن ثلاثي المحاور مقابل الطحن متعدد المحاور
يتعامل الطحن القياسي ثلاثي المحاور مع غالبية الهندسة المنشورية بكفاءة وهو العمود الفقري لأي عملية طحن مخصصة باستخدام الحاسب الآلي. ومع ذلك، تتطلب الأجزاء التي تحتوي على ميزات على وجوه متعددة تغيير موضعها بين العمليات ما لم يكن لدى المتجر قدرة على أربعة أو خمسة محاور، وكل عملية إعادة تموضع تقدم فرصة صغيرة لخطأ التكديس. يمكن لقسم طحن المعادن باستخدام الحاسب الآلي المجهز بآلات متعددة المحاور الاحتفاظ بميزات على عدة وجوه لنظام إحداثي واحد في إعداد واحد، مما يؤدي إلى تحسين العلاقة بين تلك الميزات بشكل ملموس مقارنة بالجزء الذي تم قلبه وإعادة تثبيته مرتين.
حيث يغير الطحن باستخدام الحاسب الآلي الكبير المحادثة
بالنسبة للألواح كبيرة الحجم والأقواس الهيكلية وإطارات القاعدة، تعتمد عملية الطحن الكبيرة باستخدام الحاسب الآلي على آلات على شكل جسر الرافعة ذات سفر ممتد بدلاً من مراكز المعالجة العمودية القياسية. يصبح الاستقرار الحراري هو الشغل الشاغل في أجزاء كبيرة ، نظرًا لأن تأرجح درجة الحرارة عبر لوحة ألومنيوم بمقياس متر يمكن أن يحرك ميزة بشكل يمكن قياسه خارج نطاق التسامح قبل أن يغادر الجزء الماكينة على الإطلاق، وهذا هو السبب في أن المتاجر الكبيرة الحجم تعمل في بيئات يتم التحكم في درجة حرارتها وتسمح للمخزون بالعودة إلى طبيعته قبل القطع النهائي.
الخراطة باستخدام الحاسب الآلي: العملية الصحيحة للهندسة الدورانية
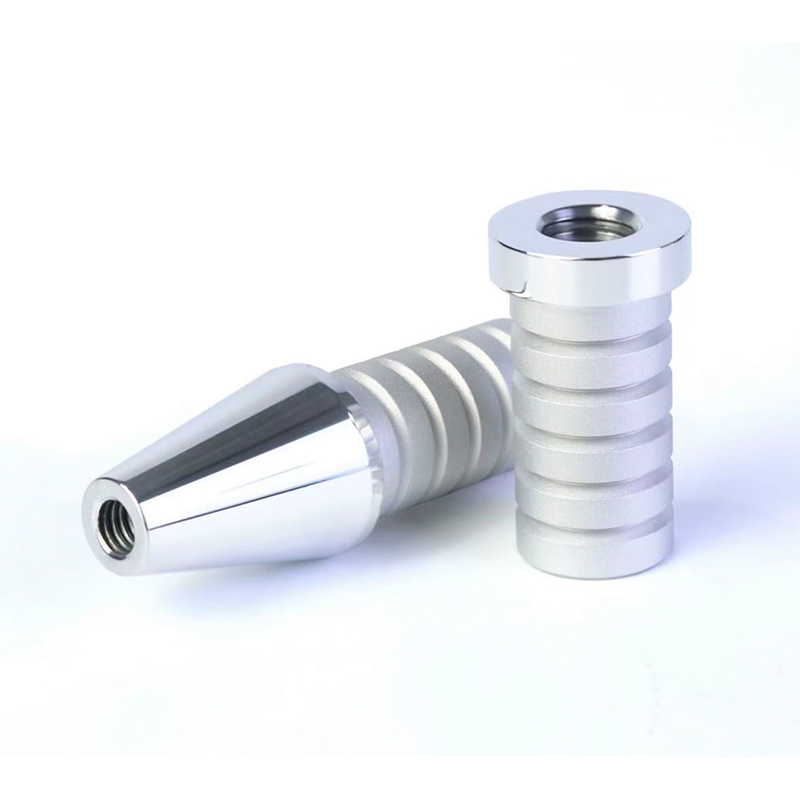
تحول باستخدام الحاسب الآلي يقوم بتدوير قطعة العمل مقابل أداة القطع الثابتة أو المتحركة، مما يجعلها عملية طبيعية لأي جزء أسطواني بشكل أساسي: الأعمدة، والبطانات، والمغازل، والدبابيس، والبكرات، والتركيبات الملولبة. عادةً ما يحتفظ مصنع خدمة الخراطة CNC الصيني بتفاوتات أكثر إحكامًا وينهي الأسطح بشكل أكثر اتساقًا على الأجزاء الدوارة مقارنة بالطحن على الإطلاق، لأن الدوران المستمر ينتج سطحًا موحدًا بشكل طبيعي بدلاً من سلسلة من تمريرات الأدوات المنفصلة.
الأدوات الحية والعمليات المشتركة
يمكن لمراكز الخراطة الحديثة المجهزة بأدوات حية طحن المسطحات وحفر الثقوب المتقاطعة وقطع المفاتيح دون نقل الجزء إلى آلة طحن منفصلة، وهذا هو بالضبط كيف تقلل شركة الخراطة باستخدام الحاسب الآلي من عدد الإعدادات التي يتطلبها الجزء التدويري المعقد. هذا مهم لأن التصنيع الدقيق باستخدام الحاسب الآلي يعتمد بشكل كبير على الحفاظ على مرجع واحد غير منقطع من مخزون الشريط الخام حتى الجزء النهائي؛ يمثل كل نقل إضافي بين الآلات فرصة أخرى لانحراف التركيز.
يقوم أحد موردي OEM الصيني للخراطة باستخدام الحاسب الآلي بإنتاج كميات كبيرة من جزء دوار واحد، مثل البطانة أو برغي الكتف، عادةً بتشغيل المهمة على مخرطة CNC مع تغذية شريطية، مما يسمح بإنتاج مستمر غير مراقب بمجرد التحقق من صحة البرنامج. على النقيض من ذلك، ستقضي إحدى الشركات المصنعة الصينية للخراطة باستخدام الحاسب الآلي (ODM) التي تعمل على تطوير مكون دوراني جديد من مفهوم العميل، وقتًا أطول نسبيًا في التحقق من المادة الأولى قبل الالتزام بهذا التشغيل المستمر.
الطحن والتحول جنبا إلى جنب
يلخص الجدول أدناه مكان تطبيق الطحن والخراطة بشكل طبيعي، لمساعدة فريق التصميم على توجيه جزء إلى العملية الصحيحة قبل طلب عرض الأسعار.
| السمة | الطحن باستخدام الحاسب الآلي | تحول باستخدام الحاسب الآلي |
|---|---|---|
| الهندسة الأنسب | الكتل المنشورية والألواح والمبيت | مهاوي، البطانات، أجزاء الدوران |
| التسامح النموذجي | ± 0.02 ملم | ±0.01 ملم على القطر |
| الانتهاء من السطح | را 1.6-3.2 ميكرومتر | را 0.8-1.6 ميكرومتر |
| الاجهزة النموذجية لجزء معقد | 2–4 (أو 1 بـ 5 محاور) | 1-2 بالأدوات الحية |
| الاستفادة من المواد | معتدل، كتلة الأسهم | عالية، شريط الأسهم |
يوضح الجدول نقطة يغفلها العديد من المشترين لأول مرة: الخراطة بشكل عام تحمل تسامحًا قطريًا أكثر إحكامًا من ثبات الطحن على بُعد خطي مكافئ، لأن قطعة العمل الدوارة مقابل أداة ثابتة تزيل خطأ تحديد الموضع الذي يأتي من تحريك القاطع عبر محاور متعددة. وفي المقابل، توفر عملية الطحن حرية هندسية لا يمكن أن توفرها عملية الدوران: فالجيوب والرؤوس غير الأسطوانية ومجموعات الميزات متعددة الأوجه هي المنطقة الطبيعية للطحن. غالبًا ما يتم توجيه الجزء الذي يجمع بين الجسم الأسطواني وميزات التثبيت المسطحة، مثل الدعامة الآلية ذات العمود من أحد الطرفين، من خلال كلتا العمليتين بالتسلسل ، تم تدويرها أولاً للجسم الدوار ثم طحنها للشقق والثقوب وممرات المفاتيح التي تنهي الجزء.
الطحن الدقيق باستخدام الحاسب الآلي: التسامح الذي يهم في الواقع
يتم استخدام كلمة الدقة بشكل فضفاض في جميع أنحاء الصناعة، لذلك من المفيد تعريفها بشكل ملموس. يجب أن يكون المصنع الصيني للآلات الدقيقة CNC الذي يقدم طحن CNC عالي الدقة قادرًا على أن يذكر، دون تردد، ما هو التسامح الذي تحمله معداته مع نوع ميزة معين، وتحت أي طريقة فحص، وعلى أي مستوى من الثقة. إن ادعاءات خدمة Precision CNC Milling التي لا يمكن دعمها بتقرير قياس وأداة معايرة ليست مطالبات تستحق الاعتماد عليها في التجميع المهم.
ما الذي يدفع في الواقع إلى الدقة في الجزء المضروب
هناك أربعة عوامل تهيمن على نتائج الطحن الدقيق في العالم الحقيقي: صلابة الماكينة والثبات الحراري، وتصميم التركيبات الذي يمنع حركة الأجزاء تحت حمل القطع، واختيار الأداة المتوافقة مع المادة وعمق الميزة، والقياس أثناء العملية الذي يلتقط الانحراف قبل أن تتأثر الدفعة بأكملها. إن الجزء الذي يتم تصنيعه في إعداد واحد على منصة صلبة ذات 5 محاور سوف يتفوق باستمرار على نفس الجزء الذي يتم تصنيعه عبر أربعة إعدادات منفصلة على جهاز أساسي ثلاثي المحاور ، حتى عندما يكون كلا الجهازين قادرين اسميًا على نفس دقة تحديد المواقع، لأن كل حدث إعادة تثبيت يعيد تقديم عدم اليقين في المحاذاة.
حيث تتناسب خدمات النماذج الأولية باستخدام الحاسب الآلي مع المحادثة الدقيقة
الدقة لا تنطبق فقط على عمليات الإنتاج. توجد خدمات النماذج الأولية باستخدام الحاسب الآلي خصيصًا للتحقق من إمكانية الاحتفاظ بميزات التصميم الأكثر إحكامًا قبل الالتزام بدفعة كاملة. نموذج أولي واحد مصنوع بدقة، يتم قياسه مقابل الرسم باستخدام آلة قياس إحداثيات، يخبر فريق التصميم عن قابلية التصنيع أكثر من أي قدر من المحاكاة، ومن الأرخص بكثير اكتشاف مشكلة التسامح في جزء واحد من اكتشاف خمسمائة.
مقارنة المهلة الزمنية عبر FDM والطحن والخراطة والصب
يقارن المخطط الشريطي الأفقي أدناه المهلة الزمنية المنقضية النموذجية، من الملف الذي تم إصداره إلى الأجزاء المعبأة، عبر العمليات الأربع التي تمت تغطيتها حتى الآن، لجزء معقد إلى حد ما بحجم دفعة مكونة من عشرين قطعة.
توضح قراءة هذا المخطط جنبًا إلى جنب مع أوصاف العملية السابقة مفهومًا خاطئًا شائعًا: عند مجموعة مكونة من عشرين قطعة، لا يعد الصب الفراغي هو الخيار الأسرع تلقائيًا، لأن بناء القالب نفسه يستهلك عدة أيام قبل أن تبدأ أي عملية صب. تظل الطباعة البلاستيكية FDM هي أسرع طريق بهذا الحجم من الدفعة على وجه التحديد لأنه غالبًا ما يمكن تداخل عشرين جزءًا وطباعتها معًا في دورة بناء واحدة، خاصة بالنسبة للمكونات الأصغر. يتم الانتهاء من الخراطة باستخدام الحاسب الآلي قبل الطحن بحجم الدفعة هذا للأجزاء المناسبة حقًا للمخرطة، مما يعكس كفاءة الإنتاج المستمر الذي يتم تغذيته بالقضبان بمجرد التحقق من صحة الجزء الأول. تقع عملية الطحن باستخدام الحاسب الآلي في المنتصف، ويعتمد موضعها الدقيق بشكل كبير على عدد الإعدادات التي تتطلبها الهندسة المحددة. لا ينبغي قراءة شكل الصب الفراغي على أنه نقطة ضعف في العملية ; بل يعكس أن الأيام السبعة تشمل بناء القالب، وأن الاستثمار في الوقت يؤتي ثماره على وجه التحديد عندما تنمو الدفعة إلى ما يزيد عن عشرين قطعة، وهو ما أظهره بالفعل تحليل التقاطع السابق في هذه السلسلة.
صب الفراغ وراتنجات البولي يوريثين: ضرب الجزء المعتمد
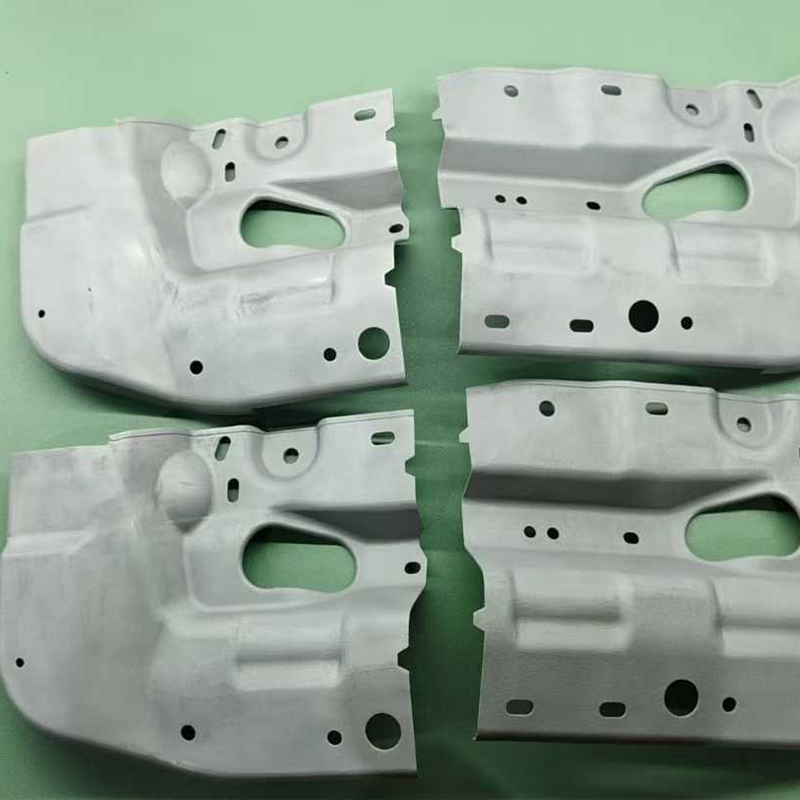
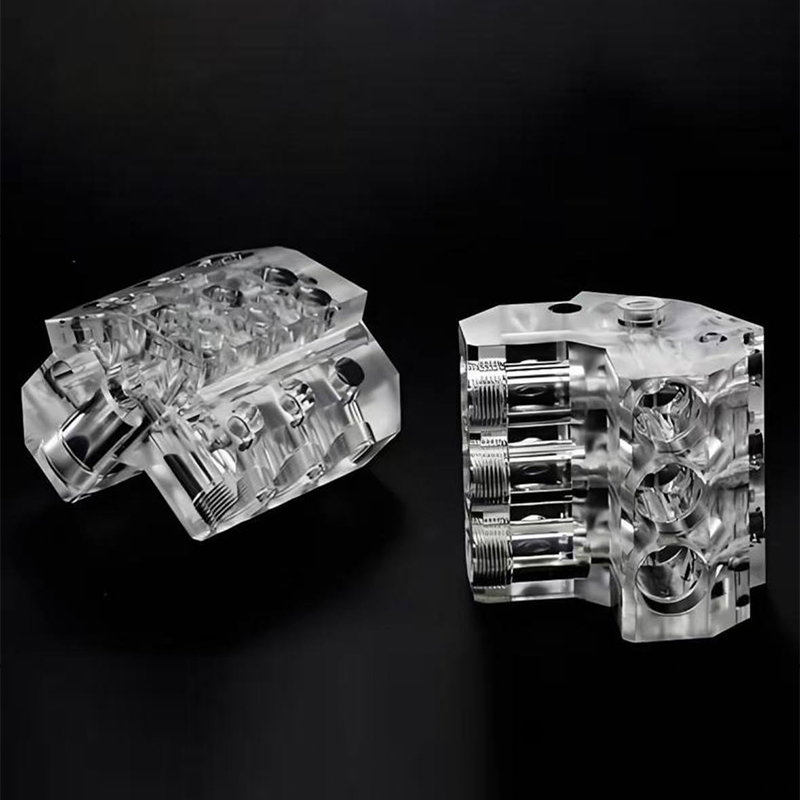
بمجرد التحقق من صحة التصميم، إما كنموذج أولي آلي أو نموذج مطبوع، يمكن لمصنع صب الفراغ المخصص في الصين تحويل تلك العينة الوحيدة المعتمدة إلى دفعة متسقة دون تكلفة أو مهلة الأدوات الصعبة. تبدأ العملية بنمط رئيسي، غالبًا ما يكون جزءًا مصنوعًا بدقة أو مطبوعًا بالراتنج تم تشطيبه على السطح الدقيق الذي يتطلبه جزء الإنتاج، حيث أن قالب السيليكون سيعيد إنتاج كل تفاصيل هذا النموذج بأمانة، بما في ذلك أي عيوب.
لماذا يهم اختيار راتنجات البولي يوريثين
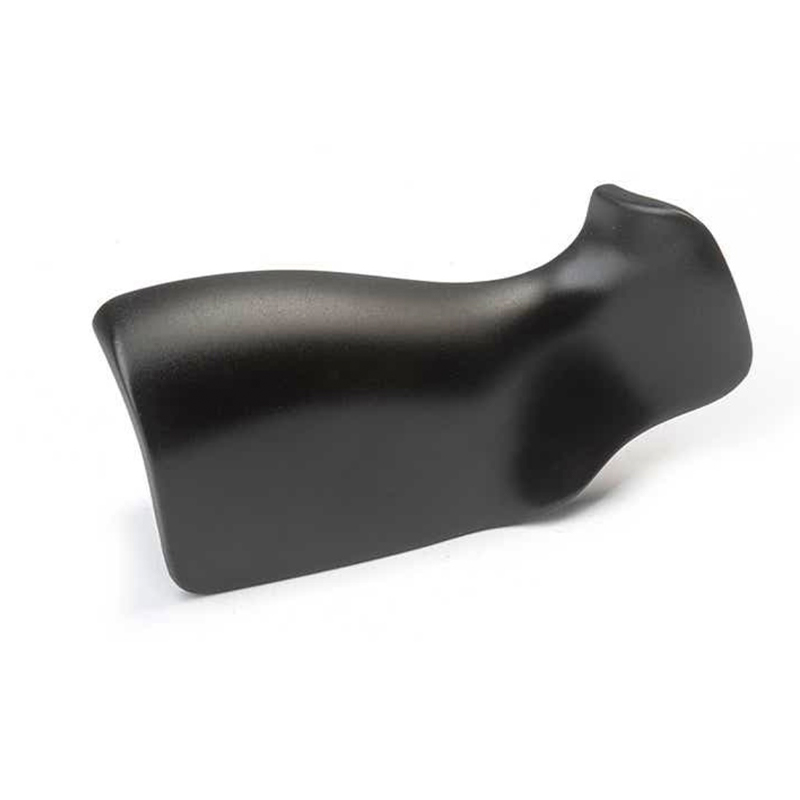
تخزن الشركة المصنعة لصب الفراغ لقالب السيليكون في الصين مجموعة من راتنجات البولي يوريثين المصممة لمحاكاة إنتاج مواد بلاستيكية محددة: درجات صلبة تشبه ABS للحاويات، ودرجات مرنة تشبه المطاط للحشيات والمقابض، ودرجات مملوءة بالزجاج للصلابة، ودرجات شفافة لأنابيب الضوء والعدسات. يمكن أيضًا لصب فراغ البولي يوريثين أن يتضمن ميزات قد تكون صعبة في جزء الإنتاج المصبوب ، مثل مقاييس التحمل المتعددة المصبوبة في مكون واحد من خلال عمليات صب متتابعة، أو إدخالات معدنية موضوعة في القالب قبل إدخال الراتنج.
أجزاء السيليكون المقولبة المضغوطة كطريق تكميلي
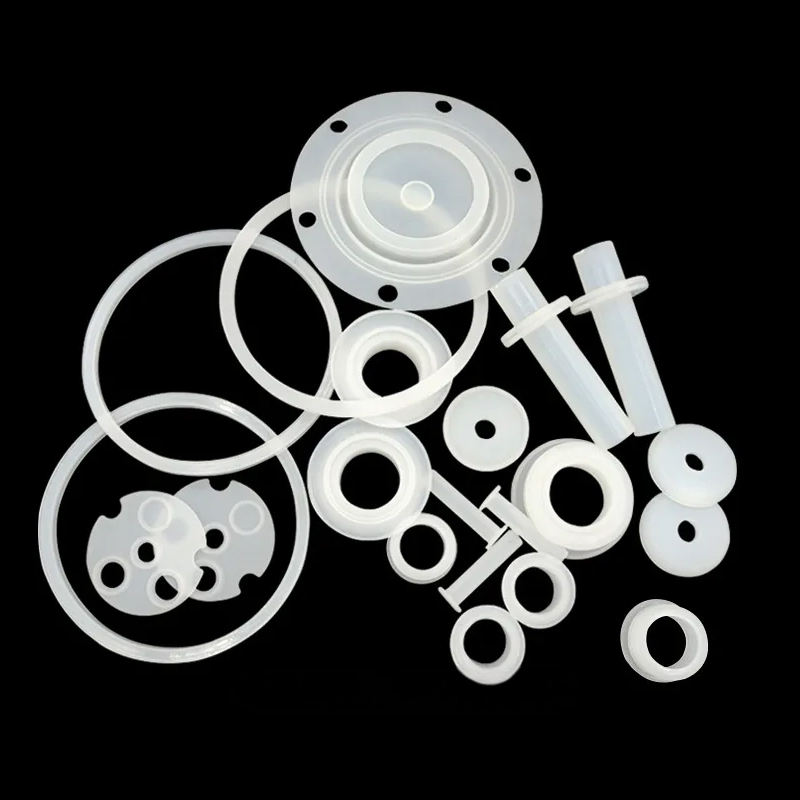
عندما يكون الجزء في الحقيقة مكونًا من مطاط السيليكون بدلاً من محاكاة بلاستيكية صلبة، فإن الشركة المصنعة لأجزاء السيليكون المقولبة المضغوطة المخصصة في الصين تستخدم عملية مختلفة تمامًا: يتم وضع مطاط السيليكون الخام في تجويف قالب معدني ساخن ومعالجته تحت الضغط، مما ينتج حشوات وأختام ولوحات مفاتيح ومقابض وأجزاء مرنة أخرى مع خصائص مادة السيليكون الحقيقي بدلاً من الراتنج الذي يشبه البلاستيك فقط. يتم تحديد هذا المسار عادةً عندما يجب أن ينثني الجزء بشكل متكرر أثناء الخدمة، أو يقاوم نطاقًا واسعًا من درجات الحرارة، أو يوفر ختمًا مطاطيًا حقيقيًا، وهي التطبيقات التي لن تصمد فيها محاكاة صب فراغ البولي يوريثين بمرور الوقت.
كفاءة التكلفة عبر أحجام الدفعات: عرض مخطط عمودي
يوضح الرسم البياني العمودي الموجود أدناه الجهد النسبي لكل جزء لـ FDM، والتصنيع باستخدام الحاسب الآلي، والصب الفراغي بخمسة أحجام دفعات، باستخدام مقياس مؤشر حيث يكون الحجم الأقل أكثر كفاءة، لإظهار كيف يتغير المسار الأكثر كفاءة مع نمو الحجم.
يجعل هذا المخطط العمودي نمط التقاطع ملموسًا وليس مجردًا. من الواضح أن FDM، في قطعة واحدة، هو الطريق الأكثر كفاءة لأنه لا يتطلب أي برمجة أو تركيب أو استثمار في الأدوات على الإطلاق. لقد تقاربت المسارات الثلاثة بالفعل بمقدار عشر قطع بشكل ملحوظ، حيث أدى الصب الفراغي إلى إغلاق جزء كبير من الفجوة حيث بدأت تكلفة القالب في الانتشار عبر المزيد من الأجزاء. عند ثلاثين قطعة، تستقر الأعمدة الثلاثة بالقرب من بعضها البعض، مما يمثل منطقة انتقالية حيث يعتمد الاختيار الصحيح على التسامح ومتطلبات المواد أكثر من الكفاءة الخام. من خلال مائة قطعة، أصبح الصب الفراغي أقل كفاءة بشكل واضح من FDM أو CNC لملف تعريف الجزء هذا، وهو تذكير بأن نقطة التقاطع تتغير مع حجم الجزء وتعقيده بدلاً من اتباع رقم عالمي واحد. في ثلاثمائة قطعة، يظل التصنيع باستخدام الحاسب الآلي وFDM قابلين للتطبيق بينما عادةً ما يتم استبدال الصب الفراغي لهذا الملف بمحادثة أدوات الإنتاج والتي تقع خارج نطاق العمليات الأربع المقارنة هنا.
مقارنة القدرات عبر جميع المسارات الأربعة
يوضح الرسم البياني أدناه طباعة البلاستيك FDM، والطحن باستخدام الحاسب الآلي، والخراطة باستخدام الحاسب الآلي، والصب الفراغي عبر خمسة معايير تتكرر باستمرار في محادثات المصادر الحقيقية، على مقياس من واحد إلى خمسة.
تحكي الأشكال الأربعة المتداخلة قصة متماسكة بمجرد قراءتها جنبًا إلى جنب. يمتد FDM إلى أبعد مدى نحو سرعة القطعة الواحدة والحرية الهندسية، مما يؤكد دوره باعتباره أسرع طريقة للاحتفاظ بشكل معقد دون أي أدوات. يمتد الدوران باستخدام الحاسب الآلي بشكل واضح نحو التحكم في التسامح، مما يعكس ميزته الطبيعية في الدقة القطرية للميزات الدورانية، بينما يتقلص على الحرية الهندسية لأنه يقتصر بشكل أساسي على الأشكال التي يمكن إنتاجها عن طريق الدوران. يحتل الطحن باستخدام الحاسب الآلي مساحة واسعة ومتوازنة عبر التفاوت وتشطيب السطح ونطاق المواد، وهذا هو بالضبط سبب بقائه الخيار الافتراضي للمكونات الدقيقة العامة. يجذب الصب الفراغي بقوة نحو قابلية التوسع للدفعة والانتهاء من السطح بينما يتراجع بشكل حاد على سرعة القطعة الواحدة، مما يتوافق مع هويته كعملية مضاعفة مبنية على الجزء الذي تم التحقق من صحته بالفعل. إن غياب أي شكل واحد مهيمن على هذا الرسم البياني هو الدرس الرئيسي للمقارنة بأكملها : التصميم الذي يبدأ كنموذج مفهوم FDM، وينتقل من خلال الطحن باستخدام الحاسب الآلي أو الخراطة للتحقق من الصحة الوظيفية، وينتهي كدفعة مصبوبة بالتفريغ، اتبعت ببساطة المسار الطبيعي الذي تم تصميم كل عملية من أجله.
حول شركة تشجيانغ جياهنغ المحدودة لتصنيع المعدات الذكية
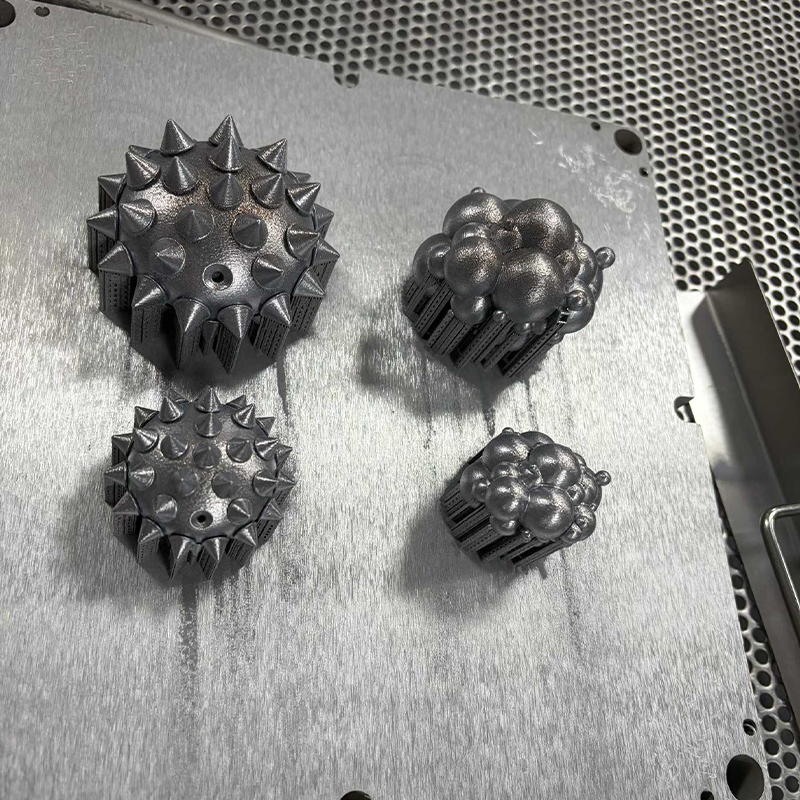
تعتبر شركة Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. رائدة في مجال الابتكار والتصنيع الصناعي. يقوم فريق التصميم الخبير لدينا بتحويل أفكار العملاء إلى تصميمات منتجات عملية وجمالية. نحن نقدم الطباعة ثلاثية الأبعاد على الراتنج والنايلون والمعادن والمواد الأخرى، ولدينا تصنيع آلي متقدم. يسمح تكرار قالب السيليكون بإنتاج دفعة صغيرة منخفضة التكلفة وعالية الدقة. تعمل المعالجات السطحية مثل الطلاء على تحسين مظهر المنتج. من خلال خدمتنا الشاملة، يمكن للعملاء إنهاء عملية التصميم إلى المنتج على منصة واحدة، مما يوفر الوقت والتكلفة. نحن نهدف إلى أن نكون شريكًا موثوقًا به على المدى الطويل للتنمية الصناعية.
ضمن هذا الهيكل، تدعم الطباعة البلاستيكية FDM التكرارات المبكرة للمفهوم، والطحن الدقيق باستخدام الحاسب الآلي (CNC)، والتحقق من صحة وإنتاج المكونات المعدنية والبلاستيكية الوظيفية، والصب الفراغي وأجزاء السيليكون المصبوبة بالضغط تعمل على توسيع التصميم المعتمد إلى دفعة صغيرة متسقة، كما أن تشطيب السطح يسلم كل جزء في الحالة التي يتطلبها التطبيق المقصود. تعمل كل مرحلة على نفس الملف الجزئي ونفس نقطة الاتصال الهندسية وهو ما يميز النظام الأساسي الشامل عن مجموعة الموردين المُدارين بشكل منفصل.
تحضير جزء للطحن أو الخراطة أو الصب
يعمل الملف المُعد جيدًا على تقليل وقت عرض الأسعار ويقلل من مخاطر سوء تفسير المتطلبات. تغطي القائمة أدناه التفاصيل التي تؤثر بشكل مباشر على ما إذا كان الجزء المطحون أو المخروطي أو المصبوب يعود تمامًا كما هو مقصود.
- قم بتوفير ملف أصلي أو ملف STEP بدلاً من تصدير الشبكة عندما يتعلق الأمر بميزة الدقة.
- اذكر الميزتين أو الثلاث التي تتحكم بشكل حقيقي في الملاءمة أو الوظيفة، بدلاً من وضع علامة على كل بُعد على أنه بالغ الأهمية.
- اذكر مخطط المسند الذي سيستخدمه الجزء في تجميعه النهائي.
- حدد درجة المادة بدقة، نظرًا لأن الألومنيوم 6061 و7075، أو الفولاذ المقاوم للصدأ 303 و316، يتصرفان بشكل مختلف تمامًا تحت نفس مسار الأدوات.
- قم بالإشارة إلى الكمية الآن والكمية المتوقعة خلال الأشهر التالية، حيث أن هذا يغير ما إذا كان الطحن أو الخراطة أو الصب الفراغي هو الطريق الأكثر كفاءة.
يمكن للمورد الذي يتلقى هذه المعلومات في الرسالة الأولى عادةً تقديم عرض أسعار ذي معنى وتعليق قابلية التصنيع في نفس اليوم، بدلاً من المرور عبر سلسلة من الأسئلة التوضيحية قبل أن تبدأ المحادثة الحقيقية.
الأسئلة المتداولة
س 1: متى يجب أن أختار طباعة FDM بدلاً من التصنيع باستخدام الحاسب الآلي لنموذج أولي؟
اختر FDM عندما تكون الأولوية هي السرعة والتعقيد الهندسي بدلاً من التسامح المحكم أو مادة معتمدة محددة. يتفوق FDM في التجاويف الداخلية والأشكال العضوية وتكرارات التصميم السريعة حيث قد يتغير الجزء ثلاث مرات في الأسبوع. بمجرد أن يستقر التصميم ويحتاج الجزء إلى مادة هندسية معينة، أو تحمل محكم، أو مظهر نهائي، تصبح المعالجة باستخدام الحاسب الآلي هي الطريق الأكثر ملاءمة.
س 2: ما هو الفرق بين الطحن CNC ثلاثي المحاور وخمسة محاور عمليًا؟
يقوم الطحن ثلاثي المحاور بتحريك أداة القطع على طول ثلاثة اتجاهات خطية ويتعامل مع معظم الأشكال الهندسية المسطحة والجيوب بكفاءة، ولكنه يتطلب إعادة تحديد موضع الجزء للوصول إلى الميزات الموجودة على الوجوه الأخرى. يضيف الطحن ذو الخمسة محاور حركة دورانية متزامنة، مما يسمح للأداة بالوصول إلى الزوايا المركبة والأوجه المتعددة دون تغيير موضع الجزء. وتتمثل الفائدة العملية في أن الميزات التي تم تشكيلها في إعداد واحد من خمسة محاور تحافظ على علاقة أكثر إحكامًا مع بعضها البعض مقارنة بنفس الميزات التي تم تشكيلها عبر عدة إعدادات ثلاثية المحاور.
س 3: لماذا يعتبر CNC بشكل عام أكثر دقة من الطحن للميزات الأسطوانية؟
يؤدي الدوران إلى تدوير قطعة العمل بشكل مستمر مقابل أداة القطع، مما ينتج سطحًا متجانسًا ومتحد المركز بشكل طبيعي بدون أجزاء مسار الأداة المنفصلة التي تتطلبها عملية الطحن الدائرية. يقلل أسلوب القطع المستمر هذا من خطأ تحديد الموضع الذي يتراكم عندما يقترب القاطع من سطح منحني من زوايا متعددة، وهذا هو السبب في أن التفاوتات القطرية على الأجزاء الدائرية تكون عادةً أكثر إحكامًا من الميزات المطحونة المكافئة.
س 4: كيف يختلف الصب الفراغي عن أجزاء السيليكون المصبوبة بالضغط؟
يصب الصب الفراغي راتنجات البولي يوريثين في قالب السيليكون لمحاكاة المظهر والسلوك الميكانيكي لإنتاج البلاستيك مثل ABS أو البولي بروبيلين، ويتم اختياره عندما يكون الجزء النهائي مصنوعًا بالفعل من بلاستيك صلب أو شبه صلب. تستخدم أجزاء السيليكون المصبوبة بالضغط مطاط السيليكون الأصلي المعالج بالحرارة والضغط في قالب معدني، ويتم اختيارها عندما يحتاج الجزء نفسه إلى أن يكون مطاطيًا حقيقيًا، مثل الحشية أو الختم أو المقبض الذي يجب أن ينثني بشكل متكرر ويقاوم نطاقًا واسعًا من درجات الحرارة.
س 5: ما هو عدد الإعدادات التي يتطلبها الجزء النموذجي المشكل آليًا؟
في جهاز قياسي ثلاثي المحاور، يتطلب الجزء الذي يحتوي على ميزات على وجوه متعددة عادةً إعدادين إلى أربعة إعدادات منفصلة، يتضمن كل منها إعادة تحديد موضع الجزء وإعادة الرجوع إليه. في ماكينة ذات خمسة محاور، يمكن الوصول إلى العديد من هذه الميزات نفسها في إعداد واحد، مما يقلل من وقت المعالجة المنقضي والخطأ الموضعي المتراكم بين الميزات. يعتمد العدد الصحيح للإعدادات لأي جزء معين على هندسته المحددة ويجب مناقشته مع المورد قبل عرض الأسعار النهائي.
س 6: ما هي المعلومات التي يجب أن أذكرها عند طلب عرض أسعار للطحن أو الخراطة؟
قم بتضمين ملف STEP، ورسم ثنائي الأبعاد يحدد الأبعاد الحرجة وتفاوتاتها، ودرجة المادة المطلوبة بالضبط، والتشطيب السطحي المطلوب، والكمية المطلوبة الآن إلى جانب أي حجم مستقبلي متوقع. إن ملاحظة بيئة تشغيل القطعة، بما في ذلك التعرض لدرجة الحرارة وأي اتصال كيميائي، يساعد المورد أيضًا على التأكد من أن اختيار المادة مناسب قبل بدء المعالجة وليس بعد قطع الدفعة الأولى بالفعل.
معلومات الاتصال
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
إضافة
-

المبنى 7، رقم 188، قسم هونغني من طريق تشا وانغ، منطقة دانغو الفرعية، مدينة بينغو، مدينة جياشينغ، مقاطعة تشجيانغ، الصين
حقوق النشر© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM / ODM الشركات المصنعة لمنصة التصنيع الذكية المتكاملة
