- خدمات الطباعة ثلاثية الأبعاد

- خدمات التصنيع باستخدام الحاسب الآلي

- خدمات صب الفراغ

- خدمات تشطيب الأسطح

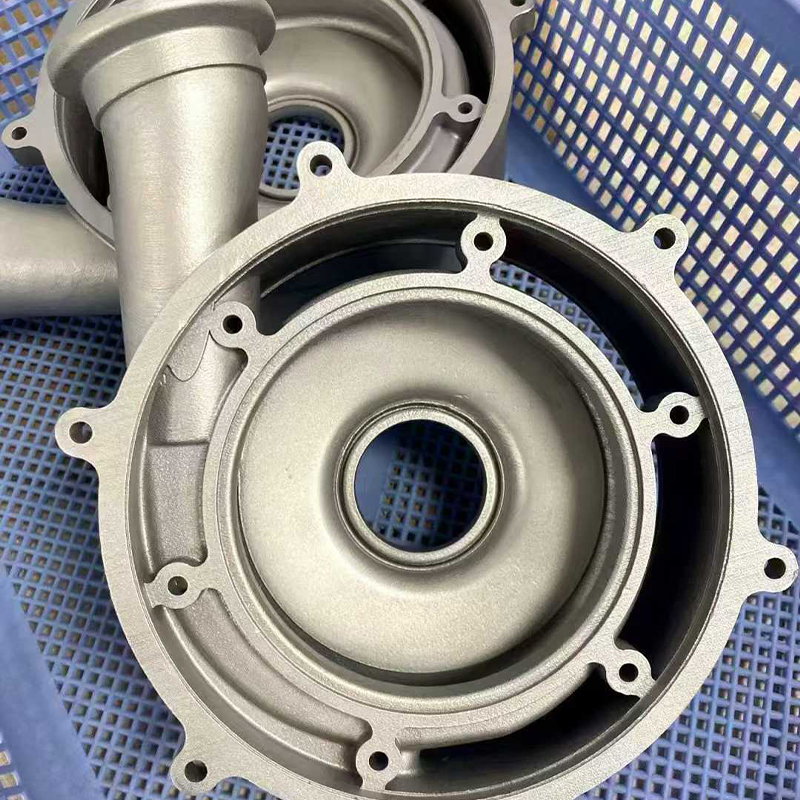
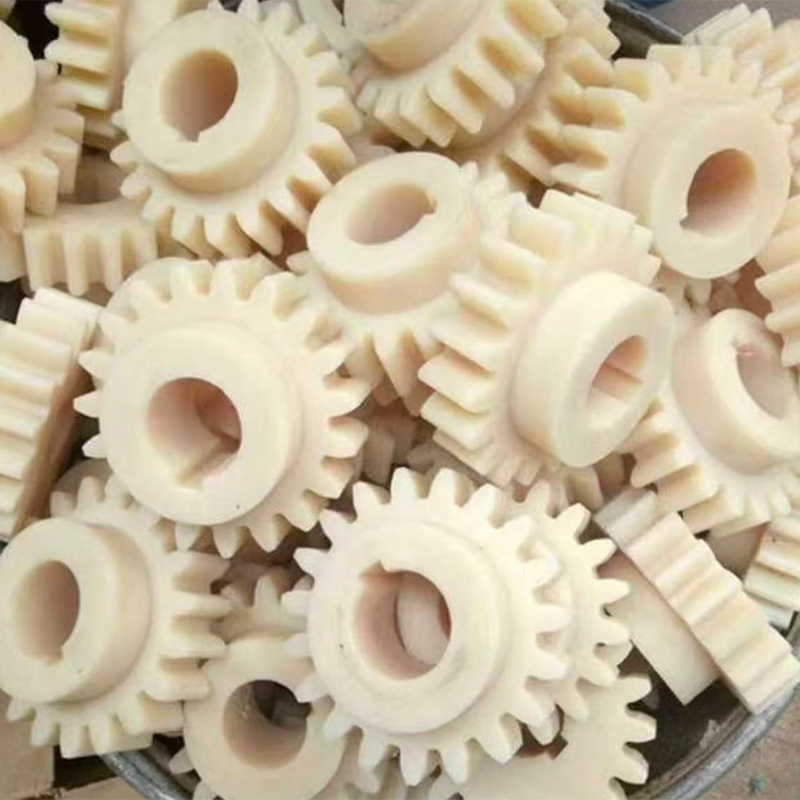
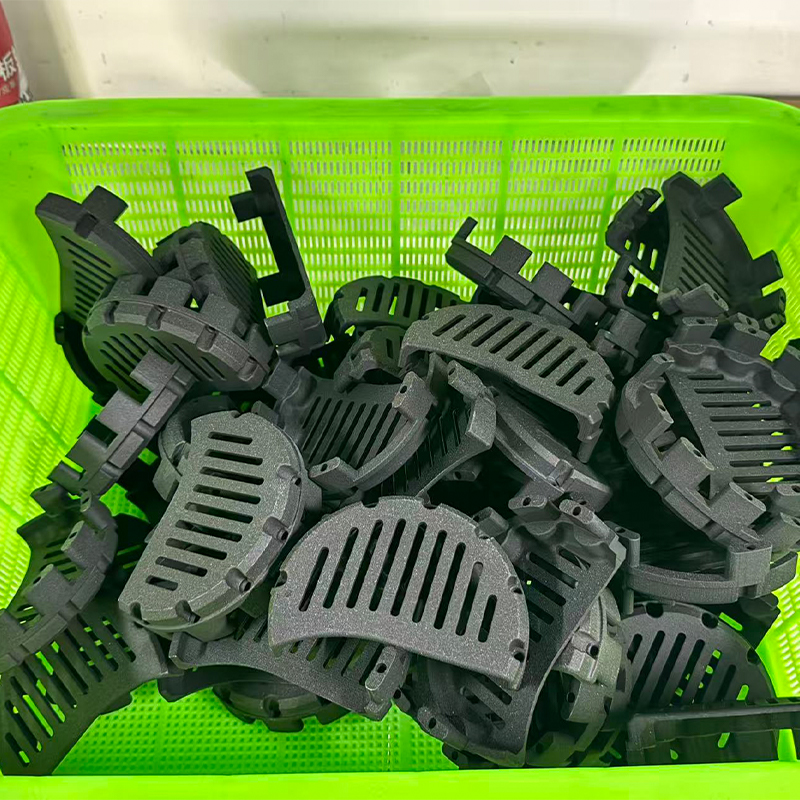
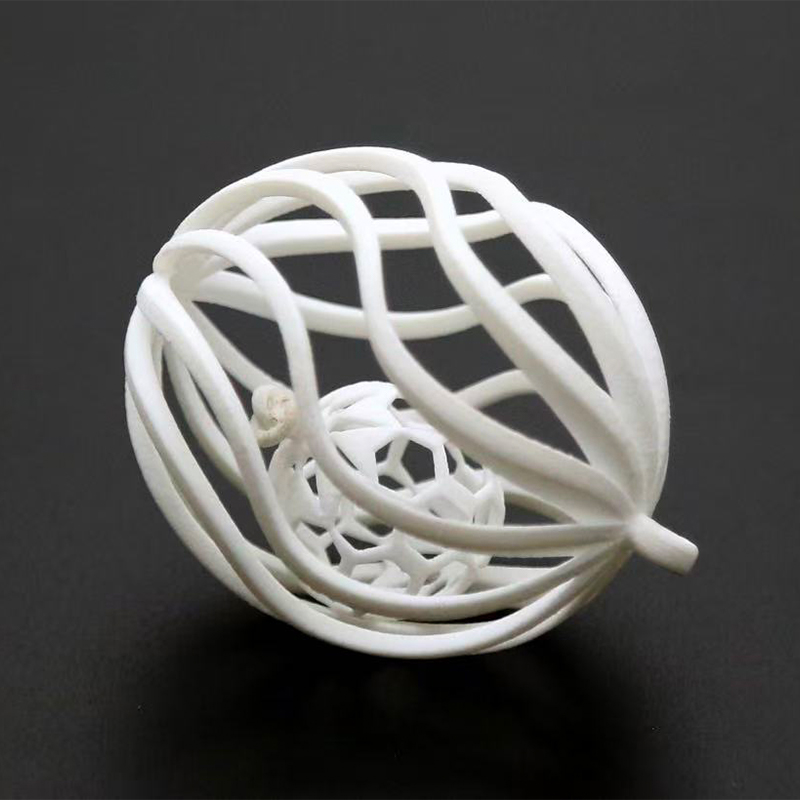
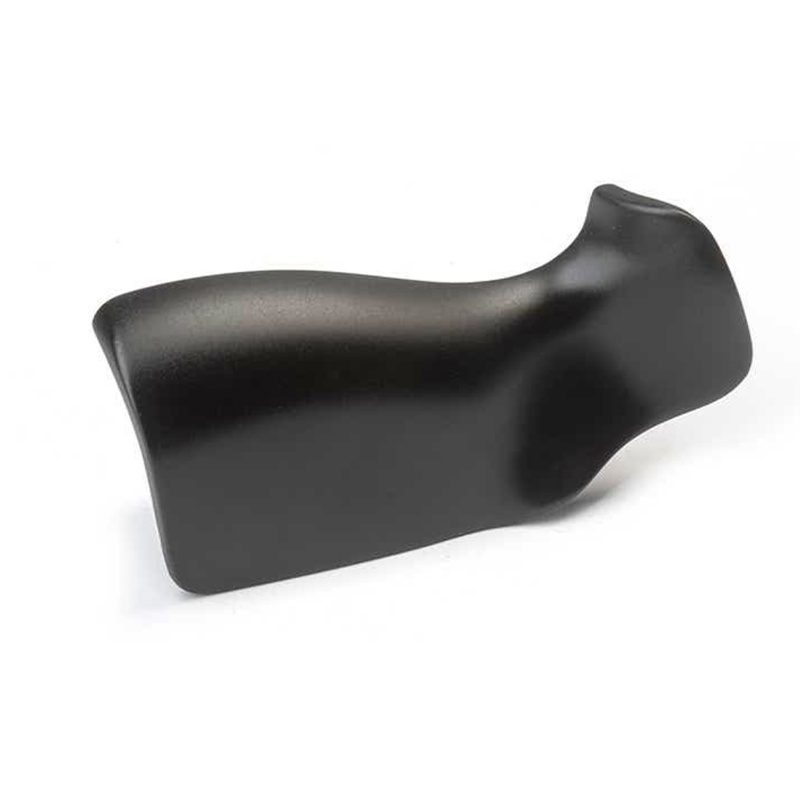
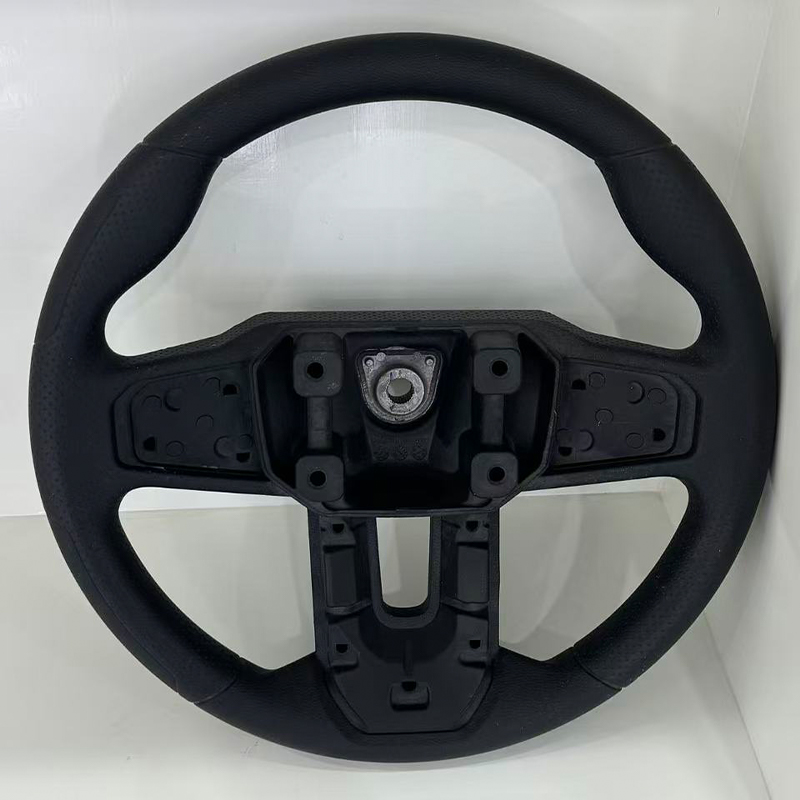
خدمات صب الفراغ: كيف تعمل ومتى يتم استخدامها
خدمات صب الفراغ : الإجابة المختصرة لمشتري النماذج الأولية والدفعات الصغيرة
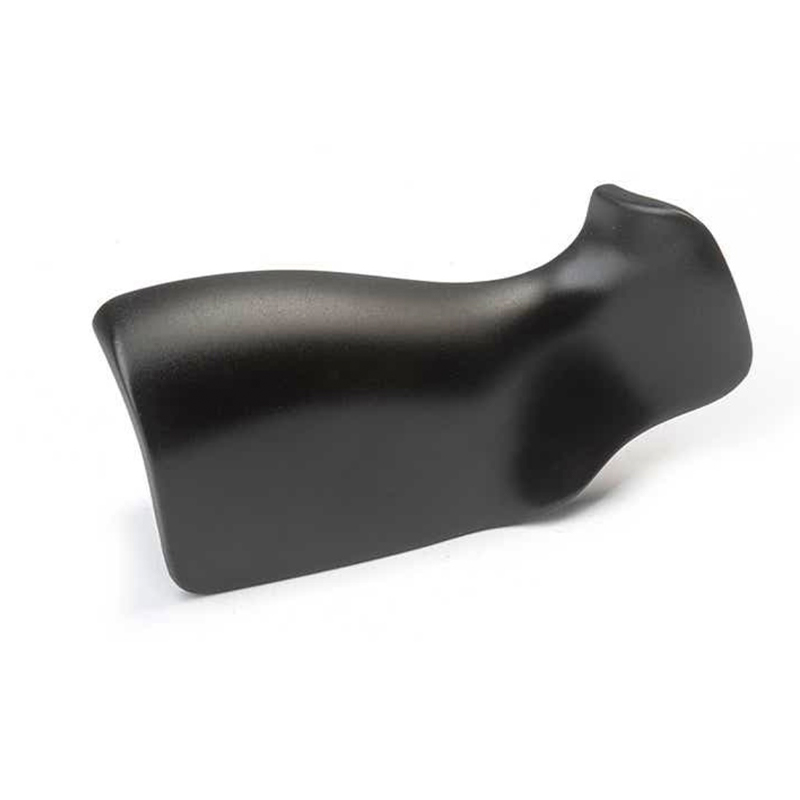
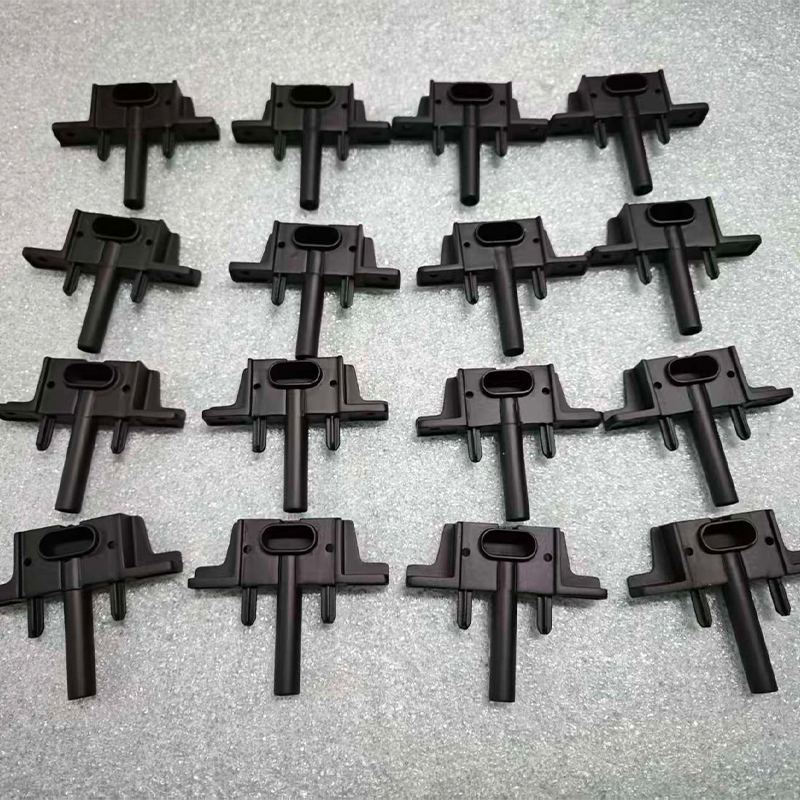
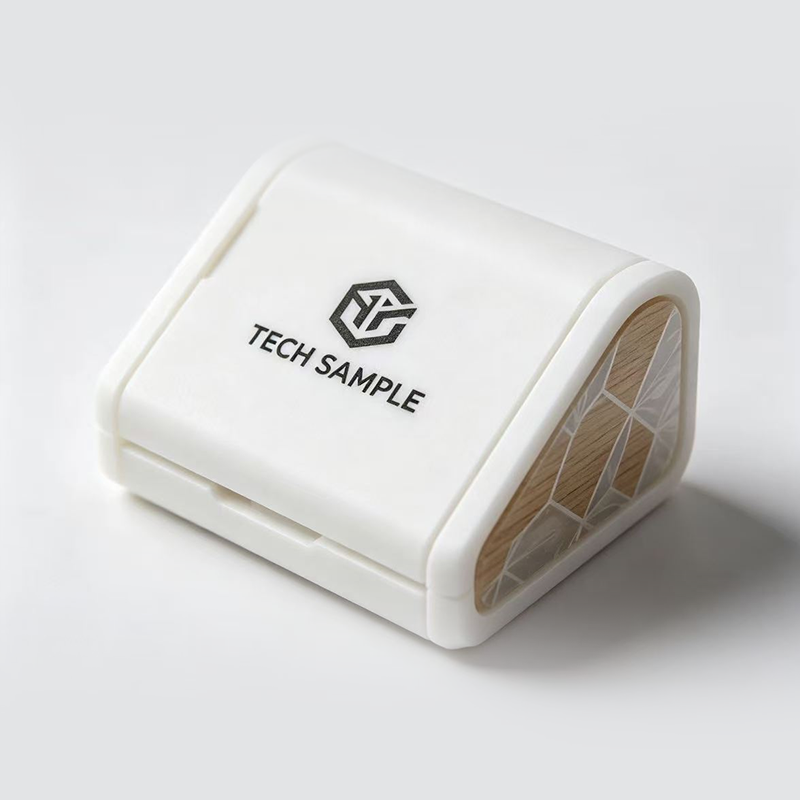
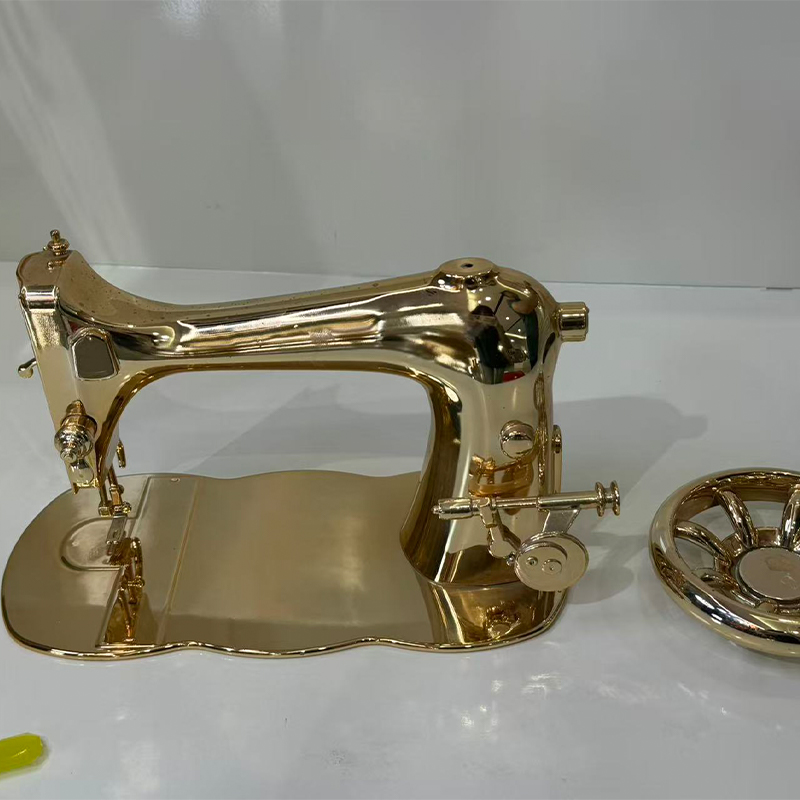
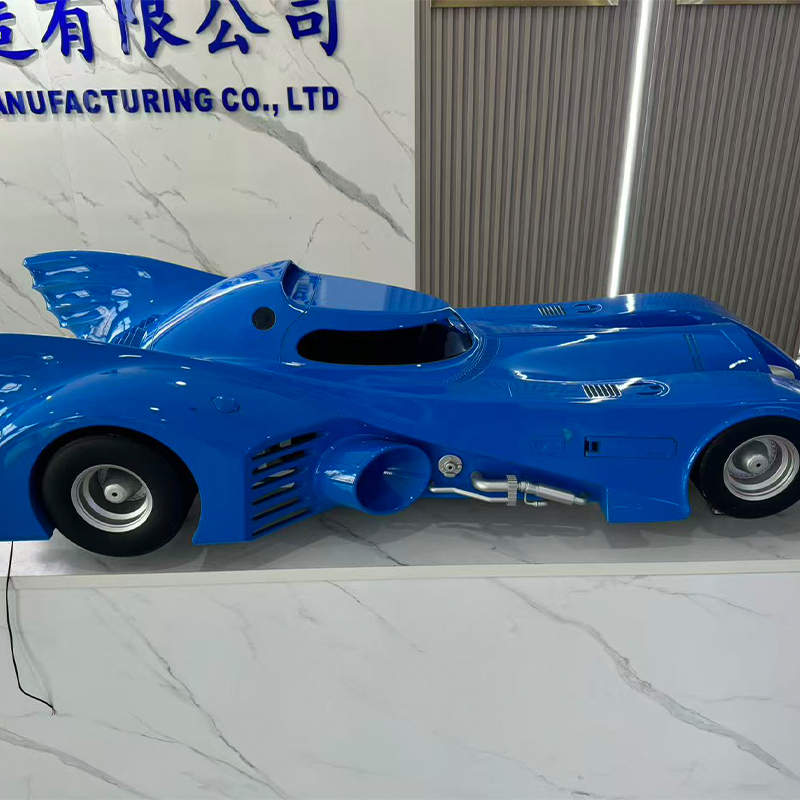
تصور هذا: لدى فريقك نموذج رئيسي مطبوع ثلاثي الأبعاد يبدو أخيرًا سليمًا، ومراجعة للتصميم في ثلاثة أسابيع، ويحتاج إلى عشرين هيكلًا يشبه أجزاء الإنتاج ويتصرف مثلها. ستستغرق طباعة عشرين نسخة وقتا طويلا وستظل تبدو مثل المطبوعات، وستكون الأدوات الصلبة سابقة لأوانها. خدمات صب الفراغ تحل هذه الفجوة بالضبط. يقوم أحد الموردين ببناء قالب سيليكون حول سيدك، ويصب راتينج البولي يوريثين فيه تحت فراغ، ويعالج النسخ في فرن دافئ. والنتيجة هي دفعة صغيرة، عادةً حوالي 10 إلى 30 قطعة لكل قالب، مع تفاصيل سطحية دقيقة واختيار من الراتنجات التي تحاكي ABS أو البولي بروبيلين أو المطاط أو البلاستيك الشفاف.
تلك الجملة الواحدة هي الاستنتاج. يشرح باقي هذا الدليل سبب نجاحه، وأين يتوقف عن العمل، وكيفية إحاطة الشركة المصنعة لصب الفراغ بحيث تكون الدفعة الأولى قابلة للاستخدام بدلاً من كونها تمرينًا تعليميًا. نحن نحافظ على اللغة العملية: ما هي العملية الجيدة، وما الذي يجب مراقبته في الرسم، وما هي الأسئلة التي يجب طرحها على المورد قبل إرسال الملفات.
لمن هذا الدليل
- مطورو المنتجات الذين يحتاجون إلى أجزاء على مستوى المظهر أو على مستوى الوظيفة لإجراء المراجعات والاختبارات والإصدارات التجريبية.
- تقوم فرق المشتريات والمصادر بمقارنة مورد صب الفراغ بالطباعة أو التصنيع على المدى القصير.
- تقوم الشركات الناشئة بإعداد عينات تسويقية وعروض توضيحية للمستثمرين قبل الالتزام بقوالب الحقن.
- المهندسون الذين يرغبون في التحقق من الملاءمة والتجميع وبيئة العمل بأجزاء تبدو قريبة من الشكل النهائي.
يُطلق على الصب الفراغي أحيانًا اسم صب اليوريثان أو صب البولي يوريثين. تصف الأسماء الثلاثة نفس عائلة العمل: أداة سيليكون مرنة، وراتنج سائل مكون من جزأين، وغرفة مفرغة تزيل الهواء المحبوس. نظرًا لأن الأداة مصنوعة من السيليكون وليست من الفولاذ، فإن المهلة الزمنية للأداة قصيرة ويكون من الأسهل استيعاب تغييرات التصميم. هذه المرونة هي السبب الرئيسي وراء بحث المشترين عن شركة تصنيع صب الفراغ عندما يكونون بين النموذج الأولي والإنتاج الكامل.
بعض التوقعات السريعة تساعد في ضبط النغمة. يقوم الصب الفراغي بنسخ سطح السيد، لذا فإن السيد له أهمية كبيرة. القالب له عمر محدود، وهذا هو السبب في أن العملية تناسب المدى القصير. تحاكي الراتنجات المواد البلاستيكية الشائعة ولكنها ليست متطابقة معها، لذلك يجب التخطيط لأي اختبار يعتمد على بيانات المادة الدقيقة مع أخذ ذلك في الاعتبار. وتكافئ العملية المحادثات المبكرة مع المورد حول سمك الجدار وخطوط الفصل والتشطيب.
يحول الصب الفراغي سيدًا جيدًا إلى مجموعة صغيرة من الأجزاء الشبيهة بالإنتاج دون بذل الوقت وجهد الأدوات في القوالب الفولاذية.
كيف يعمل صب الفراغ خطوة بخطوة
بمجرد رؤية التسلسل، فإن معظم أسئلة الاقتباس تجيب على نفسها. تتكون العملية من خمس مراحل، ولكل مرحلة طريقة نموذجية للخطأ. تساعدك معرفتهم على قراءة جدول الموردين وتحديد المكان الذي سيكلف فيه طلب التغيير وقتًا.
- إعداد الماجستير: عادةً ما تتم طباعة الجزء الرئيسي ثلاثي الأبعاد أو تشكيله باستخدام الحاسب الآلي، ثم يتم صقله وتجهيزه وصقله. كل خدش على السيد سيظهر في كل عملية صب، لذا فإن هذه المرحلة تحدد سقف الجودة.
- صندوق القالب وخطة الفراق: يتم تعليق السيد في صندوق به بوابات وفتحات توضع حيث يجب أن يدخل الراتنج ويخرج الهواء. يتم اختيار خط الفراق لإخفاء اللحامات على الوجوه غير الحرجة.
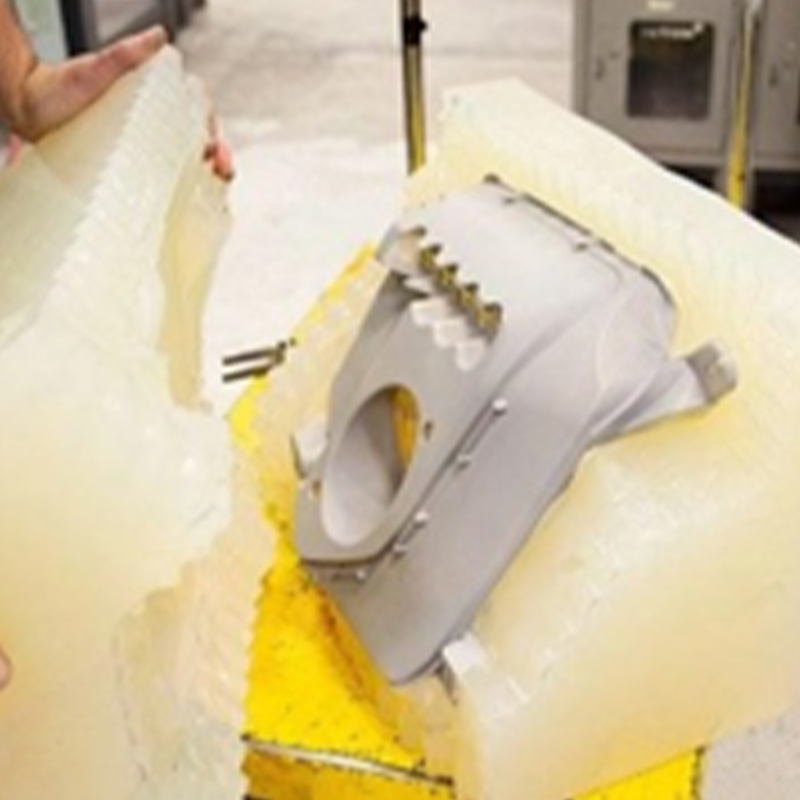
- صب السيليكون وعلاجه: يُسكب السيليكون السائل فوق القطعة الرئيسية، عادةً تحت فراغ، ويُعالج في الفرن. يتم بعد ذلك قطع الكتلة على طول خط الفراق المخطط له ويتم إزالة الجزء الرئيسي.
- صب الراتنج تحت الفراغ: يتم وزن مكوني الراتنج، وخلطهما، وتفريغهما من الغازات، وسكبهما في القالب المغلق داخل حجرة مفرغة. يقوم الفراغ بسحب الهواء من التجويف حتى يتمكن الراتنج من الوصول إلى الجدران الرقيقة والملمس الناعم.
- المعالجة والتشكيل والتشطيب: يدخل القالب إلى فرن دافئ، عادة في حدود 60 إلى 70 درجة مئوية لبضع ساعات. يتم بعد ذلك تقطيع الأجزاء أو تشذيبها أو صقلها أو طلائها أو تركيبها حسب ما يتطلبه المشروع.
الفراغ هو التفاصيل التي تعطي العملية اسمها وميزتها. بدونها، تبقى الجيوب الهوائية الصغيرة محاصرة في الزوايا وتحت الأضلاع، مما يترك فقاعات وحشوات قصيرة. مع ذلك، يتدفق الراتينج بشكل أكثر توازنًا في التجويف، ولهذا السبب غالبًا ما تظهر الأجزاء المصبوبة بالفراغ أسطحًا أنظف وملمسًا أكثر وضوحًا من الصب المفتوح البسيط.
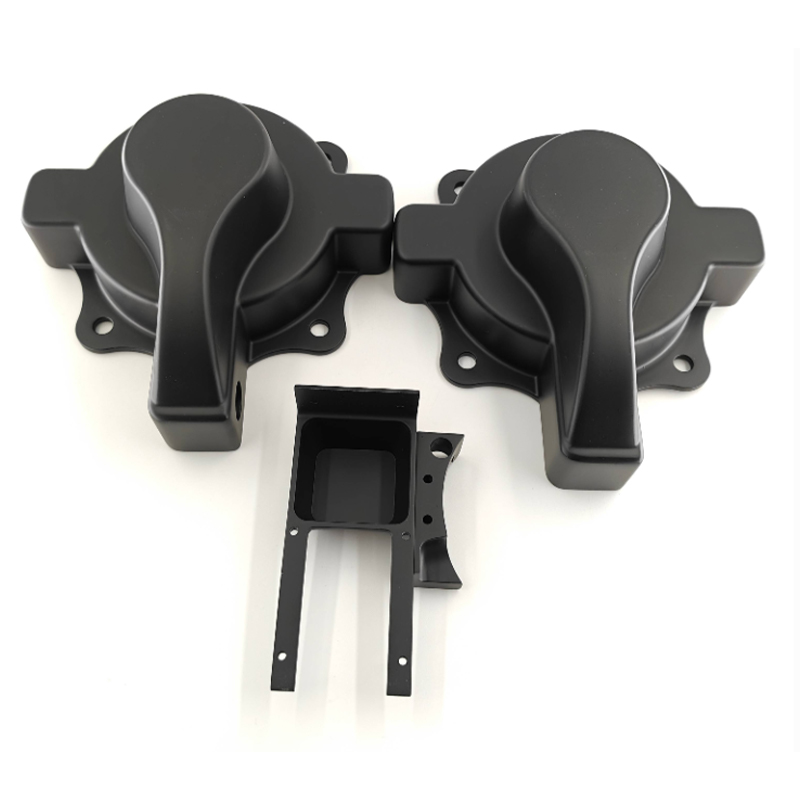
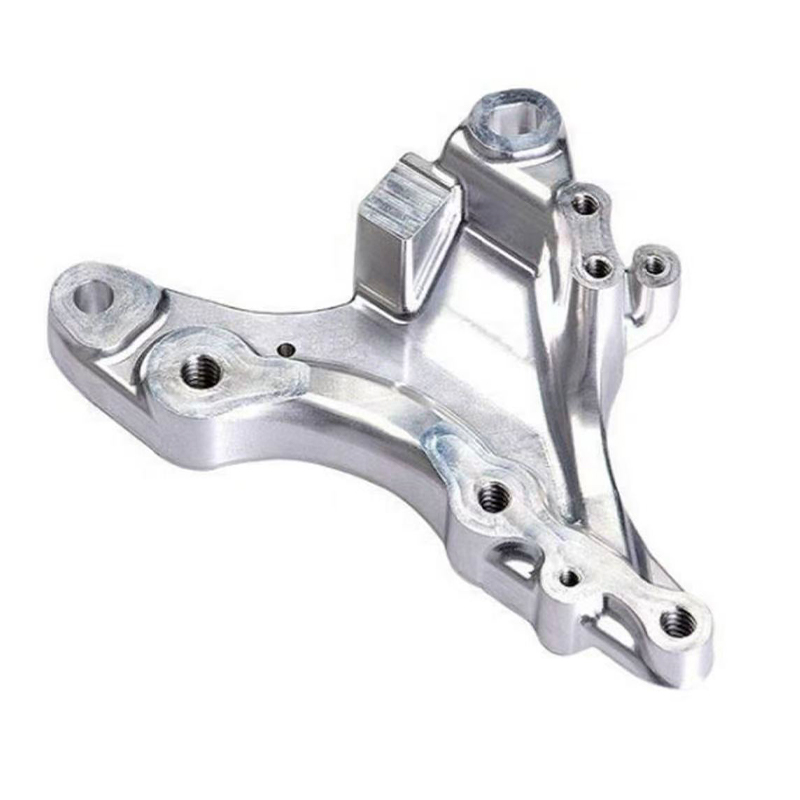
كيف تبدو المعدات
الأدوات التي تشكل القالب
| الأدوات التي تصنع الأجزاء
|
أين يذهب وقت المشروع
غالبًا ما يتساءل المشترون لماذا تستغرق مجموعة مكونة من خمسة أجزاء عدة أيام عمل. والسبب هو أن العمل الثابت، إعداد السيد وصنع القالب، لا يتقلص بالكمية. يوضح الرسم البياني أدناه تقسيمًا توضيحيًا لوقت المشروع لثلاثة أحجام دفعات.
مع نمو الدفعة، يأخذ الصب والمعالجة حصة أكبر بينما يأخذ الإعداد الرئيسي حصة أصغر. تعامل مع الأرقام كمساعدة في التخطيط وليس كإحصائية صناعية مُقاسة.
يوضح الرسم البياني أنه بالنسبة للدفعة الصغيرة جدًا، يعد إعداد النموذج الرئيسي والقالب الجزء الأكبر من الجدول الزمني، وهو ما يفسر سبب نادرًا ما يكون الطلب المكون من خمس قطع أسرع بخمس مرات من الطلب المكون من عشرين قطعة. مع ارتفاع الكمية، تستغرق دورات الصب والمعالجة المزيد من التقويم لأن كل عملية صب تملأ مجموعة تجاويف واحدة ثم تنتظر في الفرن. عند الدفعة الأكبر في المخطط، يُفترض وجود قالب ثانٍ بحيث يمكن تشغيل عمليتي صب بالتوازي، مما يمنع حصة المعالجة من النمو بشكل أكبر. يبقى التشطيب والفحص في ما يقرب من خمس الجهد المبذول في جميع الحالات الثلاث، وهو تذكير بأن الطلاء والتشذيب والفحص هي جزء ثابت من التسليم. بالنسبة للمشترين الذين يعملون مع خدمة استنساخ قوالب السيليكون الخاصة بشركة Jiaheng، فإن هذا النمط يكون مفيدًا عند تحديد ما إذا كان سيتم طلب بعض القطع الإضافية في الدفعة الأولى، نظرًا لأن العمل الثابت قد تم إنجازه بالفعل.
يهيمن العمل الثابت للماجستير والعفن على الدفعات الصغيرة، لذا فإن طلب بعض القطع الإضافية في الجولة الأولى عادة ما يكون فعالاً.
الأنواع الشائعة من راتنجات الصب الفراغي وخصائصها
لا يستخدم صب الفراغ نفس اللدائن الحرارية مثل قولبة الحقن. ويستخدم أنظمة البولي يوريثين المكونة من جزأين والتي تم تصميمها لتقليدها. يعد التطابق جيدًا بما يكفي لإجراء العديد من عمليات التحقق من الملاءمة والشعور والوظيفة، على الرغم من أنه ليس متطابقًا في كل الممتلكات. تلخص البطاقات أدناه العائلات التي يقدمها عادةً مورد صب الفراغ.
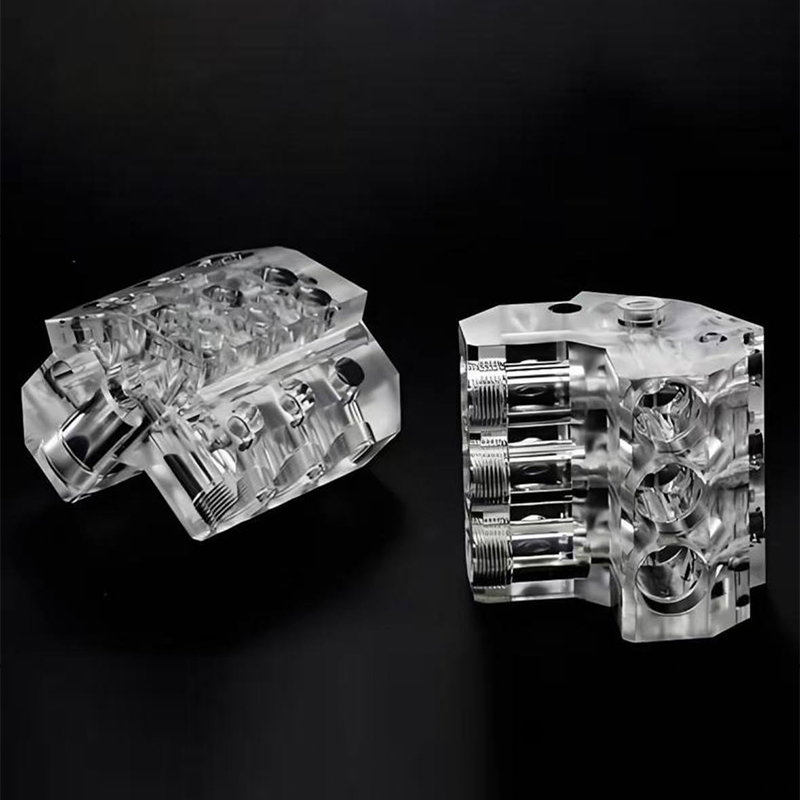
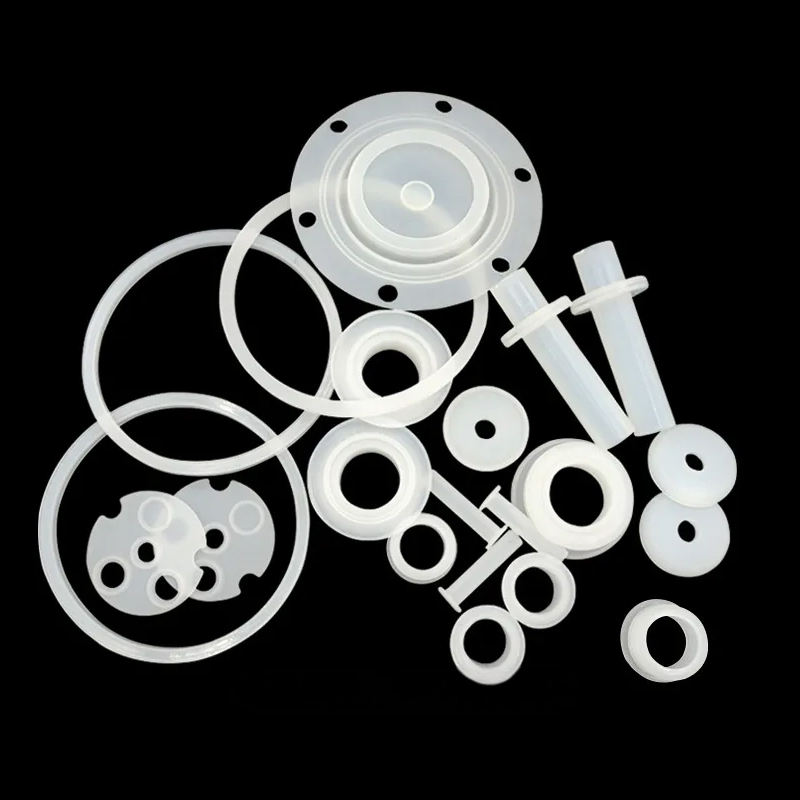
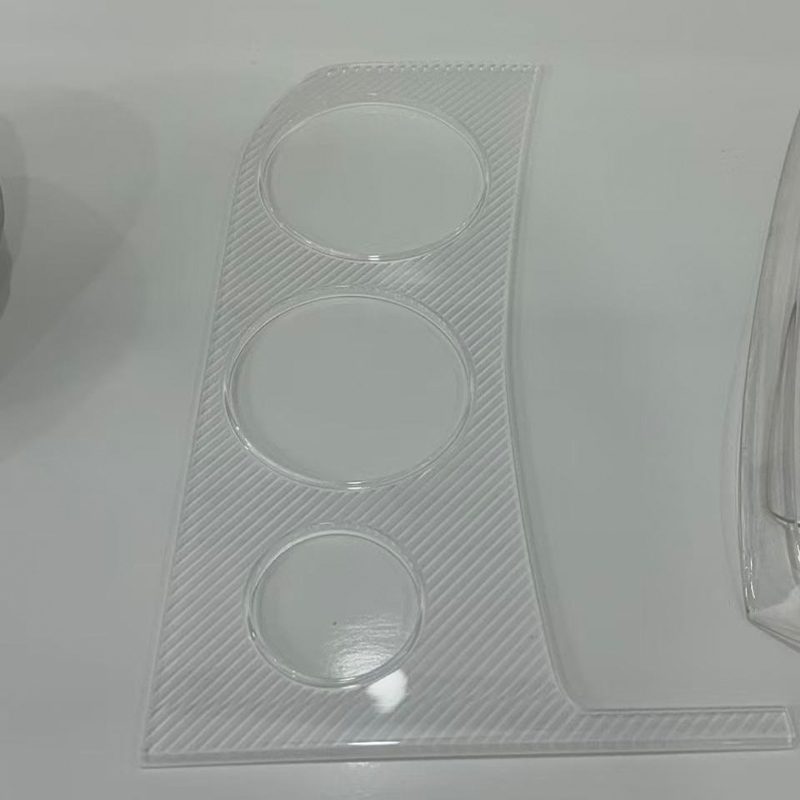
راتينج صلب يشبه ABS صلبة ومستقرة الأبعاد وسهلة الطلاء. خيار شائع للعلب والأقواس والمرفقات التي تحتاج إلى إحساس ثابت. راتينج شبه مرن يشبه PP مرن قليلاً مع سلوك جيد للتعب. مناسبة للتركيبات المفاجئة، وميزات نمط المفصلات الحية والمشابك المرنة. راتنج يشبه المطاط متوفر عبر مجموعة من قيم صلابة Shore A. تستخدم للأختام والمقابض والحشيات والأسطح الناعمة الملمس. راتنج شفاف يكون شفافًا أو ملونًا، وغالبًا ما يكون مصقولًا بعد التشكيل. يستخدم للعدسات وأدلة الضوء والأغطية ونوافذ العرض. راتينج ذو درجة حرارة عالية يحافظ على الصلابة عند درجات حرارة الخدمة الأعلى. تم اختياره للأجزاء القريبة من المحركات أو المصابيح أو التجميعات الساخنة. راتينج مثبطات اللهب تم تركيبه لإبطاء عملية حرق العبوات الإلكترونية ووحدات العرض التي تواجه فحوصات داخلية أكثر صرامة.
تتم معالجة اللون عادةً عن طريق إضافة صبغة إلى الراتنج قبل صبه، مما يعطي لونًا ثابتًا على طول الجزء. وهذا مفيد للأجزاء التي سيتم التعامل معها أو خدشها أثناء الاختبار، لأن الشريحة لا تكشف عن لون مختلف تحتها. للحصول على مظهر شديد اللمعان أو معدني، تتم عادةً إضافة لمسة نهائية مطلية بعد الصب.
| عائلة الراتنج | الشعور والسلوك | الاستخدامات النموذجية | خيارات التشطيب |
|---|---|---|---|
| ABS جامدة | تفاصيل ثابتة ومستقرة وجيدة | المساكن والأغطية والعينات الهيكلية | الصنفرة والرسم والتركيب |
| PP مثل شبه مرنة | صعبة، والانحناءات دون تكسير | مشابك، ملاءمة سريعة، أغطية مرنة | الصنفرة الخفيفة، الطلاء باستخدام البرايمر |
| يشبه المطاط | لينة إلى مرنة ثابتة | الأختام، والمقابض، والحشيات، والمفاتيح الناعمة | الطلاء بطبقات مرنة |
| شفاف | واضح، يمكن مصقول | العدسات، أنابيب الإضاءة، النوافذ | تلميع، طلاء واضح |
| ارتفاع درجة الحرارة | قاسية عند درجة حرارة مرتفعة | الأجزاء القريبة من مصادر الحرارة | الرسم وتصنيع الميزات الصغيرة |
مطابقة الراتنج للتطبيق
يبدأ اختيار الراتينج بالتساؤل عما يجب أن يثبته الجزء. إذا كان الاختبار عبارة عن تجميع سريع التركيب، فغالبًا ما يكون الراتينج شبه المرن أكثر إفادة من الراتينج الصلب. إذا كانت العينة مخصصة لعرض تجاري، فقد يبدو الراتينج الصلب ذو النهاية المطلية أقرب إلى المنتج النهائي منه إلى المنتج الخام. توفر الخريطة الحرارية أدناه عرضًا تحريريًا للعائلات التي تناسب المهام عادةً.
تشير الخلايا الداكنة إلى نوبة عامة أقوى. تعتبر التقييمات نقطة بداية للمحادثة مع المورد الخاص بك، وليست بديلاً لبيانات المادة الخاصة بدرجة معينة.
تُظهر الخريطة الحرارية أن الراتينج الصلب الشبيه بـ ABS يغطي نطاقًا واسعًا من المهام اليومية، بما في ذلك المساكن واختبارات الملاءمة ونماذج المظهر، ولهذا السبب فهي نقطة البداية المعتادة في العديد من المشاريع. تبرز الراتنجات الشبيهة بالمطاط في عمود السدادات والمقابض، حيث تكون المرونة هي الهدف الأساسي للجزء. يعد الراتينج الشفاف هو الاختيار الواضح للعدسات وأدلة الضوء، كما أنه يؤدي أداءً جيدًا للنماذج التسويقية التي يكون فيها التأثير البصري مهمًا. تناسب الراتنجات ذات درجة الحرارة العالية وشبه المرنة الاختبارات الوظيفية، ولكن لأسباب مختلفة: أحدهما للتعرض للحرارة والآخر للثني المتكرر. عندما يكون للجزء حاجتين متنافستين، مثل جسم صلب وختم ناعم، يمكن للمورد صبهما بشكل منفصل أو استخدام تقنيات القولبة المفرطة، وهو أحد الأسباب لمناقشة التجميع مبكرًا مع الشركة المصنعة لصب الفراغ.
اختر الراتينج حسب السؤال الذي يجب أن يجيب عليه الجزء: الصلابة أو المرونة أو الوضوح أو مقاومة الحرارة أو المظهر.
التطبيقات ونقاط الاختيار لخدمات صب الفراغ
تظهر عملية صب الفراغ في صناعات أكثر مما يتوقعه معظم المشترين، ويرجع ذلك أساسًا إلى أن نمط الحاجة هو نفسه في كل مكان: حفنة من الأجزاء الشبيهة بالإنتاج، قريبًا، من تصميم قد يتغير. يقرن العمودان الموجودان أدناه حقول التطبيق النموذجية بنقاط التحديد التي تقرر ما إذا كان صب الفراغ هو الخيار الصحيح أم لا.
مجالات التطبيق النموذجية
| نقاط الاختيار للتحقق
|
مسار القرار السريع
- إذا كنت بحاجة إلى جزء واحد أو جزأين فقط، فعادةً ما تكون الطباعة أو التصنيع مباشرة أسرع من صنع القالب.
- إذا كنت بحاجة إلى ما يقرب من 10 إلى 30 جزءًا بمظهر إنتاجي، فعادةً ما تستحق عملية الصب الفراغي نظرة فاحصة.
- إذا كنت بحاجة إلى مئات الأجزاء أو بيانات دقيقة عن اللدائن الحرارية، فخطط لاستخدام الأدوات الصلبة أو طريق آخر.
- إذا كان التصميم لا يزال يتغير، فاحتفظ بالمرونة الرئيسية وقم بصب الدفعة الصغيرة الأولى قبل قطع الفولاذ.
تتساءل الفرق أحيانًا عما إذا كان الصب الفراغي يمكن أن يحل محل الإنتاج منخفض الحجم تمامًا. يمكن أن يكون ذلك ممكنًا بالنسبة لبعض المنتجات، مثل المعدات المتخصصة ذات الطلب السنوي المنخفض جدًا، ولكن عمر القالب والاختلافات في الراتنج تعني أنه غالبًا ما يكون جسرًا وليس وجهة. فكر في الأمر على أنه المرحلة التي تتيح لك اختبار العينات وبيعها وجمع التعليقات أثناء إنشاء أداة الإنتاج.
تناسب عملية الصب الفراغي منتصف رحلة المنتج: من المنطقي وجود أجزاء أكثر من الطباعة، وأقل من احتياجات الأدوات الصلبة.
مقارنة تفصيلية: الصب الفراغي مقابل الطباعة ثلاثية الأبعاد والتصنيع باستخدام الحاسب الآلي وقولبة الحقن
تستخدم معظم المشاريع عدة عمليات بالتسلسل، لذا فإن المقارنة أدناه لا تتعلق باختيار الفائز بقدر ما تتعلق باختيار المرحلة. يحتوي كل مسار على نطاق كمية حيث يكون مريحًا ونقطة يبدأ فيها النضال.
| عامل | صب الفراغ | الطباعة ثلاثية الأبعاد | التصنيع باستخدام الحاسب الآلي | صب الحقن |
|---|---|---|---|---|
| كمية نموذجية | حوالي 10 إلى 30 لكل قالب | 1 إلى عدد قليل | 1 لتكرار الدفعات | المئات فما فوق |
| جهد الأدوات | قالب سيليكون قصير | لا شيء | التجهيزات والبرامج | قالب مقوى أو من الألومنيوم، لفترة أطول |
| تفاصيل السطح | جيد جدًا، سيد النسخ | خطوط الطبقة ممكنة | تشطيب آلي | ممتاز ومحدد بالأداة |
| مادة | تقليد راتنجات البولي يوريثين | الراتنجات والنايلون وبعض المعادن | المعادن الحقيقية والبلاستيك | إنتاج اللدائن الحرارية |
| تغيير التصميم | سيد جديد، قالب جديد | فوري | برنامج جديد | تعديل أداة مكلفة |
| دور نموذجي | الأجزاء التجريبية الشبيهة بالإنتاج | نماذج المفاهيم المبكرة | وظيفية metal parts | إنتاج الحجم |
ومن الناحية العملية، يشير الجدول إلى تسلسل معقول. قم بطباعة المفهوم الأول للتحقق من الشكل، وتحسين التصميم، ثم استخدم لوحة رئيسية مطبوعة جيدة الإعداد كأساس لقالب السيليكون. قم بإلقاء عدد الأجزاء اللازمة للاختبارات أو المراجعات أو العينات. عندما يستقر التصميم وترتفع الكميات، انتقل نحو أداة الإنتاج. تدعم Jiaheng المراحل المبكرة والمتوسطة على منصة واحدة: الطباعة ثلاثية الأبعاد للراتنج والنايلون والمعادن والتصنيع المتقدم واستنساخ قالب السيليكون، بحيث يمكن تنسيق العمل الرئيسي والقالب والتشطيب دون نقل الملفات بين البائعين.
يقارن مخطط الرادار أدناه ثلاثة من هذه الطرق عبر ست صفات يذكرها المشترون في أغلب الأحيان. التقييمات تحريرية وتوضيحية. وتهدف إلى إظهار الشكل، وليس تصنيف الموردين أو التنبؤ بالأداء في جزء معين.
يُظهر مخطط الرادار عملية الصب الفراغي مع أكبر وصول لها نحو تشطيب السطح وتكرار التفاصيل، لأن قالب السيليكون ينسخ القالب الرئيسي عن كثب ويساعد الفراغ الراتنج على الوصول إلى نسيج ناعم. تمتد الطباعة ثلاثية الأبعاد إلى أقصى حد نحو سرعة الدفعات الصغيرة وحرية الهندسة، ولهذا السبب فهي مفيدة جدًا للمفهوم الأول وللأشكال التي لا يمكن صبها. تعمل المعالجة باستخدام الحاسب الآلي على الدفع إلى الخارج بناءً على القوة الميكانيكية، حيث يتم قطع الجزء من كتلة صلبة من المادة الحقيقية. يقع الصب الفراغي في المنتصف من حيث القوة والهندسة، وهو انعكاس صادق للراتنجات المقلدة والحاجة إلى فتح قالب على طول خط الفراق. تشرح الأشكال الثلاثة معًا سبب ميل النهج المرحلي إلى العمل بشكل جيد: الطباعة للاستكشاف، والصب للعرض والاختبار، والآلة أو القالب عندما تتطلب القوة أو الحجم ذلك.
استخدم الطباعة للاستكشاف، والصب الفراغي للعرض والاختبار، والتصنيع الآلي أو القولبة بالحقن عندما تتطلب القوة أو الحجم ذلك.
نصائح التصميم والتفاوتات لأجزاء المصبوب الفراغي
تعود معظم خيبات الأمل بشأن الأجزاء المصبوبة إلى بعض خيارات التصميم التي كان من الممكن تعديلها قبل بناء اللوحة الرئيسية. النصائح الواردة أدناه هي النصائح التي من المرجح أن تثيرها الشركة المصنعة أثناء مراجعة قابلية التصنيع، لذا فإن معالجتها مبكرًا توفر جولة من المراجعات.
سمك الجدار والأضلاع
استهدف الجدران في نطاق معتدل، والذي يُشار إليه عادة بحوالي 1.5 إلى 3 مم للعديد من الأجزاء الصغيرة، وحافظ على سمك متساوٍ بشكل معقول. تتقلص الكتل السميكة أكثر أثناء شفاءها ويمكن أن تترك علامات بالوعة. قد لا يتم ملء الأجزاء الرقيقة جدًا، خاصة بعيدًا عن البوابة. يجب أن تكون الأضلاع أرق من الجدار الذي تدعمه، مما يقلل من العلامات السطحية على الوجه المقابل.
مشروع، تقويض وخطوط فراق
السيليكون مرن، لذلك غالبًا ما يتم تحرير القطع السفلية التي قد تحبس قالبًا فولاذيًا صلبًا عن طريق مد القالب. ومع ذلك، فإن تيارًا صغيرًا على الأسطح الرأسية يجعل القولبة أكثر سلاسة ويقلل من تآكل الأداة. أخبر المورد عن الوجوه المرئية، لأنه سيحاول وضع خط الفراق على حافة مخفية أو خطوة طبيعية في التصميم.
التسامح والانكماش
غالبًا ما تشير الإرشادات العامة للصب الفراغي إلى تفاوتات تتراوح بين زائد أو ناقص 0.2 إلى 0.3 مم تقريبًا على الأبعاد الصغيرة، أو حوالي 0.3 بالمائة على الأبعاد الأكبر، مع بعض الاختلاف حسب الراتنج والهندسة. يساهم كل من انكماش الراتنج أثناء المعالجة والحركة الطفيفة للسيليكون. لهذا السبب، من المفيد تحديد الأبعاد المهمة فقط في الرسم. إذا كان يجب أن يكون التجويف أو سطح التزاوج مناسبًا بشكل أكثر إحكامًا، فإن العديد من الموردين سوف يقومون بتصنيع هذه الميزة بعد الصب.
الانتهاء من السطح والملمس
سطح الزهر يعكس السيد. يعطي السيد المصقول أجزاء لامعة، ويعطي السيد المصقول أو المزخرف أجزاء غير لامعة. إذا كان المظهر النهائي يتضمن طلاءًا، فعادةً ما يقوم المورد بالرمل بشكل خفيف ويطبق طبقات أولية وألوان. نظرًا لأن Jiaheng توفر الطلاء ومعالجات الأسطح الأخرى في نفس سير العمل، فيمكن الاتفاق على مطابقة الألوان ومستوى اللمعان خلال نفس المشروع وليس من خلال بائع تشطيب منفصل.
| ميزة | التوجيه العملي | السبب |
|---|---|---|
| سمك الجدار | حافظ على سمك متساوٍ ومعتدل | يقلل من علامات الحوض والحشوات القصيرة |
| ضلوع | أرق من الجدار المجاور | يحد من العلامات السطحية |
| مسودة | مسودة صغيرة على الوجوه العمودية | يسهل عملية التشكيل، ويطيل عمر القالب |
| أبعاد حرجة | وضع علامة فقط على تلك التي تهم | يركز على التفتيش والتشطيب |
| الملمس | بناءه في السيد | الملمس transfers directly to castings |
حتى الجدران، والسحب المعقول، وقائمة قصيرة من الأبعاد الحرجة تزيل معظم المشكلات التي تظهر في القوالب الأولى.
مراقبة الجودة والتشطيب لأجزاء المصبوب
يقوم مورد صب الفراغ الموثوق به بفحص الجودة في عدة نقاط، وليس فقط في النهاية. الفحص المبكر هو السيد، لأن العيب الموجود هناك يتم نسخه في القالب وكل جزء بعده. ويتم الفحص الثاني بعد الصب الأول، عندما يقوم المورد بمقارنة الجزء بالرسم والبحث عن الفقاعات والتعبئة القصيرة والفلاش. يغطي الفحص النهائي الدفعة النهائية.
- التفتيش الرئيسي: الأبعاد وحالة السطح والحدة المميزة قبل صنع القالب.
- فحص المادة الأولى: يتم قياس وفحص الصب الأول قبل صب بقية الدفعة.
- المراقبة داخل الدفعة: تتم مراقبة تناسق الألوان وفحص الفقاعات والفلاش المرئي عند ظهور الأجزاء.
- التفتيش النهائي: تتم مراجعة الأبعاد الحرجة والملاءمة والتشطيب والتعبئة قبل الشحن.
التشطيب هو حيث يبدو الجزء المصبوب كنموذج أولي أو يبدو كمنتج. التشذيب يزيل البوابات والفتحات. الصنفرة الخفيفة تنظف خط الفراق. يضيف الطلاء اللون أو اللمعان أو الملمس، ويتيح الإخفاء لونين على جزء واحد. بالنسبة للأجزاء الشفافة، يعمل التلميع والطلاء الشفاف على تحسين الوضوح. يمكن أيضًا ترتيب التجميع وطباعة الوسادة ووضع العلامات بالليزر والإدخالات عندما تحتاج العينة إلى التصرف مثل المنتج النهائي.
التواصل مهم بقدر القياس. إذا قمت بإرفاق عينة مرجعية أو رمز لون أو صورة للمظهر الذي تبحث عنه، فإن فريق التشطيب لديه شيء ملموس ليطابقه. إن الموجز المكتوب القصير الذي يحتوي على أهداف نهائية ووجوه مرئية وأبعاد مهمة يقلل من فرصة إعادة العمل.
تبدأ الجودة في عملية الصب بالتفريغ عند السيد وتستمر خلال كل عملية صب، لذا اسأل الموردين عن كيفية فحصهم لكل مرحلة.
إرشادات الصيانة لقوالب السيليكون وأجزاء المصبوب
الصيانة في عملية الصب الفراغي لها جانبان: العناية بالأدوات التي تصنع الأجزاء، والاعتناء بالأجزاء عندما تصبح بين يديك. كلاهما يؤثر على الاتساق، خاصة عندما تخطط لإعادة الترتيب.
رعاية قالب السيليكون
قالب السيليكون هو أداة قابلة للاستهلاك. عادةً ما تشير إرشادات الصناعة العامة إلى عمر افتراضي يتراوح ما بين 15 إلى 25 قالبًا تقريبًا، وهو أقصر بالنسبة للتفاصيل الدقيقة أو الميزات الرقيقة أو الراتنجات العدوانية، وأحيانًا أطول للأشكال البسيطة. كل صب يعرض السيليكون للحرارة والاتصال الكيميائي، لذلك تنعم الحواف وتتلاشى تفاصيل السطح تدريجيًا. يؤدي التعامل الجيد إلى إطالة العمر الإنتاجي دون تحويل القالب إلى أصل طويل الأجل.
- قم بتنظيف التجويف بلطف بعد كل صب وتجنب الأدوات الحادة التي يمكن أن تخدش السطح.
- قم بتطبيق عامل تحرير مناسب للراتنج، في طبقات خفيفة ومتساوية، لتسهيل عملية التشكيل والحد من التمزق.
- قم بتخزين القالب بشكل مسطح في مكان بارد وجاف، بعيدًا عن أشعة الشمس المباشرة ومصادر الحرارة.
- حافظ على محاذاة النصفين عند تخزينهما حتى لا ينكمش التجويف أو يتشوه.
- افحص خط الفراق والميزات الرفيعة قبل كل عملية صب واسحب القالب عند زيادة الوميض أو التمزق.
احتفظ بالسيد أيضًا. يسمح القالب الرئيسي النظيف ذو العلامات الجيدة للمورد بإعادة صنع القالب عندما يبلى القالب الأول، كما أنه يحمي الاستثمار الذي قمت به في إعداد السطح. إذا تمت طباعة النسخة الأصلية، فاحفظها بعيداً عن الرطوبة والضوء القوي حتى لا تتشوه أو يتغير لونها.
رعاية الأجزاء النهائية
| نوع الراتنج | التخزين والمناولة | التنظيف |
|---|---|---|
| ABS جامدة | يُخزن بعيدًا عن التعرض للحرارة الطويلة | صابون خفيف وماء، قطعة قماش ناعمة |
| PP مثل شبه مرنة | تجنب البقاء عازمة لفترات طويلة | صابون خفيف وماء |
| يشبه المطاط | الابتعاد عن الزيوت وأشعة الشمس | قطعة قماش مبللة، لا تحتوي على مذيبات قوية |
| شفاف | التفاف لمنع الخدش | قطعة قماش ناعمة خالية من الوبر، منظف معتدل |
| الأجزاء المطلية | تجنب التراص دون الحشو | قماش ناعم، لا توجد وسادات كاشطة |
يمكن أن تكون أجزاء البولي يوريثين المصبوبة حساسة للرطوبة والحرارة وبعض المذيبات مع مرور الوقت، خاصة في الأيام الأولى بعد القالب. إن السماح للأجزاء بالاستقرار في درجة حرارة الغرفة قبل التجميع أو الطلاء يقلل من فرصة حدوث تحولات صغيرة في الأبعاد. بالنسبة للأجزاء التي سيتم تخزينها لعدة أشهر، تساعد العبوة الواقية والبيئة المستقرة على بقاء اللون والشكل متوافقين مع العينة المعتمدة.
تعامل مع القالب كأداة قصيرة العمر والسيد كحارس: كلاهما يقرر مدى تكرار الدفعة التالية.
العمل مع الشركة المصنعة والموردة لصب الفراغ
عادة ما تأتي النتائج الجيدة من معاملة المورد كشريك هندسي وليس كآلة لبيع قطع الغيار. غالبًا ما يتم حفظ المحادثة الموجزة القصيرة في البداية بعد عدة أيام. تساعدك هذه الأسئلة في الحكم على ما إذا كان مورد صب الفراغ جاهزًا للقيام بذلك.
- هل تقوم ببناء المعلم في المنزل، وما هي التقنيات التي تستخدمها لذلك؟
- ما هي عائلات الراتنج المتوفرة، وهل يمكنك مشاركة الخصائص النموذجية لكل منها؟
- ما هو عدد المسبوكات التي تخطط لها لكل قالب، وكيف تتعامل مع الكميات الأكبر؟
- ما هي خطوات التشطيب، مثل الطلاء أو التلميع أو التركيب، التي يتم التعامل معها في مكان واحد؟
- ما الذي تقوم بفحصه وما هي السجلات التي يمكنني استلامها مع الشحنة؟
- كيف يتم التعامل مع تغييرات التصميم بمجرد الموافقة على البرنامج الرئيسي؟
تتعامل شركة Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. مع هذه الأسئلة باعتبارها شركة تصنيع المعدات الأصلية وتصنيع التصميم الشخصي. يقوم فريق التصميم الخاص بها بتحويل أفكار العملاء إلى تصميمات منتجات عملية وجذابة، وتشمل قدراته الطباعة ثلاثية الأبعاد في الراتنج والنايلون والمعادن، والتصنيع المتقدم، وتكرار قالب السيليكون لإنتاج دفعات صغيرة فعالة، والمعالجات السطحية مثل الطلاء. ونظرًا لأن هذه الخطوات موجودة على نظام أساسي واحد، فيمكن للعميل الانتقال من التصميم إلى العينة النهائية دون إعادة شرح المشروع لعدة موردين.
كيفية إعداد استفسار مفيد
- نموذج ثلاثي الأبعاد بتنسيق محايد شائع، بالإضافة إلى رسم يسلط الضوء على الأبعاد المهمة.
- الكمية المستهدفة وعائلة الراتينج التي تفكر فيها وأي لون أو مرجع نهائي.
- ملاحظة قصيرة حول كيفية استخدام الجزء: عرضه أو معالجته أو تجميعه أو تسخينه أو ثنيه.
- نافذة التسليم المطلوبة وما إذا كنت تتوقع تغييرات في التصميم بين الدُفعات.
يتيح الاستفسار الكامل للمورد اقتراح طريقة رئيسية معقولة وخطة راتينج وتشطيب في الرد الأول. كما أنه يشير أيضًا إلى أنك تفهم الجزء، مما يؤدي عادةً إلى محادثة فنية أكثر فائدة. بمرور الوقت، يمكن للمورد الذي يحتفظ بملفاتك وتاريخ القالب وملاحظات النهاية أن يعيد الطلب بشكل أسرع ويحافظ على اتساق الدفعات، وهي الميزة الهادئة للعمل مع شريك واحد طويل الأمد.
شارك غرض القطعة، وليس هندستها فقط، ويمكن للمورد الخاص بك أن يوصي بخطة أفضل للراتنج والتشطيب والمعالجة.
استكشف خدمات Jiaheng لصب الفراغ
إذا كنت مستعدًا للانتقال من النموذج الرئيسي إلى مجموعة صغيرة من الأجزاء الشبيهة بالإنتاج، فيمكنك مراجعة تفاصيل الخدمة وخيارات المواد وعملية المشروع على الصفحة المخصصة لـ خدمات صب الفراغ من جياهنغ. يدعم الفريق مشاريع تصنيع المعدات الأصلية وتصنيع التصميم الشخصي ويمكنه تقديم المشورة بشأن الإعداد الرئيسي واختيار الراتينج والتشطيب وتخطيط الدفعات على منصة واحدة.
أرسل ملفك ثلاثي الأبعاد والكمية المستهدفة ومتطلبات النهاية لبدء محادثة مع فريق Jiaheng.
الأسئلة الشائعة حول خدمات صب الفراغ
ما هي خدمات صب الفراغ؟صب الفراغ services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
كم عدد الأجزاء التي يمكن لقالب السيليكون الواحد إنتاجها؟غالبًا ما تقتبس الإرشادات العامة ما يقرب من 15 إلى 25 قالبًا لكل قالب، مع عدد أقل للأجزاء المفصلة جدًا أو ذات الجدران الرقيقة وأحيانًا أكثر للأشكال البسيطة. إذا كنت بحاجة إلى دفعة أكبر، يمكن للمورد أن يصنع قوالب إضافية ويصب بالتوازي. يعتمد العدد الدقيق على الهندسة والراتنج والتعامل. |
ما الفرق بين الصب الفراغي والطباعة ثلاثية الأبعاد؟الطباعة ثلاثية الأبعاد builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
متى يجب أن أختار الصب الفراغي بدلاً من القولبة بالحقن؟اختر صب الفراغ عندما تحتاج إلى حوالي 10 إلى 30 جزءًا بسرعة، وقد يتغير التصميم، ولا ترغب بعد في الالتزام بأداة صلبة. عادة ما يكون القولبة بالحقن هو الطريق الأفضل عندما تصل الكميات إلى المئات أو الآلاف وعندما تحتاج إلى إنتاج خصائص اللدائن الحرارية الدقيقة. |
ما هي التفاوتات التي يمكن أن أتوقعها من الأجزاء المصبوبة بالفراغ؟تشير الإرشادات العامة إلى زيادة أو نقصان 0.2 إلى 0.3 ملم تقريبًا على الأبعاد الصغيرة، مع إظهار الأجزاء الأكبر تباينًا أكبر نسبيًا. يلعب كل من انكماش الراتنج وحركة العفن دورًا. إذا كانت الميزة تحتاج إلى تركيب أكثر إحكامًا، فقد يقوم المورد بتصنيعها بعد الصب، لذا ضع علامة واضحة على الأبعاد المهمة على الرسم الخاص بك. |
ما هي المواد المتاحة لصب الفراغ؟تشمل الخيارات النموذجية راتنجات صلبة تشبه ABS، وراتنجات شبه مرنة تشبه PP، وراتنجات تشبه المطاط في مستويات صلابة متعددة، وراتنجات شفافة، وراتنجات ذات درجة حرارة عالية وراتنجات مثبطة للهب. يمكن صبغ الألوان في الراتنج أو تطبيقها عن طريق الطلاء. يمكن للمورد الخاص بك أن يوصي العائلة بعد التعرف على كيفية استخدام الجزء. |
هل يمكن طلاء الأجزاء المصبوبة بالفراغ أو تركيبها؟نعم. تقبل الأجزاء المصبوبة الصنفرة والبطانة والطلاء، ويمكن دمج الملمس في القطعة الرئيسية بحيث تنتقل إلى كل عملية صب. تعد طباعة الوسادة ووضع العلامات بالليزر وتلميع الأجزاء الشفافة أمرًا شائعًا أيضًا. وافق على أهداف النهاية قبل عمل القطعة الرئيسية بحيث يتطابق إعداد السطح مع المظهر النهائي. |
ما الذي يجب أن أرسله للحصول على عرض أسعار لصب الفراغ؟أرسل نموذجًا ثلاثي الأبعاد، ورسمًا بأبعاد حرجة، والكمية المستهدفة، وعائلة الراتينج المفضلة، واللون أو مرجع النهاية، ونافذة التسليم الخاصة بك. ملاحظة قصيرة حول كيفية استخدام الجزء تساعد المهندسين على اختيار الطريقة المناسبة. تعمل المعلومات الأكثر اكتمالاً على تقليل المراسلات ذهابًا وإيابًا وتسريع الرد الأول. |
إن المعلم الواضح والتشطيب المحدد والكمية الواقعية هي المدخلات الثلاثة التي تعمل على تحسين مشروع صب الفراغ.
معلومات الاتصال
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
إضافة
-

المبنى 7، رقم 188، قسم هونغني من طريق تشا وانغ، منطقة دانغو الفرعية، مدينة بينغو، مدينة جياشينغ، مقاطعة تشجيانغ، الصين
حقوق النشر© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM / ODM الشركات المصنعة لمنصة التصنيع الذكية المتكاملة
